Tanggungjawab editorial untuk artikel ini terletak pada Wuhan Ooi Photoelectric Technology Co., Ltd. Ditulis dan disemak oleh pasukan editorial Ooitech. Lihat dasar editorial kami untuk mengetahui cara kami menulis, di mana alat AI digunakan, dan cara meminta pembetulan.
Mengapa Sel Suria BC Lebih Mudah Melengkung dan Berubah Bentuk
Jadual Kandungan
Jawapan pantas: Sel belakang lebih mudah melengkung dan meleding berbanding sel hadapan kerana kedua-dua sentuhan kekutuban terletak di bahagian belakang, jadi isipadu logam belakang dan tegasan yang diperkenalkannya tidak seimbang berbanding bahagian hadapan. Apabila sel menyejuk selepas pembakaran, logam belakang mengecut terhadap muka hadapan yang tidak berlogam, dan hasilnya ialah kelengkungan yang boleh diukur dalam pecahan milimeter merentas sel 182 mm atau 105 mm. Suhu pemprosesan yang terlibat — sekitar 110 °C dalam langkah-langkah kemudian berbanding rujukan ambien hampir 22 °C — menentukan berapa banyak penguncupan pembezaan terkumpul. Kelengkungan penting kerana sel yang meleding tidak duduk rata pada mesin rentai atau dalam laminat, yang menghasilkan ralat kedudukan, ketebalan enkapsulan yang tidak sekata selepas laminasi dan, dalam kes terburuk, keretakan mikro pada sambungan.
Pembuatan Modul PV · oleh Jerry, Ooitech
Melengkung dan Ledingan Sel Solar BC
Dalam persaingan sengit antara laluan teknologi fotovoltaik, sel solar BC, atau sel sentuhan belakang, menonjol kerana reka bentuknya yang cekap dan bersih secara visual. Tanpa garisan grid logam di permukaan hadapan, sel BC telah menjadi salah satu arah teknologi yang paling diperhatikan dalam industri.
Di sebalik penampilan bersih itu, bagaimanapun, terdapat masalah pembuatan yang sukar: sel BC secara semula jadi lebih mudah melengkung dan meleding.
Seperti yang telah dinyatakan oleh pakar industri, semua elektrod terletak di bahagian belakang, jadi sel sememangnya terdedah kepada ubah bentuk. Semasa pemasangan modul, lebih banyak bahan terus ditambah ke bahagian belakang, termasuk pelekat penebat, pita pateris, dan pes pateri. Apabila lapisan ini bertambah, masalah lengkokan boleh menjadi semakin serius.
Jadi, mengapa sel BC lebih mudah melengkung dan meleding berbanding sel solar konvensional?
1. Asimetri Struktur Mencipta Risiko Ledingan Semula Jadi
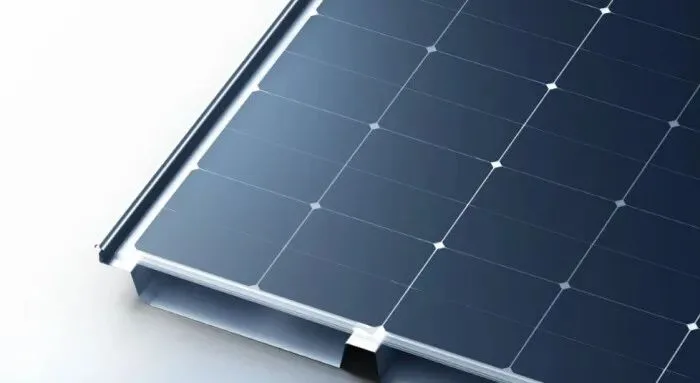
Ciri paling ketara sel BC ialah kedua-dua elektrod positif dan negatif diletakkan di permukaan belakang. Tiada garisan grid logam di hadapan. Reka bentuk ini meningkatkan penyerapan cahaya, tetapi ia juga memperkenalkan kelemahan struktur yang semula jadi.
Penyelidikan menunjukkan bahawa Sel BC menunjukkan lengkokan yang jauh lebih besar berbanding TOPCon sel dengan elektrod yang diedarkan pada permukaan hadapan dan belakang. Di bawah struktur bahagian belakang yang serupa, garisan grid hadapan boleh mengimbangi sebahagian ubah bentuk yang disebabkan oleh pengecutan di bahagian belakang.
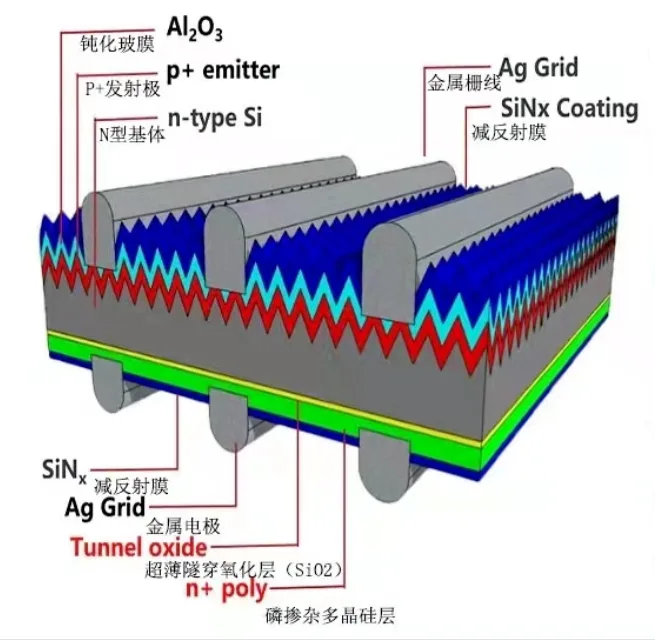
Sel BC tidak mempunyai garisan grid hadapan ini. Ketidakseimbangan tegasan yang terhasil antara permukaan hadapan dan belakang menjadikan ubah bentuk silinder lebih berkemungkinan semasa pembuatan dan penggunaan.
Asimetri struktur ini pada dasarnya adalah hasil daripada tekanan yang tidak sekata. Ia serupa dengan cara bunga matahari membengkok ke arah cahaya matahari kerana kadar pertumbuhan yang berbeza pada bahagian yang teduh dan yang terdedah kepada cahaya. Dalam sel BC, tekanan pengecutan yang dihasilkan oleh lapisan-lapisan belakang yang berbilang adalah jauh lebih besar daripada tekanan di bahagian hadapan, secara semula jadi menyebabkan wafer membengkok.
2. Ketidakpadanan Pengembangan Terma Antara Bahan-Bahan Bahagian Belakang
Beberapa lapisan berfungsi perlu digunakan pada bahagian belakang sel BC. Selain daripada elektrod logam konvensional, ini mungkin termasuk bahan penebat, pes pateri, dan jalur pateri. Perbezaan dalam pekali pengembangan terma antara bahan-bahan ini adalah pemacu utama kepada lengkungan.
Perbezaan pengembangan antara logam dan silikon adalah sangat ketara. Perak mempunyai pekali pengembangan terma kira-kira tujuh kali ganda daripada silikon. Semasa pembuatan sel, perbezaan ini boleh menjana tekanan terma yang besar antara metalisasi perak dan substrat silikon. Lengkungan mungkin menjadi lebih teruk selepas pes pateri dicetak.
Bahan penebat juga memainkan peranan yang penting. Penebat diperlukan untuk memisahkan elektrod positif dan negatif pada permukaan belakang, tetapi pekali pengembangan terma bahan penebat berbeza daripada wafer silikon. Jika kawasan sentuhan antara penebat dan sel terlalu besar, penggunaan bahan meningkat dan tekanan yang disebabkan oleh ketidakpadanan pengembangan terma juga meningkat. Ini boleh memperhebatkan lengkungan sel dan membawa kepada risiko proses seperti sel pecah dan sel melekat atau bertindih semasa pengendalian.
3. Pematerian Satu Sisi Menghasilkan Tekanan Mekanikal yang Tidak Seimbang
Modul BC biasanya menggunakan pematerian satu sisi, dengan semua jalur pateri tertumpu pada permukaan belakang. Ini pada asasnya berbeza daripada pematerian dua sisi konvensional.
Sebagai contoh, apabila 21 jalur pateri dilekatkan pada sel 182 mm × 105 mm, lengkungan yang ketara berlaku apabila suhu turun dari 110°C ke 22°C. Ini berlaku sama ada ketebalan sel ialah 0.13 mm, 0.15 mm, atau 0.18 mm.
Deformasi terutamanya datang daripada tekanan terma yang tidak sekata yang dijana semasa pematerian. Ia adalah isu struktur yang wujud berkaitan dengan penyambungan satu sisi yang digunakan untuk sel BC.
Yang lebih membimbangkan ialah meningkatkan ketebalan sel tidak menyelesaikan masalah dengan berkesan. Keputusan simulasi menunjukkan bahawa pematerian satu sisi boleh menghasilkan lenturan setinggi 4.9 mm. Walaupun ketebalan sel dinaikkan kepada 0.18 mm, lenturan berkurang hanya kira-kira 18%. Di bawah keadaan yang sama, lenturan maksimum yang disebabkan oleh pematerian dua sisi hanyalah 0.07 mm.
| Keadaan pematerian | Keadaan sel atau proses | Tingkah laku lenturan yang dilaporkan |
|---|---|---|
| Pematerian satu sisi | Sel 182 mm × 105 mm dengan 21 jalur | Lenturan ketara semasa penyejukan dari 110°C hingga 22°C |
| Pematerian satu sisi | Ketebalan sel 0.13 mm, 0.15 mm, atau 0.18 mm | Lenturan kekal ketara pada ketiga-tiga ketebalan |
| Pematerian satu sisi | Keputusan simulasi | Lenturan boleh mencapai 4.9 mm |
| Pematerian satu sisi | Ketebalan dinaikkan kepada 0.18 mm | Lenturan berkurang hanya kira-kira 18% |
| Pematerian dua sisi | Keadaan perbandingan yang sama | Lenturan maksimum adalah kira-kira 0.07 mm |
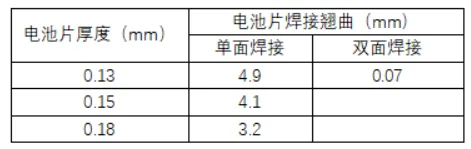
Ini bermakna untuk mencapai tahap lenturan pematerian dua sisi melalui penebalan wafer sahaja memerlukan ketebalan yang jauh melebihi 0.18 mm. Itu akan meningkatkan penggunaan silikon dan kos bahan secara ketara.
Masalah ini juga boleh berterusan sehingga proses laminasi. Lengkokan tidak simetri yang disebabkan oleh pematerian sebelah muka boleh memampatkan enkapsulan di sekeliling tepi sel dan kawasan tengah. Enkapsulan boleh menjadi lebih nipis atau bahkan tertusuk, mencipta titik kepekatan tegasan setempat yang mengancam integriti struktur dan kebolehpercayaan modul jangka panjang.
4. Sel Lebih Nipis dan Lebih Besar Memburukkan Masalah
Industri fotovoltaik terus mengejar wafer yang lebih nipis untuk mengurangkan kos silikon dan format sel yang lebih besar untuk meningkatkan kuasa modul. Kedua-dua trend ini boleh menjadikan lenturan sel BC lebih teruk. Penyelidikan menunjukkan bahawa mengurangkan ketebalan sel dan meningkatkan saiz sel kedua-duanya meningkatkan ubah bentuk secara ketara.
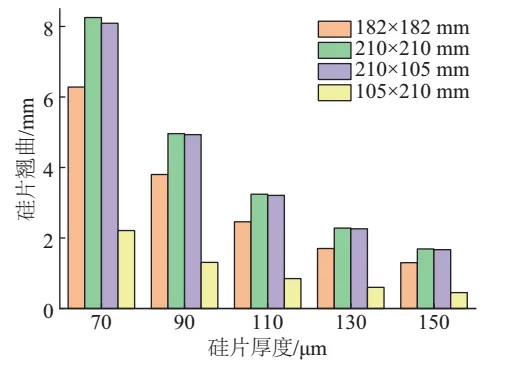
Untuk sel 210 mm × 210 mm, mengurangkan ketebalan dari 150 μm kepada 70 μm meningkatkan lenturan yang dilaporkan dari 1.69 mm kepada 8.25 mm, hampir lima kali ganda.
| Saiz sel | Ketebalan sel | Lenturan yang dilaporkan |
|---|---|---|
| 210 mm × 210 mm | 150 μm | 1.69 mm |
| 210 mm × 210 mm | 70 μm | 8.25 mm |
Angka-angka ini jelas menunjukkan cabaran yang diwujudkan oleh penipisan wafer. Bagi industri yang mencari kecekapan yang lebih tinggi dan kos yang lebih rendah, mengawal kelengkungan sambil mengurangkan ketebalan silikon telah menjadi halangan teknikal yang mesti ditangani.
6. Strategi Pengurangan dan Tinjauan Industri
Industri sudah meneroka beberapa cara untuk menguruskan kelengkungan sel BC. Pendekatan biasa termasuk:
Reka bentuk modul separuh sel: Dimensi sel yang lebih kecil boleh mengurangkan ketinggian lenturan mutlak.
Bahan dan lebar garisan grid yang dioptimumkan: Melaraskan struktur metalisasi boleh membantu menguruskan tegasan bahagian belakang.
Pematerian suhu rendah: Suhu proses yang lebih rendah boleh mengurangkan tegasan haba semasa penyambungan.
Pemanasan tekan pelekat konduktif: Ini menyediakan alternatif kepada proses pematerian suhu tinggi konvensional.
Mekanisme pembetulan blok tekanan melengkung: Struktur pembetulan khas boleh disepadukan ke dalam peralatan tabber dan stringer untuk mengawal bentuk sel semasa pemprosesan.
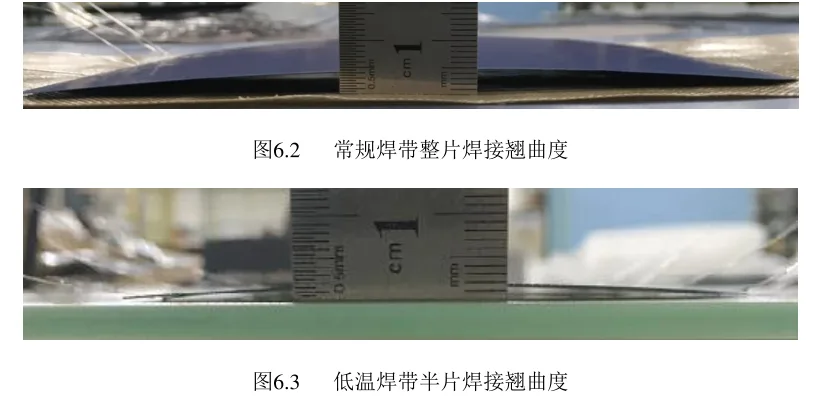
Penyambungan Reben Pateri Suhu Rendah
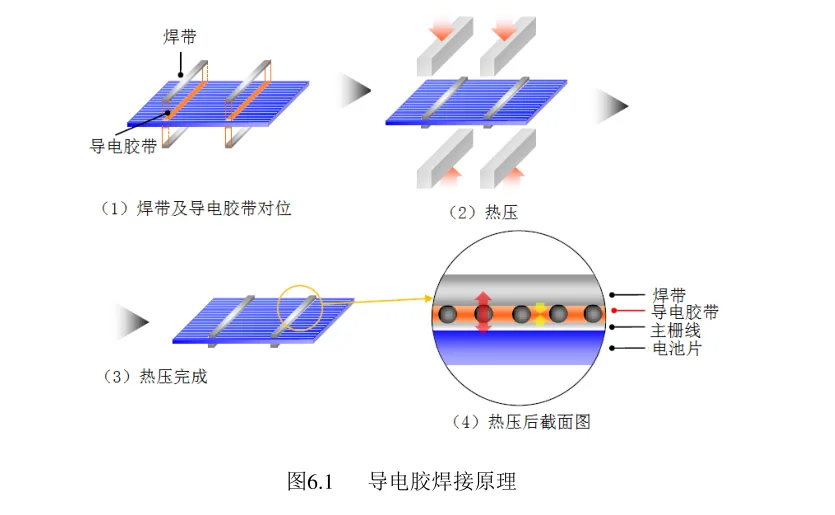
Rujukan
Dong Peng, Penyelidikan tentang Proses Sel Suria Sentuhan Belakang Jenis-N Berkecekapan Tinggi
MeCan Solar, Kelakuan Kelengkungan dan Pengoptimuman Struktur Garisan Grid Sel BC Nipis Format Besar
Ulasan Tenaga Suria dan Penyimpanan, Penampilan Menarik Pematerian Satu Sisi Tidak Dapat Menyembunyikan Kelengkungan dan Risiko Berkaitannya
Pandangan Ooitech
Kawalan kelengkungan perlu dianggap sebagai isu proses modul yang lengkap, bukan hanya masalah ketebalan sel. Suhu pematerian, susun atur reben, kawalan tekanan, pengendalian, dan laminasi mesti ditala bersama, terutamanya apabila sel BC nipis dan format besar digunakan. Ubah bentuk kecil yang tidak dikawal pada peringkat penyambungan boleh menjadi masalah hasil atau kebolehpercayaan kemudian dalam barisan pengeluaran.
Bacaan lanjut dan data latar belakang
Bahan rujukan awam mengenai topik ini, diterbitkan oleh organisasi yang menyelenggara peta jalan teknologi dan data pasaran industri: