Barisan Pengeluaran Panel Solar — Sel hingga Modul Siap
Jadual Kandungan
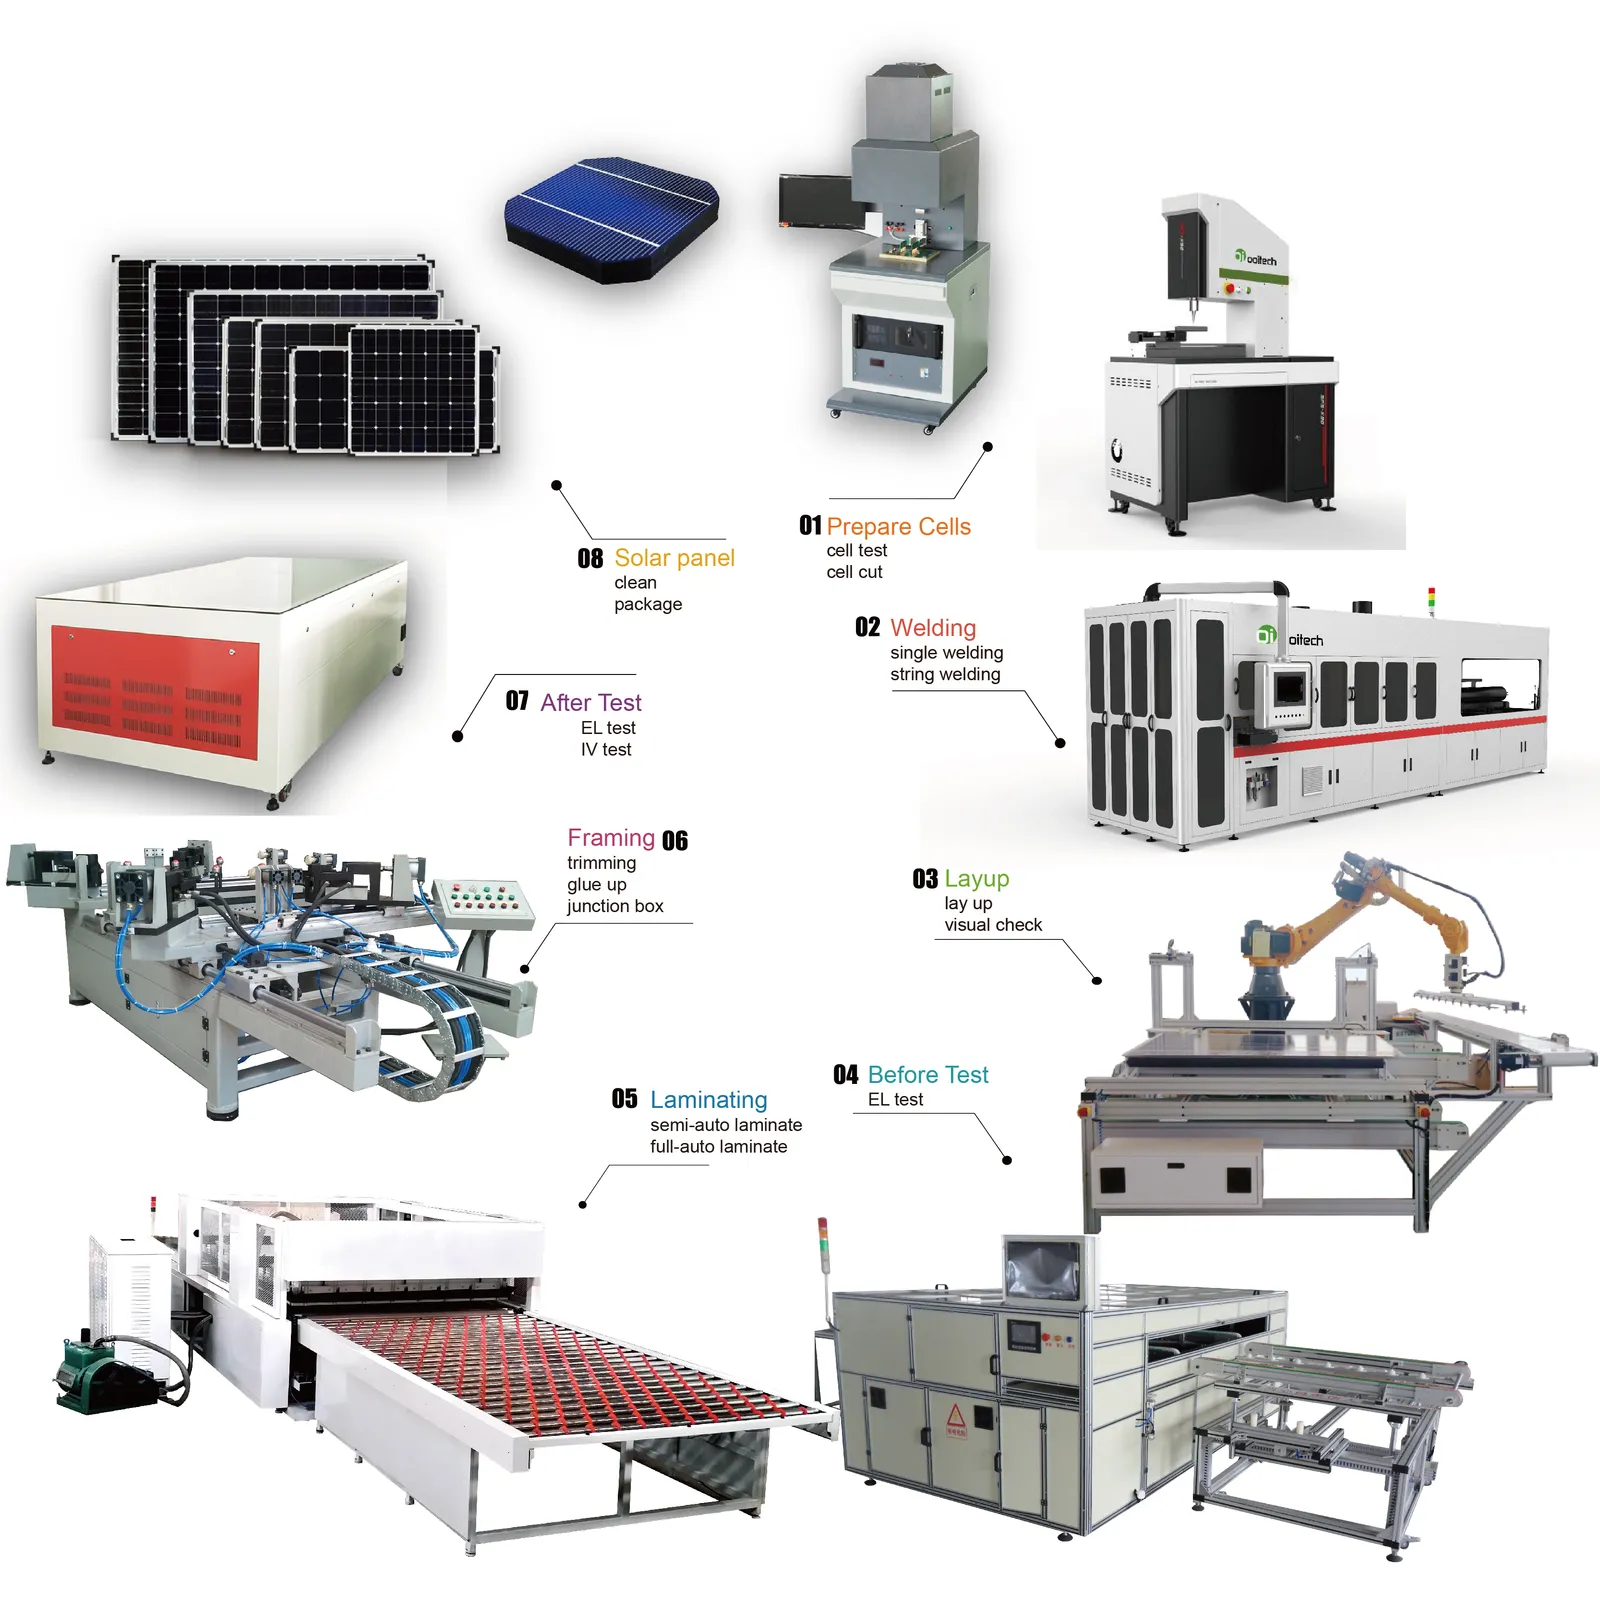
Jawapan pantas: Barisan pengeluaran panel solar menukar sel individu yang rapuh dan gulungan bahan menjadi modul yang dimeterai dan diuji. Urutan adalah tetap: sel diisih mengikut arus, dipotong di mana format separuh atau shingled digunakan, dipateri menjadi rentetan oleh tabber stringer, disusun dengan EVA dan kaca di stesen layup, dilaminasi di bawah vakum dan haba, kemudian dibingkai, dipasang dengan kotak simpang, dan diuji kilat pada penguji IV sebelum pengisihan akhir. Daya pemprosesan ditetapkan oleh peringkat paling perlahan, bukan paling pantas, jadi barisan biasanya ditentukan oleh kapasiti tahunan dan bilangan mesin mengikutinya. Setiap stesen juga menambah mod kegagalan yang berbeza, daripada keretakan mikro semasa pengikatan kepada lompang semasa laminasi dan penyahlaminaan lama-kelamaan, sebab itulah pemeriksaan dalam talian diletakkan selepas setiap langkah kritikal. Pengimejan electroluminescence selepas laminasi menangkap kecacatan yang tidak dapat dikesan oleh pengukuran kuasa sahaja, dan pengisihan akhir mengelaskan modul mengikut arus yang diukur supaya unit yang tidak sepadan tidak pernah berkongsi rentetan. Angka tipikal untuk stesen yang terlibat: pengikatan pada 1,200–6,800 sel sejam dengan kedudukan ±0.15 mm dan kerosakan ≤0.2% pada sel Kelas A, layup berkitar di bawah 48 saat, laminasi mengekalkan kira-kira 140–150°C semasa enkapsulan bersilang, dan pengujian IV mengelaskan output terhadap padanan spektrum kelas A+ 0.875–1.125.
Pembuatan Modul PV · oleh Jerry, Ooitech
Cara berguna untuk memahami kilang modul solar adalah dengan mengabaikan nama mesin seketika dan perhatikan apa yang berlaku pada produk.
Pada permulaan, terdapat sel individu yang rapuh dan gulungan atau kepingan bahan. Di tengah, terdapat litar yang disambung secara elektrik terperangkap dalam timbunan longgar. Pada akhirnya, terdapat produk tertutup dengan nombor siri, kuasa yang diukur, rekod pemeriksaan, dan keputusan: lepaskan, kerja semula, atau tolak.
Perubahan itu berlaku dalam tiga transformasi luas.
| Transformasi | Apa yang masuk | Apa yang mesti keluar dari peringkat | Keluarga proses utama |
|---|---|---|---|
| Sel menjadi litar | Sel solar yang diisih atau disediakan | Rentetan yang disambung disusun sebagai litar modul yang dimaksudkan | Penyediaan sel, penyambungan, susun atur, bas, pemeriksaan dalam proses |
| Timbunan menjadi lamina | Kaca, enkapsulan, sel bersambung, dan bahan belakang | Lamina yang terikat dan dilindungi | Penyediaan bahan, penyusunan, pemeriksaan, laminasi |
| Lamina menjadi modul yang dilepaskan | Panel berlamina | Produk yang siap secara mekanikal, disambung secara elektrik, diuji, dikenal pasti | Pemotongan, pembingkaian, kerja kotak simpang, pengawetan, ujian EL, IV dan keselamatan, pelabelan |
Pandangan proses ini mempunyai tujuan yang berbeza daripada katalog mesin. Pembaca yang memerlukan rujukan terperinci peralatan demi peralatan boleh menggunakan artikel Ooitech mengenai apakah mesin yang digunakan untuk membuat panel solar. Di sini, persoalannya ialah bagaimana operasi tersebut bergantung antara satu sama lain.
Sel menjadi litar elektrik terkawal
Kebanyakan kilang pemasangan modul bermula dengan sel fotovoltaik yang dibeli. Keputusan pengeluaran pertama sudah tertanam dalam reka bentuk produk: sel penuh atau sel potong, sentuhan hadapan konvensional atau sentuhan belakang, bilangan dan kedudukan reben, panjang rentetan, jurang, lokasi alur keluar, dan susunan litar akhir.
Jika reka bentuk menggunakan sel terbahagi, proses laser menyediakan kepingan yang diperlukan. Proses perentetan kemudian menyolder reben konduktif pada sel dan menyambungkannya secara bersiri. Rentetan yang siap bergerak ke susun atur, di mana ia diletakkan pada kaca dan enkapsulan yang disediakan. Penyambungan bas menyambungkan rentetan mengikut reka bentuk elektrik modul.
Operasi ini sering dijual sebagai kategori mesin yang berasingan, tetapi kilang mengalaminya sebagai satu masalah berterusan: bina litar tanpa memecahkan sel, terlalu panas struktur sensitif, mengubah geometri, atau menghasilkan sambungan elektrik yang lemah.
Angka di sebalik ayat itu kecil dan tidak memberi belas kasihan. Wafer berukuran 130–180 μm tebal, reben rata biasanya 0.15–0.35 mm lebar, dan stringer generasi semasa mengekalkan kedudukan pada ±0.15 mm sambil mengekalkan kerosakan pada atau di bawah 0.2% pada sel Kelas A. Daya pemprosesan dalam kelas mesin yang sama menjangkau 1,200 hingga 6,800 sel sejam, sebab itulah stesen terpantas di atas kertas selalunya bukan yang dapat diserap oleh laminator anda.
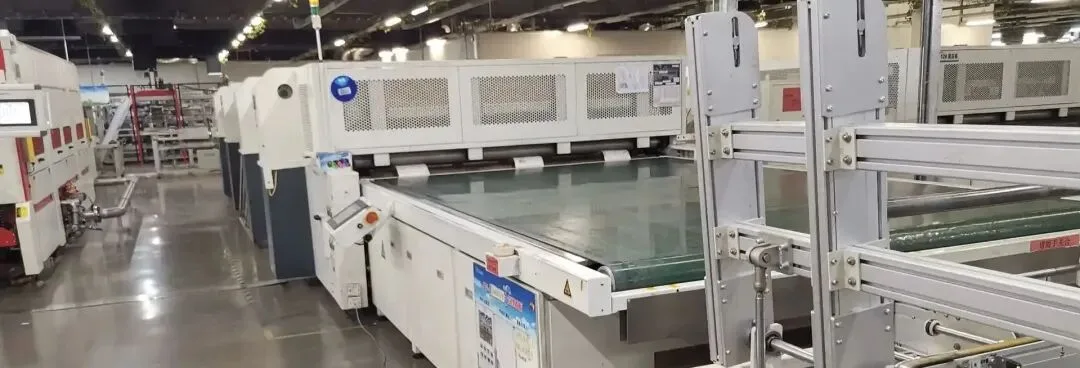
Penyerahan tangan adalah penting. Rentetan boleh lulus pemeriksaan visualnya sendiri tetapi masih rosak semasa diangkat, dipusing, atau diletakkan. Rentetan yang disolder dengan betul boleh menjadi modul yang tidak sejajar jika rujukan susun atur salah. Reben bas boleh disambung secara elektrik tetapi diletakkan dengan buruk untuk proses kotak simpang kemudian.
Atas sebab ini, pengendalian sel, pembetulan penglihatan, pengangkutan rentetan, ketepatan susun atur, dan kawalan penyambungan bas harus direkayasa bersama. Membeli setiap stesen berdasarkan spesifikasi brosur sendiri akan terlepas antara muka di mana banyak kerugian pengeluaran muncul.
Sempadan mahal terletak sebelum laminasi
Sebelum laminasi, modul masih boleh dibuka. Rentetan yang rosak boleh diganti. Reben yang tersalah letak boleh diperbetulkan. Debu boleh dibuang. Enkapsulan atau bahan belakang boleh diletakkan semula.
Selepas laminasi, pembetulan yang sama menjadi sukar, tidak ekonomik, atau mustahil tanpa mengorbankan modul. Ini menjadikan pemeriksaan pra-laminasi lebih daripada rutin jabatan kualiti. Ia adalah sempadan ekonomi dalam aliran pengeluaran.
Gerbang yang munasabah memeriksa dua jenis bukti.
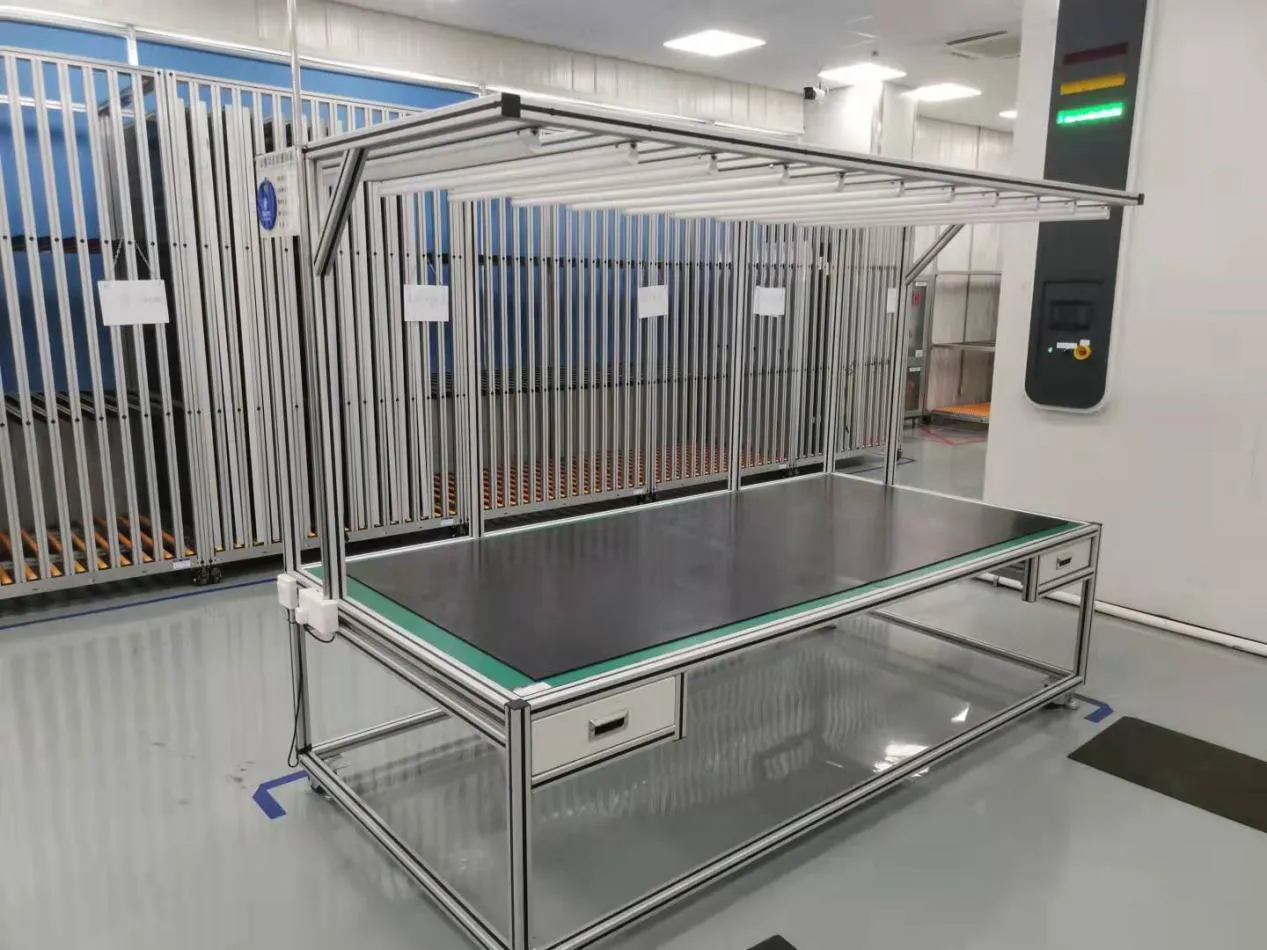
Pemeriksaan visual meliputi penempatan bahan, pencemaran, jarak rentetan, kedudukan plumbum, kedutan, objek asing, dan kerosakan yang jelas. Pemeriksaan EL meliputi keadaan elektrik litar sel yang disambungkan, termasuk kecacatan yang mungkin tidak kelihatan di bawah pencahayaan biasa.
Tujuannya bukan untuk mencipta laporan pemeriksaan lain. Ia adalah untuk mengelakkan kecacatan yang boleh dielak daripada memasuki proses yang tidak boleh diterbalikkan. Apabila barisan berulang kali menemui masalah yang sama di pintu ini, tindakan yang betul ialah pembetulan proses huluan—bukan sekadar menambah lebih ramai pemeriksa.
Timbunan longgar menjadi lamina terlindung
Susunan modul biasanya merangkumi kaca hadapan, enkapsulan, litar sel bersambung, lapisan enkapsulan kedua, dan sama ada polimer backsheet atau kaca belakang. Sistem pemotongan dan peletakan bahan menyediakan lapisan tersebut mengikut dimensi produk. Peralatan pengendalian memastikan tepi dan titik rujukannya terkawal semasa susunan bergerak ke arah laminasi.
The laminator menggunakan gabungan vakum, haba, tekanan, dan masa yang terkawal. Udara dikeluarkan, enkapsulan mengalir dan mengeras, dan lapisan yang sebelum ini longgar menjadi satu struktur terikat.
Peringkat ini dikawal oleh resipi, bukan sekadar tetapan suhu. Kimia enkapsulan, pembinaan kaca, dimensi modul, penyimpanan bahan, tingkah laku pengosongan, keseragaman pemanasan, dan keadaan penyejukan semuanya mempengaruhi hasil. Resipi yang sesuai untuk satu bil bahan tidak boleh disalin secara buta kepada yang lain.
Tetingkap lebih sempit daripada yang disarankan oleh titik tetapan. Enkapsulan EVA bersilang pada kira-kira 140–150°C, dan apa yang sebenarnya dikawal oleh resipi ialah urutan — kenaikan suhu, peringkat vakum, tekanan yang dikenakan dan masa kediaman. Laminator yang tidak dapat mengulangi urutan itu menunjukkannya sebagai gelembung, penyahlaminaan atau peralihan sel, dan tiada satu pun daripada itu boleh diperbetulkan sebaik sahaja susunan itu terikat.
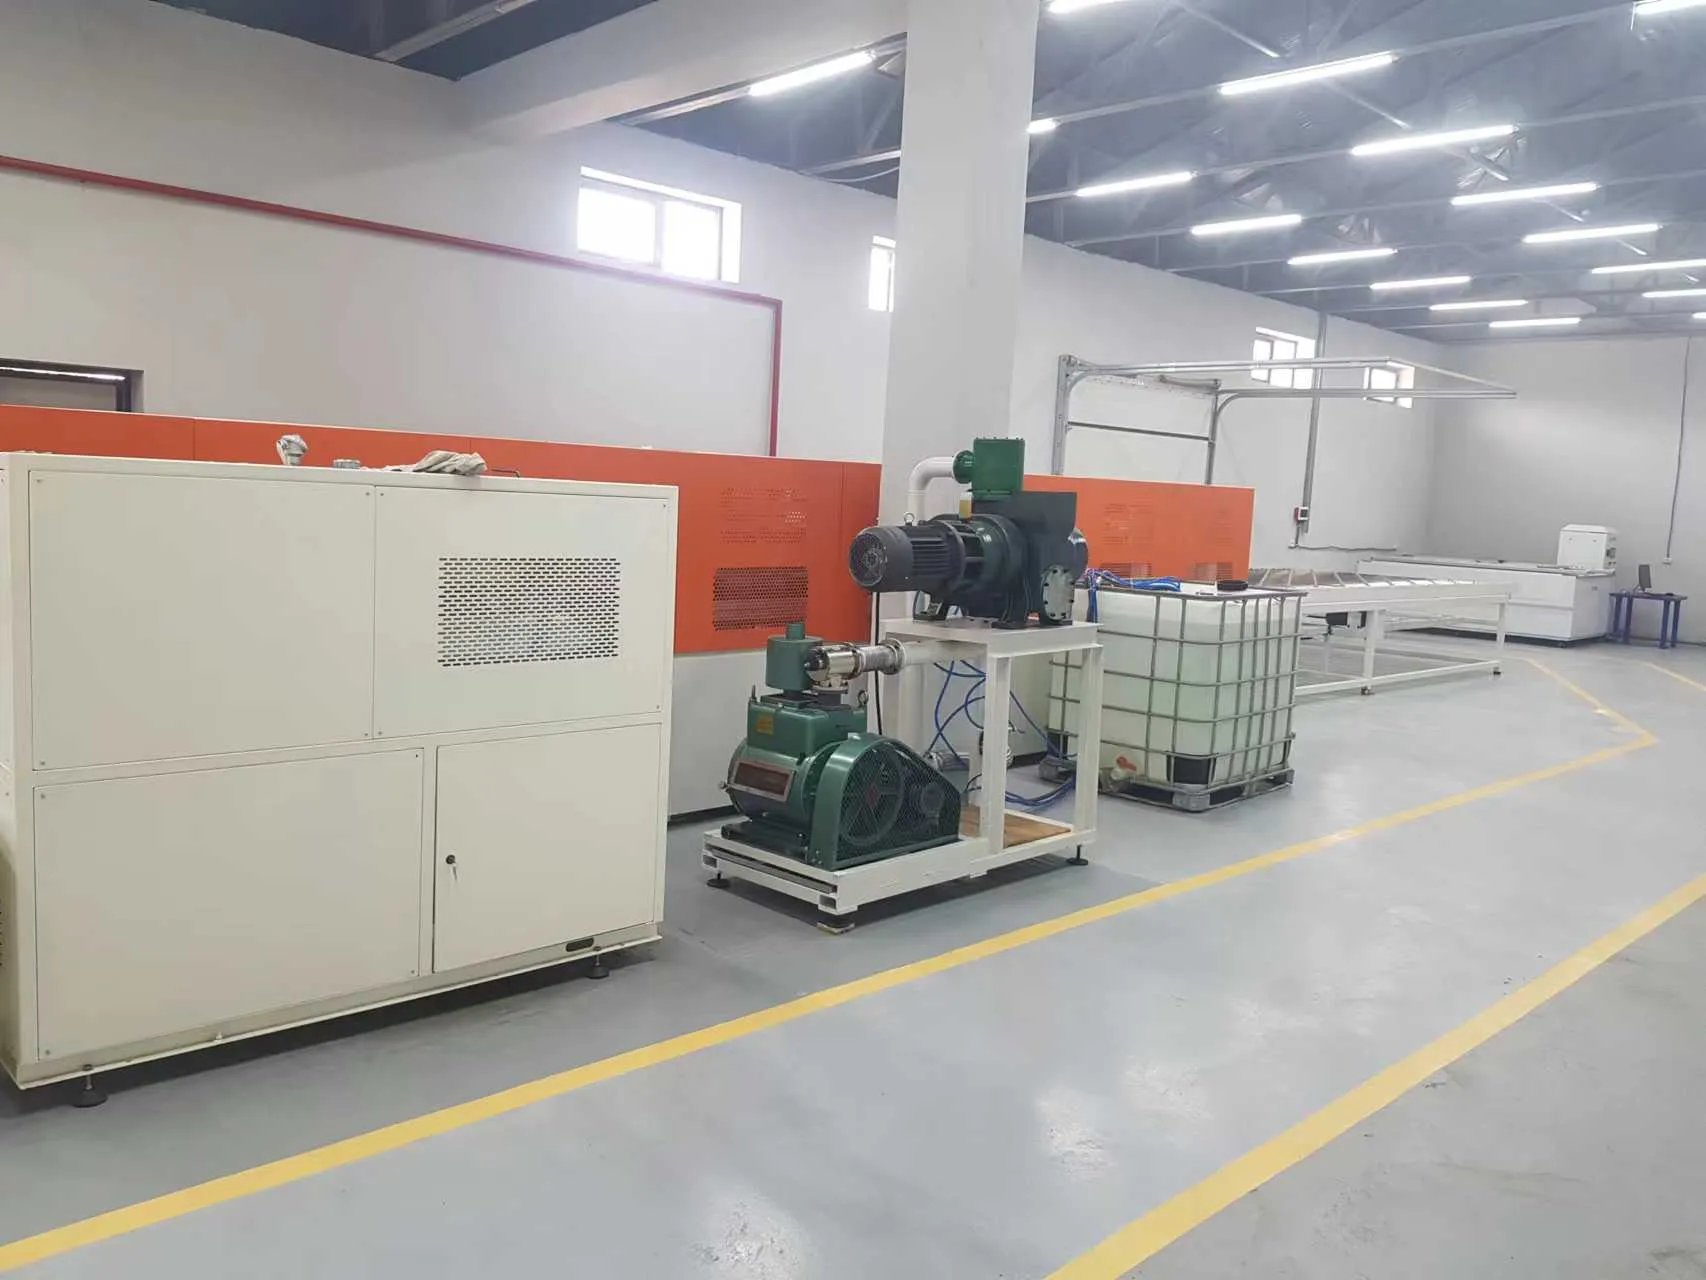
Laminator juga mempunyai had yang ketat: ia tidak boleh membaiki timbunan yang diterimanya. Ia tidak boleh meluruskan rentetan yang tersalah letak, membuang pencemaran, memulihkan sel retak, atau membetulkan bahan belakang yang salah. Laminasi yang baik oleh itu bermula lama sebelum pintu ruang ditutup.
Aliran kilang di sekitar proses ini memerlukan perancangan yang teliti. Timbunan yang belum dilamina adalah rapuh dan mengambil ruang. Pemuatan kelompok boleh menyebabkan ketibaan dan pelepasan yang tidak sekata. Penyejukan dan pengendalian hiliran mungkin menyekat kawasan walaupun ruang itu sendiri kelihatan cukup pantas. Angka kapasiti berguna ialah aliran berterusan melalui bahagian lengkap, bukan masa resipi terpapar yang terpendek.
Kemasan menambah fungsi, bukan hiasan
Lamina mungkin sudah menyerupai panel solar, tetapi beberapa tugas fungsi masih perlu dilakukan.
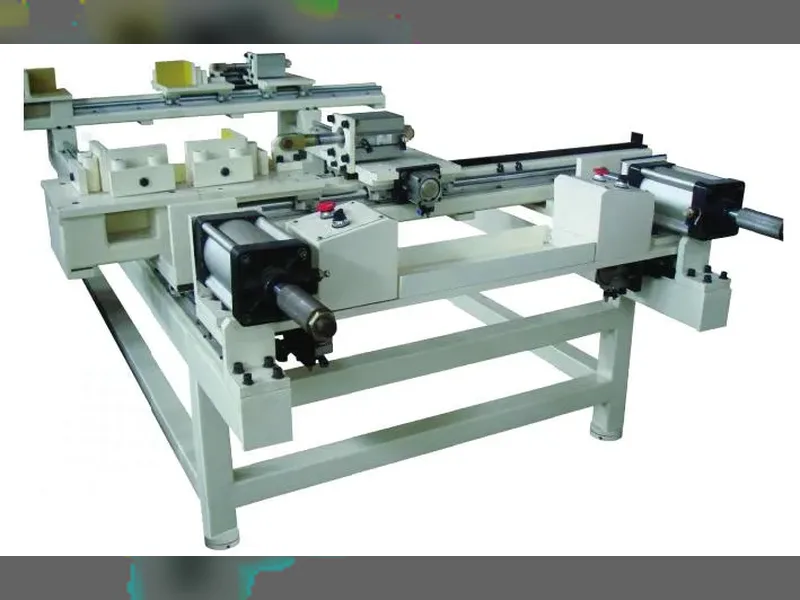
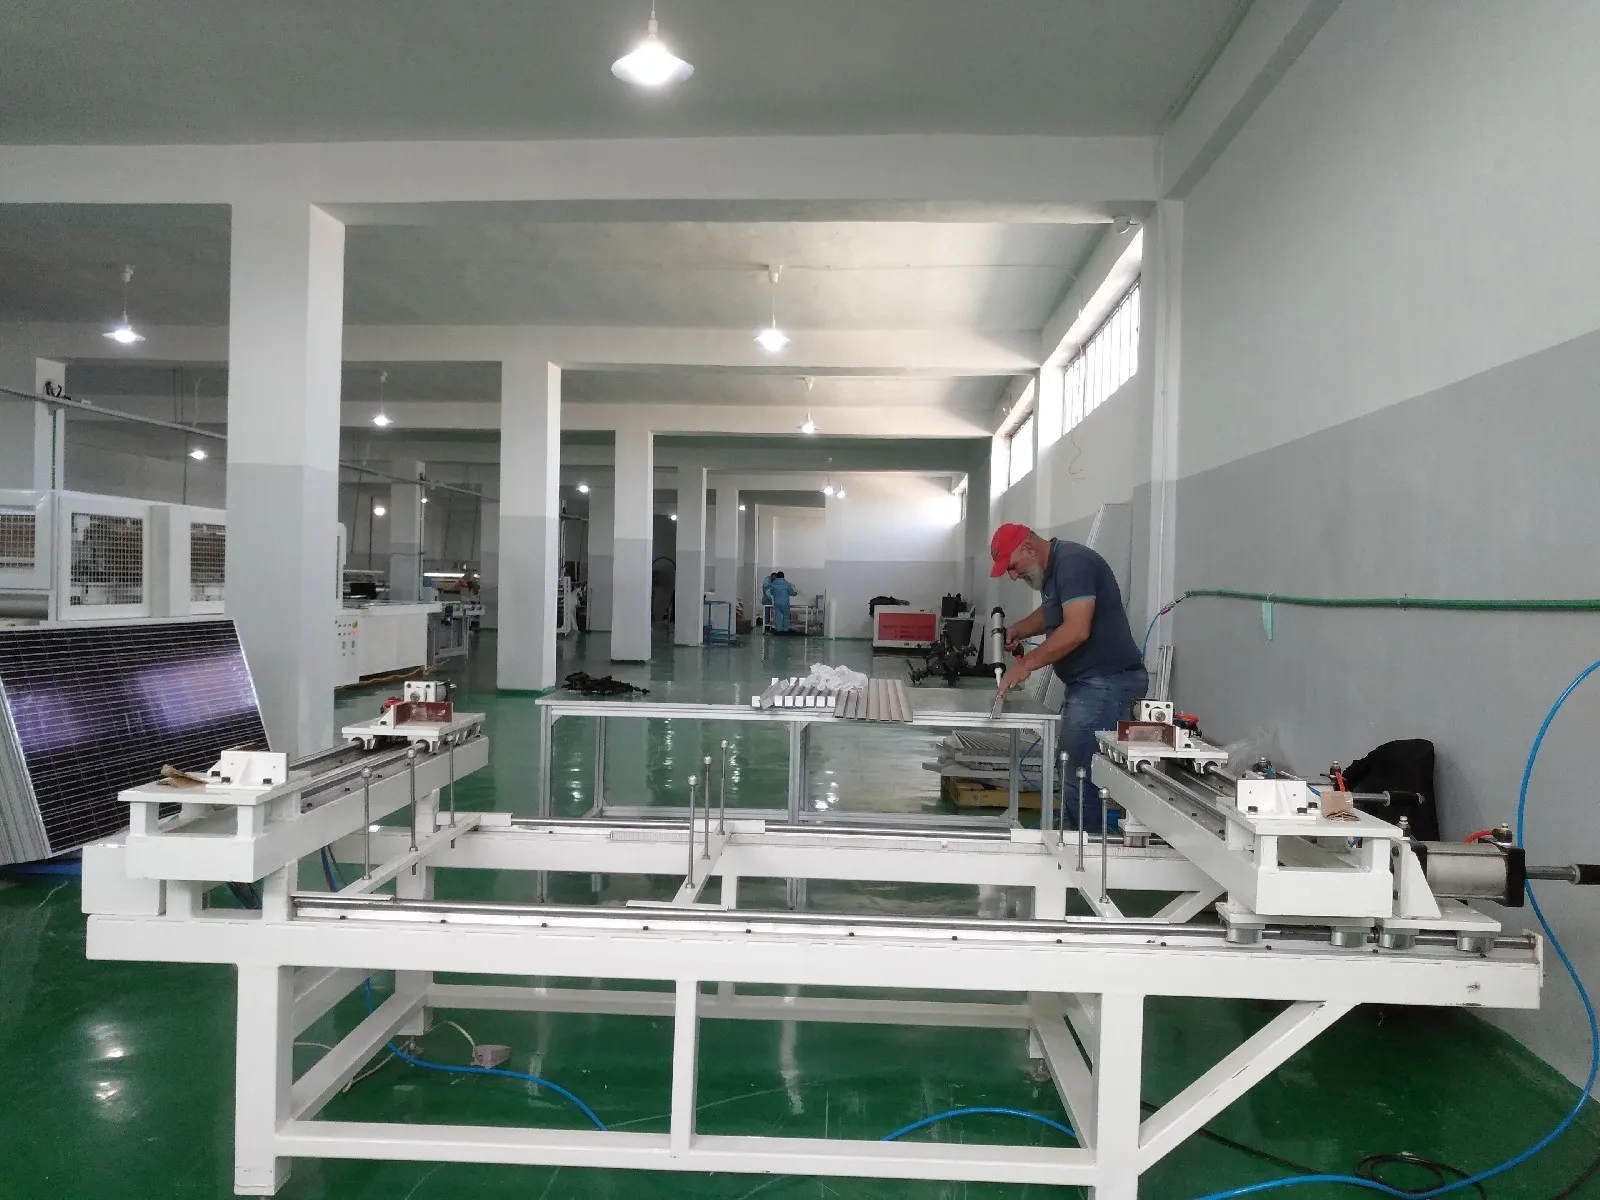
Kemasan bermula di perimeter lamina, di mana bahan lebihan dikeluarkan dan tepi disediakan untuk pembinaan yang dipilih. Pada produk berbingkai, pengedap dan profil aluminium dipasang menjadi struktur pemindahan beban yang segi empat sama dan selamat untuk pembungkusan, pemasangan, dan penggunaan di lapangan. Reka bentuk tanpa bingkai dan kaca-kaca mengarahkan peringkat ini secara berbeza, jadi pengendalian dan proses tepinya mesti ditakrifkan oleh lukisan produk.
The kotak simpang menghasilkan sambungan elektrik luaran. Riben keluar mesti sampai ke terminal yang betul, sambungan elektrik mesti stabil, dan bahan pelekat atau poting mesti melindungi pemasangan. Masa pengerasan adalah sebahagian daripada masa pengeluaran; menggerakkan modul terlalu awal boleh mengganggu pemasangan yang sepatutnya boleh diterima.
Langkah-langkah ini kadangkala dianggap sebagai hujung mudah barisan kerana litar solar telah pun dibina. Andaian itu berisiko. Kerosakan bingkai, pengedap yang lemah, sambungan terminal yang lemah, atau penggunaan pelekat yang tidak terkawal boleh menolak modul yang lulus setiap peringkat awal.
Toleransi itu wajar dinyatakan dengan jelas. Ketepatan pembingkaian biasanya dikekalkan pada ±1 mm dengan perbezaan pepenjuru dalam ±1.5 mm, dan kimpalan kotak simpang automatik menjalankan kitaran 16–18 saat pada kedudukan CCD ±0.1 mm. Masa pengerasan pelekat dikira sebagai masa pengeluaran, dan modul yang dialihkan terlalu awal gagal beberapa minggu kemudian bukan serta-merta.
Modul dilepaskan melalui bukti
Ujian akhir menjawab beberapa soalan berbeza, dan tiada penguji tunggal menjawab kesemuanya.
Pertama: adakah litar masih utuh? Pemeriksaan EL akhir mencari kerosakan atau ketidakselanjaran elektrik yang mungkin timbul semasa laminasi, pemangkasan, pembingkaian, atau pemindahan.
Kedua: apakah prestasi elektrik yang dihasilkan oleh modul? Sebuah penguji IV atau simulator matahari merekodkan tindak balas arus-voltan di bawah pencahayaan terkawal. Hasilnya menyokong klasifikasi kuasa dan data elektrik yang berkaitan dengan modul.
Ketiga: adakah produk selamat secara elektrik? Pemeriksaan penebat, hi-pot, dan kesinambungan bumi menangani pengasingan dan laluan perlindungan mengikut pembinaan dan pelan kualiti yang berkenaan.
Dua angka menggambarkan berapa banyak nilai bukti pelepasan itu. Pemeriksaan EL dalam talian menyelesaikan sekitar 0.5 mm per piksel, cukup halus untuk menangkap keretakan mikro yang akan lulus dengan pengukuran kuasa sahaja, dan simulator matahari dinilai berdasarkan padanan spektrum, dengan tetingkap kelas A+ semasa berada antara 0.875 dan 1.125. Pengujian penebat dan hi-pot berjalan dari 0.1 kV hingga 10 kV bergantung pada pembinaan modul dan pelan ujian yang anda sedang kualifikasi.
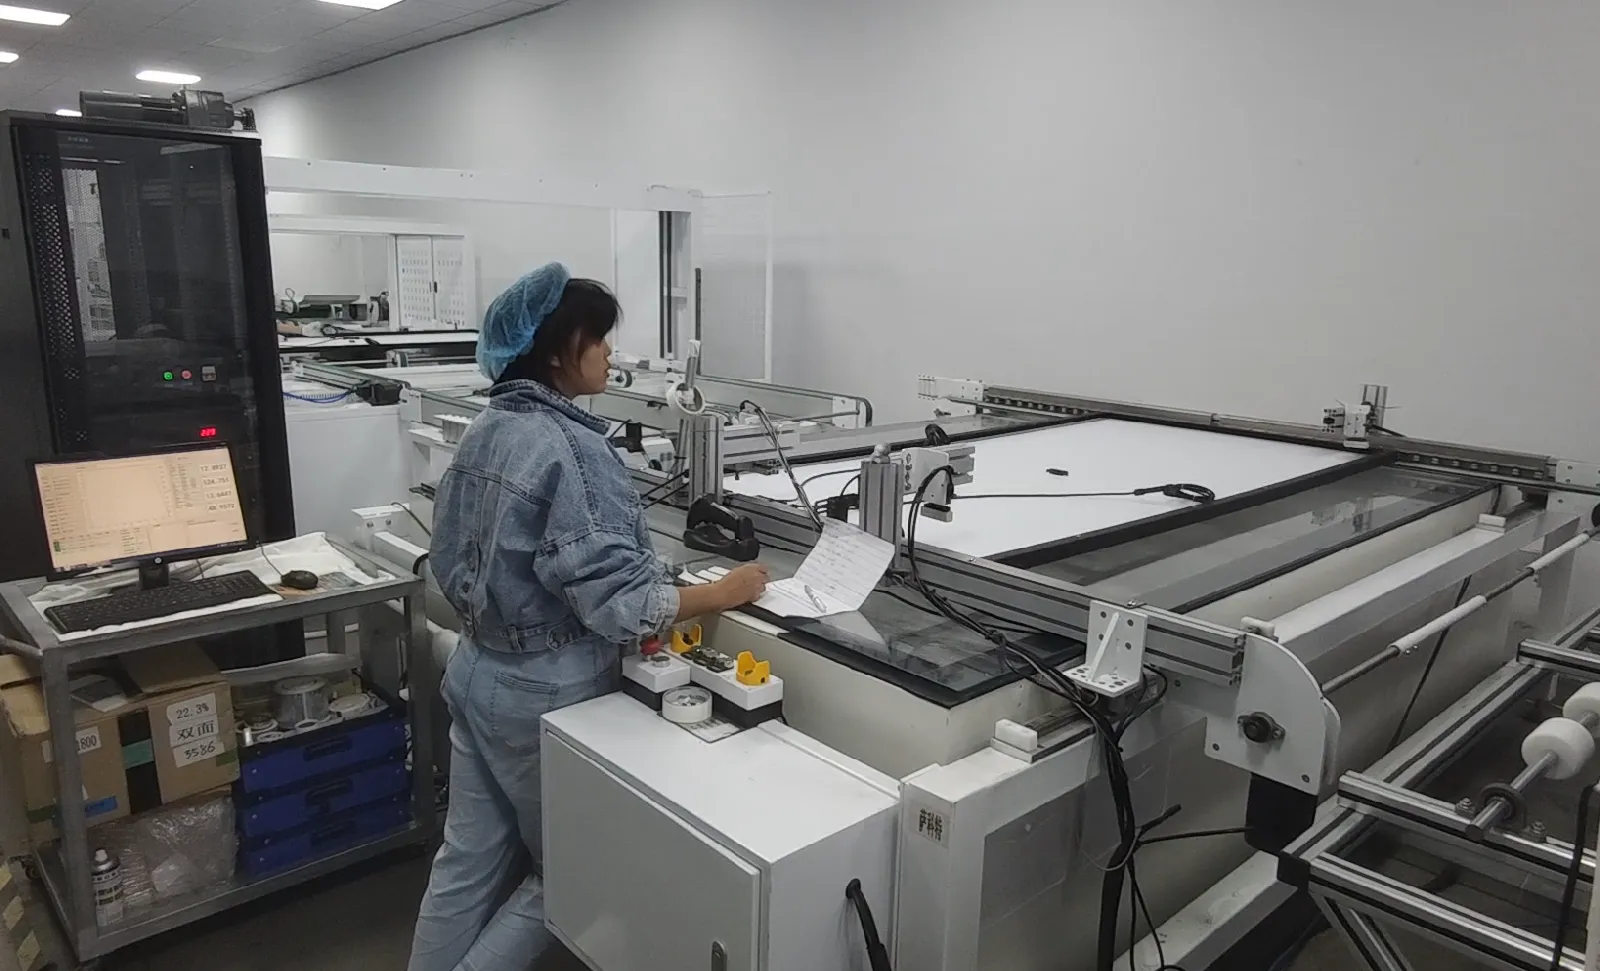
Terdapat juga soalan keempat yang mudah diabaikan: bolehkah kilang membuktikan sejarah proses mana yang dimiliki oleh modul fizikal ini?
Kod bar atau pengecam siri lain boleh menghubungkan produk ke kelompok sel atau bahan, rekod rentetan, imej pemeriksaan, resipi laminasi, data pengendali atau peralatan, hasil IV, dan hasil ujian keselamatan. Di kilang automatik, maklumat ini boleh ditukar dengan sistem pelaksanaan pembuatan. Di kilang yang lebih kecil, prinsip yang sama masih terpakai walaupun pengumpulan data lebih mudah.
Kebolehkesanan menjadikan keputusan ujian sebagai rekod pengeluaran yang boleh digunakan. Ia membantu menyiasat kecacatan berulang, mengasingkan bahan yang terjejas, membandingkan resipi, dan menghalang unit yang ditolak daripada dicampur semula ke dalam stok yang diterima.
Barisan gilir mendedahkan reka bentuk kilang sebenar
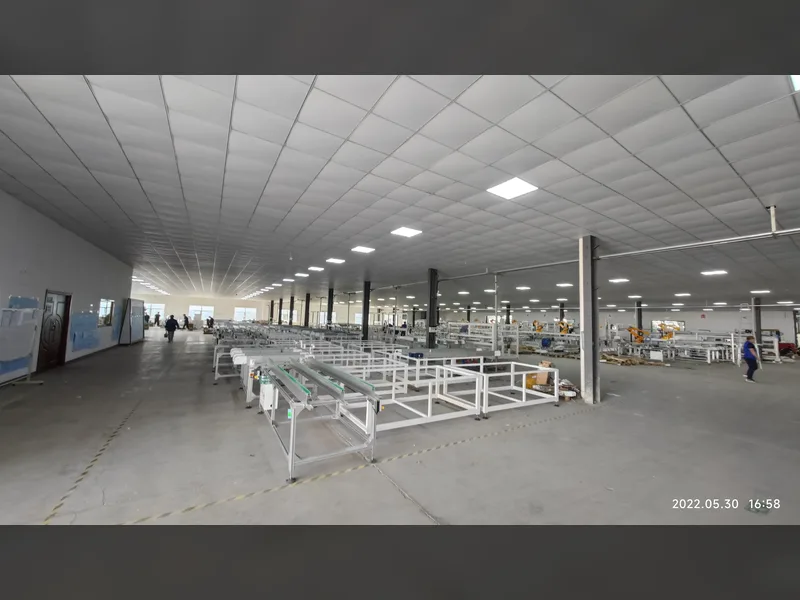
Output pengeluaran jarang dihadkan oleh mesin dengan spesifikasi paling mengagumkan. Ia dihadkan oleh cara masa kitaran, kelompok, pemindahan, pemeriksaan, pertukaran, penyelenggaraan, dan pegangan kualiti berinteraksi sepanjang syif.
Barisan gilir adalah bukti berguna kerana ia menunjukkan di mana barisan kehilangan koordinasi.
| Apa yang dilihat oleh kilang | Apa yang mungkin ditunjukkan | Apa yang perlu diperiksa |
|---|---|---|
| Tali siap menunggu untuk diletakkan | Pengeluaran tali tiba lebih cepat daripada yang dapat diserap oleh lapisan atau penyambungan | Corak pelepasan tali, kitaran lapisan, reka bentuk penimbal, pegangan kecacatan |
| Timbunan siap menduduki lorong | Aliran pemeriksaan atau laminasi tidak membersihkan kerja masuk | Masa penyediaan bahan, pelepasan pemeriksaan, pemuatan kelompok, ketersediaan ruang |
| Modul berlaminasi menunggu sebelum pemasangan bingkai | Penyejukan, pemotongan, pemindahan, atau pemasangan bingkai adalah terlalu kecil | Panjang penghantar, masa penyejukan, pengendalian manual, penyediaan bingkai |
| Modul siap menunggu ujian | Kitaran ujian, pemindahan data, pelabelan, atau pengisihan tidak dapat menandingi output pemasangan | Konfigurasi penguji, komunikasi hasil, aliran kerja kod bar, penghalaan tolakan |
| Henti panjang semasa perubahan produk | Fleksibiliti format wujud di atas kertas tetapi kerja pertukaran tidak ditakrif dengan baik | Alatan, resipi, penyediaan bahan, kawalan parameter, prosedur pengendali |
Penimbal boleh melindungi satu proses daripada gangguan pendek dalam proses lain, tetapi ia bukan penawar untuk ketidakpadanan kekal. Terlalu sedikit penimbal menyebabkan henti yang kerap. Terlalu banyak menyembunyikan masalah, meningkatkan kerja dalam proses, menggunakan ruang lantai, dan membenarkan kecacatan bergerak lebih jauh sebelum sesiapa menyedari corak.
Matlamatnya bukan untuk menghapuskan setiap saat menunggu. Ia adalah untuk mengetahui mengapa penantian itu wujud dan sama ada ia melindungi proses atau mendedahkan kesilapan reka bentuk.
Automasikan risiko sebelum tontonan
Keputusan automasi sering dibincangkan sebagai pilihan antara kilang separa automatik dan automatik sepenuhnya. Soalan yang lebih berguna ialah di mana automasi menghilangkan risiko operasi terbesar.
Pengendalian rapuh adalah satu keutamaan. Mengangkat dan meletakkan sel, tali, kaca, dan lamina besar secara berulang mencipta peluang untuk pecah, calar, dan hanyutan penjajaran.
Ketepatan berulang adalah satu lagi. Penempatan tali, geometri penyambungan, penyebaran pelekat, pemasangan bingkai, dan kedudukan ujian mendapat manfaat apabila pergerakan terkawal yang sama mesti berlaku modul demi modul.
Serahan juga perlu diberi perhatian. Pemindahan automatik boleh mengurangkan baris gilir dan sentuhan manual, tetapi hanya apabila stesen yang bersambung menggunakan rujukan yang serasi, logik kitaran, kawalan keselamatan, dan pemulihan kerosakan.
Akhirnya, automasi boleh meningkatkan penangkapan data. Pembacaan kod bar, pemilihan resipi, pemindahan keputusan ujian, dan penghalaan penolakan menjadi lebih dipercayai apabila ia dibina ke dalam proses dan bukannya direkod kemudian.
Kerja manual masih ada tempatnya. Ia boleh memberikan fleksibiliti semasa pengeluaran rintis, pembangunan produk, operasi volum rendah, atau langkah di mana pertimbangan lebih bernilai daripada kelajuan. Pertukarannya ialah proses mesti menentukan latihan, pemeriksaan, ergonomik, dan kebolehkesanan dengan teliti seperti stesen automatik menentukan sensor dan saling kunci.
Susun atur bermula dengan input, bukan pelan lantai
Pembekal tidak boleh mereka bentuk barisan pengeluaran yang berguna hanya daripada sasaran kapasiti tahunan. Output tahunan adalah ringkasan banyak andaian operasi. Susun atur memerlukan andaian itu sendiri.
| Input projek | Mengapa ia mengubah barisan |
|---|---|
| Lukisan modul dan bil bahan | Menentukan penyediaan sel, corak rentetan, pembinaan timbunan, julat kerja peralatan, pemasangan bingkai, dan proses kotak simpang |
| Output diperlukan setiap syif | Menukar sasaran perniagaan kepada kitaran stesen, kuantiti kelompok, peralatan selari, buruh, dan keperluan penimbal |
| Campuran produk dan kekerapan pertukaran | Mempengaruhi perkakas, resipi, penyediaan bahan, pembersihan, kawalan parameter, dan penjadualan |
| Pelan kualiti dan pensijilan | Menentukan kedudukan pemeriksaan, peralatan ujian, pensampelan, logik penerimaan, laluan kerja semula, dan penyimpanan rekod |
| Keperluan kebolehkesanan | Menentukan titik kod bar, antara muka data, storan imej, pencetakan label, dan integrasi sistem kilang |
| Maklumat bangunan dan utiliti | Menetapkan penempatan peralatan, lebar lorong, akses bahan, beban elektrik, udara termampat, pengudaraan, dan ruang penyelenggaraan |
| Model buruh dan penyelenggaraan | Mengubah sempadan antara kerja manual, stesen berbantu, robotik, alat ganti, dan sokongan teknikal |
| Strategi pengembangan | Menentukan di mana ruang, utiliti, penghantar, kapasiti ujian, dan stesen selari harus ditempah |
Input ini juga menghalang kesilapan susun atur biasa: melukis garisan kemas terlebih dahulu dan kemudian memaksa produk dan aliran bahan untuk menyesuaikannya. Urutan yang lebih baik adalah definisi produk, aliran proses, pintu kualiti, model kitaran, konfigurasi peralatan, dan akhirnya pelan lantai terperinci.
Sumber dan bacaan berkaitan
Asas Pembuatan Panel Suria Fotovoltaik — Jabatan Tenaga A.S.
Apakah Mesin Yang Digunakan untuk Membuat Panel Suria? — Ooitech
Reka bentuk ke belakang dari modul yang perlu anda hasilkan
Barisan pengeluaran menjadi lebih mudah untuk ditentukan apabila projek mentakrifkan tiga output: litar yang betul, lamina tahan lama, dan modul siap yang disokong oleh rekod ujian dan kebolehkesanan. Pemilihan mesin kemudian mengikuti proses dan bukannya menggantikannya.
Ooitech boleh mengkonfigurasi dan membekalkan sistem pengeluaran panel suria untuk pelanggan di seluruh dunia, dari kilang berbantukan pengendali hingga barisan automasi tinggi, dengan pemilihan peralatan, susun atur kilang, pemasangan, pentauliahan, latihan, dan sokongan selepas jualan yang disesuaikan dengan modul dan rancangan pengeluaran yang dimaksudkan.