Mekanisme Stringer Sel Suria: Panduan Zon demi Zon
Jadual Kandungan
Jawapan pantas: Stringer pengeluaran dijual berdasarkan lima angka, tetapi ia dibina daripada kira-kira seratus mekanisme bernama dalam enam kumpulan: pengukiran laser, suapan sel, kereta reben, zon kimpalan reflow, pelepasan, dan kabinet kawalan. Hampir setiap satunya wujud untuk menghentikan satu kecacatan tertentu. Empat tetapan menentukan kualiti sambungan lebih daripada yang lain: ketebalan reben yang diratakan (0.11-0.13 mm dalam binaan ini), jurang mikro-buka pencengkam (0.5 mm), tetingkap dalam-kedudukan roda penari, dan paras fluks dalam palung. Tiada satu pun daripada seratus itu mengukur kekuatan kupas.
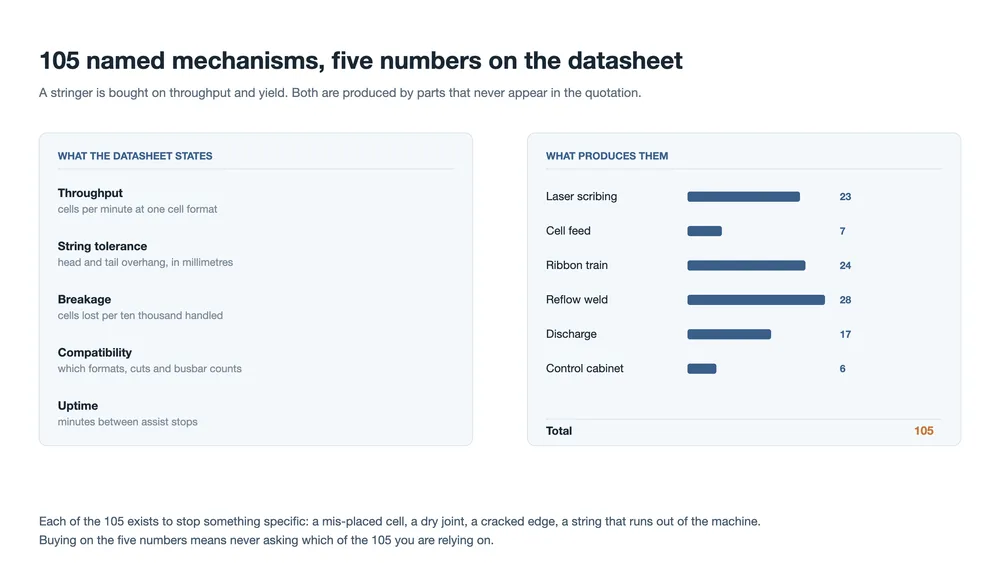
Minta sebut harga untuk stringer dan anda akan dapat satu halaman. Daya pemprosesan dalam sel seminit. Toleransi panjang rentetan. Kadar pecah. Keserasian sel. Masa operasi. Lima angka, dan setiap pembekal menyebutnya dalam urutan yang sama. Tiada satu pun daripada lima itu muncul di mana-mana pada mesin itu sendiri.
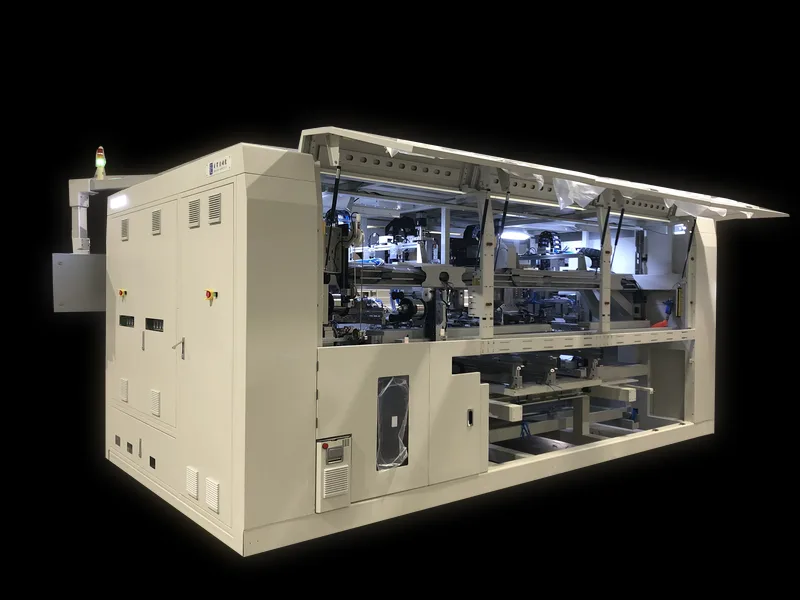
Mesin itu ialah satu senarai. Senarai komponen pembina untuk satu stringer reflow inframerah sebaris menjangkau 105 mekanisme bernama merentas enam kumpulan, daripada silinder angkat kaset dalam modul pengukiran hingga transformer yang membekalkan pemacu servo. Baca senarai itu dan lima angka itu berhenti kelihatan seperti spesifikasi. Ia mula kelihatan seperti hasil.
Halaman ini menelusuri enam kumpulan itu mengikut urutan. Bagi setiap satu: apakah bahagiannya, satu atau dua tetapan yang benar-benar mengubah sambungan, dan kecacatan yang ingin dicegah oleh kumpulan itu. Di mana senarai sumber tidak mencetak unit, tiada unit didakwa di sini. Di mana sesuatu nombor menerangkan mesin dan bukan sambungan, perkara itu dinyatakan secara terbuka.
Enam bahagian, dan empat label pada rangka
Halaman kandungan senarai komponen memberikan enam bahagian. Kira bahagian di bawah setiap satu dan taburan berat mesin mula masuk akal: dua zon yang menyentuh sambungan membawa paling banyak nama, bukan yang bergerak paling laju.
| Bahagian | Bahagian bernama | Apa yang ditentukan oleh kumpulan |
|---|---|---|
| Pengukiran laser | 23 | Saiz sel dan kualiti tepi, sebelum sebarang reben wujud |
| Suapan sel | 7 | Di mana sel berada, dan sama ada kamera dapat melihatnya |
| Kereta reben | 24 | Geometri reben, liputan fluks, dan di mana hujungnya mendarat |
| Kimpalan reflow | 28 | Sejarah haba: prapanas, kimpalan, penyejukan terkawal |
| Pelepasan | 17 | Bagaimana rentetan siap dikendalikan, dan yang mana ditarik keluar |
| Kabinet kawalan | 6 | Kuasa, udara, bekalan fluks, dan apa yang boleh ditunjukkan oleh HMI kepada anda |
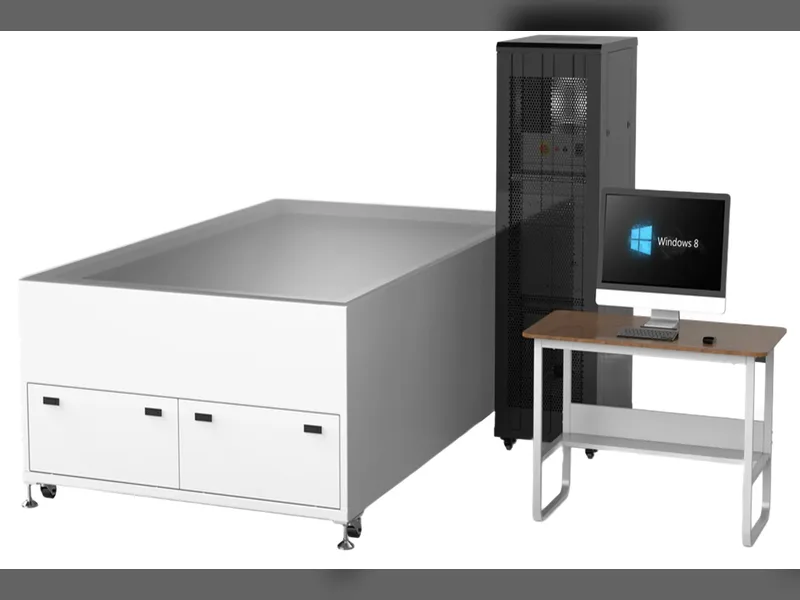
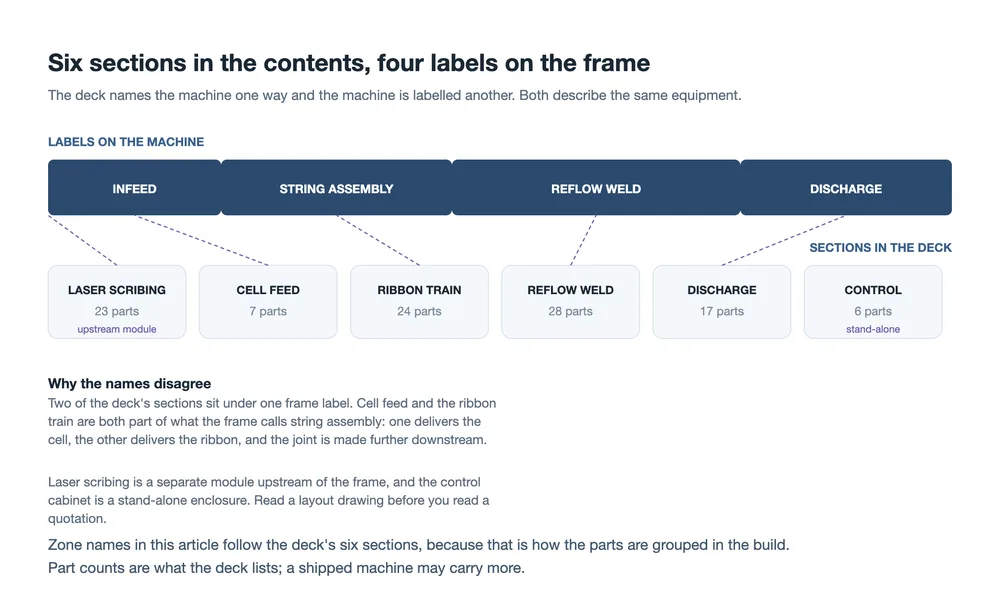
Rangka itu tidak menggunakan enam nama tersebut. Berjalan di sepanjang mesin dan anda akan menemui empat label: suapan masuk, pemasangan rentetan, kimpalan reflow, pelepasan. Suapan sel dan kereta reben kedua-duanya berada di bawah pemasangan rentetan, kerana di situlah secara fizikalnya sel dan reben bertemu. Pengukiran laser ialah modul berasingan di hulu, biasanya dijual dengan barisan dan bukan sebagai sebahagian daripadanya, dan kabinet kawalan ialah kepungan berdiri sendiri di hujung.
Ini wajar diketahui sebelum panggilan servis. Dua daripada enam kumpulan itu ialah produk orang lain di kebanyakan kilang. Jika modul pengukiran berhenti, stringer itu baik dan barisan itu tidak, dan bahagian yang anda perlukan mungkin datang daripada pembekal berbeza dengan jam waranti yang berbeza.
Pengukiran laser: 23 bahagian sebelum rentetan bermula
Modul pengukiran mengambil sel penuh daripada kaset dan mengubahnya menjadi dua atau tiga kepingan tanpa menyerpih tepi. Segala-galanya di dalamnya berkhidmat untuk urutan itu.
Pemuatan melalui tali pinggang ke hentian, kemudian angkat menolak timbunan ke atas supaya robot atau pencengkam boleh mengambil sel teratas. Terdapat dua hentian, bukan satu: hentian utama yang meletakkan kaset pada pusat angkat, dan pra-hentian yang menahan barisan supaya kaset seterusnya tidak boleh mengganggu kaset yang sedang dipunggah. Penderia cahaya mengesahkan kaset benar-benar mengandungi sel, dan kaset kosong dibawa turun dan keluar pada tali pinggang kedua.
Penjajaran berlaku dua kali. Penjajaran kasar meletakkan sel kira-kira segi empat sama. Penjajaran halus, dengan lampu latar di bawahnya, meletakkannya di tempat yang dijangka oleh pengangkutan pengukiran. Pengangkutan itu kemudian melepaskan sel di bawah dua laser: satu mengukir alur, satu lagi memanaskan sepanjang alur itu, dan muncung air menyejukkan potongan semasa ia bergerak. Bahagian pemunggahan memutar sel ke kedudukan chamfer sebelum menyerahkannya kepada suapan masuk stringer.
Perincian pemuatan yang sering terlepas pandang ialah pisau udara pemisah. Apabila modul ditetapkan untuk menyuap beberapa kepingan sekali gus, pisau itu perlu memisahkan sel teratas daripada sel di bawahnya tanpa mengangkat atau menggelongsorkan mana-mana satu. Ketinggiannya, kedudukannya dan jurang antara pisau semuanya penting, dan ketiga-tiganya dilaraskan, bukan tetap. Perkara sama berlaku pada angkat: jika satahnya tidak rata dengan cawan sedutan, timbunan menanggung beban pada satu sisi.
Satu nombor dalam bahagian ini memerlukan perhatian. Senarai komponen menamakan laser alur dan laser pemanas dengan angka 28 dan 50, dan tidak mencetak unit. Itu mungkin tetapan kuasa dalam watt, dan hampir pasti khusus untuk satu ketebalan kaca dan satu format sel. Anggap ia sebagai nilai permulaan pembina, bukan sebagai spesifikasi, dan tanya apakah asasnya.
Suapan sel: 7 bahagian antara kaset dan tali pinggang
Tujuh bahagian, dan setiap satunya berkaitan kedudukan. Sel tiba pada tali pinggang berlubang putih yang menahannya dengan vakum supaya ia tidak boleh tergelincir. Sebelum platform kamera, satu servo dan satu injap pemutus vakum meluruskan sel: tali pinggang melepaskan, servo menolak sel ke kedudukan penjajaran, vakum kembali, servo kembali ke kedudukan menunggunya.
Kamera memandang ke bawah melalui plat akrilik yang digerudi dengan lubang vakum, diterangi dari bawah supaya garis luar sel kelihatan terhadap latar belakang, dan dari atas oleh cincin LED. Lensa ialah bahagian yang sering dilupakan. Fokusnya bukan soal citarasa: tetapan yang berkesan ialah yang mana garis grid terurai menjadi tiga jalur piksel, gelap, cerah, gelap. Jika jalur itu kabur menjadi satu, sistem penglihatan sedang meneka tepi sel.
Robot memilih dengan penjana vakum dan menahan sel dengan elektromagnet 24 V DC, dan suis kehampiran mengesahkan bahawa pencengkam masih membawa perkakasnya. Sel yang gagal pemeriksaan masuk ke dalam kotak tolak dan bukan kembali ke tali pinggang.
Perhatikan apa yang tidak dilakukan oleh kumpulan ini. Kamera menyemak di mana sel itu berada dan sama ada permukaannya cukup bersih untuk dibaca. Ia tidak menyemak sambungan, kerana belum ada sambungan lagi. Sel yang diletakkan dengan sempurna masih boleh meninggalkan mesin dengan riben kering pada bahagian belakangnya, dan kegagalan itu bermula dua puluh bahagian kemudian.
Kereta api riben: 24 bahagian, 14 perhentian
Inilah kumpulan yang menjadikan sambungan mungkin atau rosak, dan ia merupakan rantaian terpanjang dalam mesin. Empat belas perhentian bermula dari gelendong sehingga saat riben ditekan pada sel.
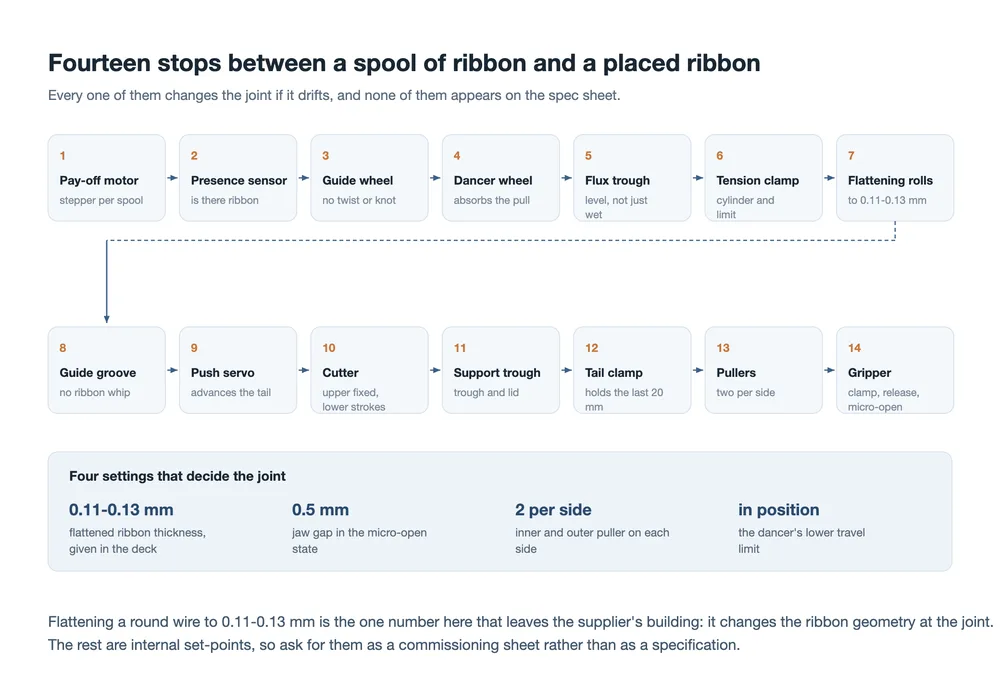
Pay-off dan kelonggaran datang dahulu. Setiap gelendong mempunyai motor stepper sendiri dan pemacu sendiri, jadi bilangan riben bergantung pada berapa banyak kepala yang anda beli. Suis kehampiran mengesahkan terdapat riben pada gelendong. Roda panduan menghalang riben daripada berpintal atau bersimpul. Kemudian roda penari duduk di atas rel gelongsor: apabila pay-off lambat, penari turun, dan apabila ia mencapai had bawahnya, sensor memberitahu pengawal untuk menyuap lebih cepat. Tanpa roda itu, gelendong yang perlahan tidak menghasilkan sambungan yang buruk, ia menghasilkan riben yang putus dan mesin yang berhenti.
Flux datang seterusnya, dan butirannya bersifat mekanikal bukan kimia. Riben melalui palung, dan palung itu mempunyai tolok apungan yang membaca paras sebenar, serta injap pengisi yang disuap dari tangki bertekanan dalam kabinet kawalan. Palung yang basah di bahagian bawah tetapi parasnya rendah ialah punca klasik sambungan yang kelihatan dipateri tetapi sebenarnya tidak.
Bahagian pembentukan ialah tempat angka-angka berada. Pengapit tegangan memegang riben sementara silinder menarik terhadap pengapit pemotong, dan had mekanikal silinder menetapkan berapa banyak riben diregangkan. Kemudian riben melalui gulungan perataan yang menekan wayar bulat ke ketebalan kira-kira 0.11-0.13 mm. Itu bukan langkah kosmetik. Riben bulat yang ditekan pada sel bersentuhan pada satu garisan; apabila diratakan, ia bersentuhan pada satu jalur, dan tegasan sentuhan yang berkurang itulah yang menghalang tepi sel daripada retak di bawah sambungan.
Selepas perataan, alur panduan menghalang riben daripada terhayun, servo menolak panjang pendahulu keluar, dan pemotong menutup: bilah atas kekal diam, bilah bawah naik. Palung sokongan menangkap panjang yang dipotong dan menutup penutup di atasnya supaya ia tidak boleh melompat keluar. Kemudian pengapit ekor mencengkam regangan terakhir. Tugasnya sempit dan khusus: jika ekor tidak dipegang, ia boleh hanyut keluar dari panduan dan mendarat di luar garis grid belakang, dan sambungan di belakangnya kering sejak awal.
Penempatan ialah peringkat terakhir: dua penarik setiap sisi, dalam dan luar, servo angkat pada skru bebola, dan motor linear lintasan yang membawa kepala antara pengambilan dan pelepasan. Pencengkam mempunyai tiga keadaan, bukan dua. Cengkam, lepas, dan keadaan mikro-buka di mana rahang bergerak dan tetap terpisah 0.5 mm. Keadaan ketiga itulah yang membolehkan kepala melepaskan riben tanpa menjatuhkannya dan tanpa menyeretnya merentasi pad.
Daripada segala-galanya dalam kumpulan ini, hanya satu angka cenderung meninggalkan bangunan pembekal: ketebalan yang diratakan. Selebihnya ialah nilai pentauliahan. Mintalah ia sebagai helaian pentauliahan dan bukan sebagai satu baris pada sebut harga, kerana itulah dokumen yang jurutera servis akan benar-benar gunakan.
Untuk bagaimana spesifikasi riben dan kekuatan sambungan berkaitan, lihat Pita PV dan fluks dan mengapa flux penting dalam pematerian fotovoltaik.
Kimpalan reflow: 28 bahagian dan sejarah haba
Ini ialah kumpulan terbesar dalam mesin, dan lebih daripada separuh daripadanya bukan lampu. Rentetan dibawa merentasi empat plat asas, dan plat-plat itu melakukan kerja sebanyak cahaya di atasnya.
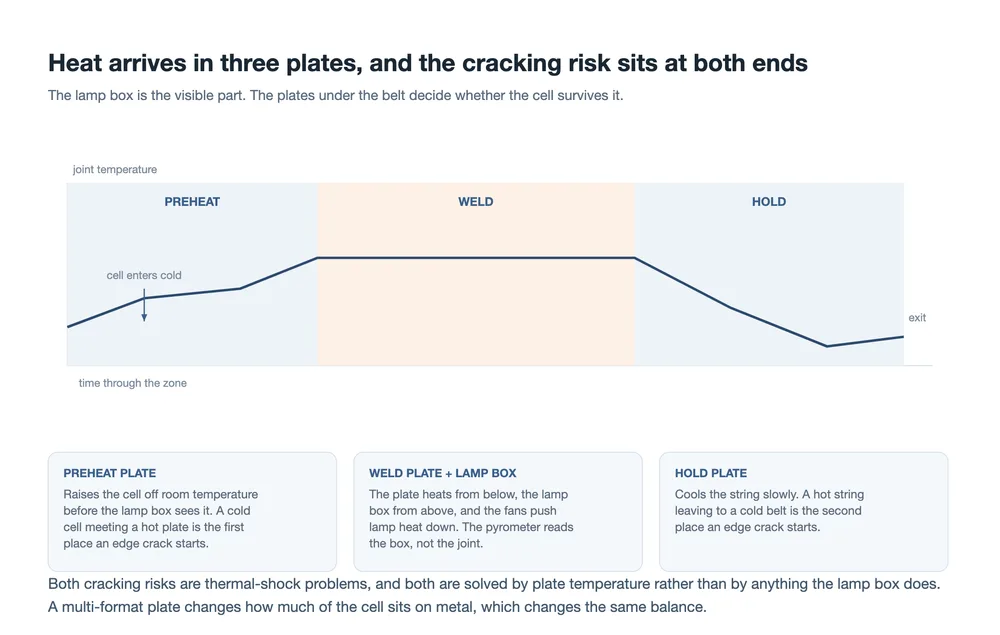
Plat prapanas menaikkan sel dari suhu bilik sebelum kotak lampu melihatnya. Plat kimpal memanaskan dari bawah sementara kotak lampu memanaskan dari atas, dan kedua-duanya bersama-sama menentukan sama ada riben membasahi pad. Plat tahan kemudian menyejukkan rentetan secara perlahan dan bukannya membiarkannya turun kembali ke ambien dalam satu langkah. Plat keempat ialah plat pelbagai format: ia yang membolehkan mesin yang sama menjalankan saiz sel berbeza tanpa pembinaan semula.
Kedua-dua risiko retak dalam zon ini berada di hujung, dan kedua-duanya ialah kejutan terma. Sel sejuk yang bertemu plat prapanas panas retak di tepi. Rentetan panas yang meninggalkan plat tahan menuju tali pinggang sejuk retak di tepi. Kedua-dua retak tidak ada kaitan dengan riben, flux atau kuasa lampu, itulah sebabnya mengejarnya melalui resipi pematerian membuang berminggu-minggu.
Kotak lampu itu sendiri ialah kotak tiub pada silinder angkat, dengan kipas yang meniup ke bawah. Kipas bukan untuk menyejukkan mesin: ia menolak haba lampu ke bawah ke atas sambungan supaya ia dikenakan di tempat riben bertemu pad. Pirometer inframerah memerhati kotak itu dari dalam.
Di sekeliling haba terletak masalah pengangkutan. Tali pinggang hadapan berjalan dengan pembetulan penjejakan (roler idler yang sudutnya dilaraskan untuk mengemudi tali pinggang) dan bebibir berlapik galas pada setiap sisi untuk menghalangnya berjalan. Di belakang kimpal, manipulator tiga paksi (servo X, Y dan angkat) mengambil lekapan pembawa dengan elektromagnet 24 V DC, dengan suis kehampiran menyemak bahawa ia tidak menjatuhkan satu, dan meletakkannya pada tali pinggang lekapan. Pra-henti menahan lekapan apabila tali pinggang itu berundur, dan silinder penjajaran memusatkan lekapan dan rentetan pada satu paksi sebelum rentetan diindeks masuk.
Di pintu keluar, pemotong rentetan gaya guillotine memisahkan satu rentetan daripada yang seterusnya. Bilah atas dipacu ke bawah ke atas bilah bawah tetap, rentetan menunggang tali pinggang khusus dengan servo sendiri, dan servo kedua meletakkan pemotong supaya lebihan kepala dan ekor sepadan dengan spesifikasi proses. Dua sensor memerhati ini: satu untuk potongan yang tidak menembusi, satu untuk kesesakan. Pintu keselamatan dan tirai cahaya menghentikan zon itu jika seseorang mencapai masuk.
Pelepasan: 17 bahagian, dan sensor yang tiada siapa perasan sehingga ia gagal
Tali pinggang belakang membawa rentetan keluar dan dua sensor cahaya terletak di sepanjangnya. Yang pertama menandakan ekor supaya rentetan terakhir boleh dipotong mengikut panjang. Yang kedua menghentikan tali pinggang apabila rentetan berada dalam kedudukan, supaya kepala pengambilan sentiasa menemuinya di tempat yang sama.
Sensor ketiga ialah yang menarik. Ia ialah fotosel pelindung yang tugasnya hanya untuk menangkap rentetan yang terlepas oleh sensor kedudukan. Tanpanya, rentetan yang terlepas berjalan ke hujung mesin dan masuk ke jaring pengadang, dan jaring itu menang. Bahagian ini wujud kerana kegagalan yang dicegahnya mahal dan senyap sehingga ia berlaku.
Dua kepala vakum, bukan satu, melakukan pengendalian. Kepala atas melintasi mesin, mengangkat, dan membalik antara kedudukan asal dan terbalik; kepala bawah juga mengangkat dan membalik, dan kedua-duanya menyerahkan rentetan antara satu sama lain. Setiap kepala mempunyai tolok vakum sendiri, kerana tolok tunggal tidak dapat memberitahu anda kepala mana yang kehilangan cengkaman. Ejektor udara termampat di hujung barisan menjana vakum untuk kedua-duanya.
Barang yang ditolak masuk ke dalam tong NG. Di sebelahnya terdapat penampan OK, dan tujuannya mudah disalahtafsir: ia wujud untuk menyimpan rentetan yang baik apabila penghantar hiliran tersekat, bukan untuk menyimpan rentetan yang gagal. Stesen butang pengendali membolehkan pertimbangan visual manual dan pembalikan manual kepala atas. Tirai cahaya pelepasan berkelakuan berbeza daripada yang berada di zon kimpalan: memutuskannya menghentikan seluruh bahagian pelepasan dan bukan sebelah sahaja.
Kabinet kawalan: 6 item yang secara senyap mengubah sambungan
Kumpulan terakhir bukanlah satu mekanisme tetapi lebih kepada rantaian bekalan di dalam mesin, dan dua daripada enam itemnya muncul sebagai kecacatan sambungan apabila ia terpesong.
Pengasing kuasa utama terletak di bahagian ekor pada satu sisi; udara utama di bahagian ekor pada sisi yang lain, dengan pengatur untuk tekanan. Lampu susun tiga warna melaporkan keadaan melalui warna dan sama ada ia berkelip atau kekal malar. HMI ialah paparan sentuh, dan di belakangnya sebuah PC industri menjalankan perisian HMI dan perisian penglihatan serta berkomunikasi dengan robot dan PLC.
Kemudian dua yang penting kepada sambungan. Tangki fluks bertekanan, menolak fluks keluar melalui injap pneumatik ke dalam palung: jika tekanan tangki terpesong, paras palung turut terpesong, dan palung yang rendah menjadi punca sambungan kering. Dan pengubah menurunkan 380 V masuk kepada 220 V untuk pemacu servo, yang bermaksud kualiti kuasa di dinding adalah pemboleh ubah pematerian, bukan sekadar pemboleh ubah elektrik.
Apa yang tiada dalam 105 ukuran
Tiga instrumen menghasilkan data yang menjalankan mesin ini, dan ia menjawab tiga soalan berbeza. Adalah wajar untuk tepat tentang yang mana satu, kerana sebut harga dan laporan penerimaan cenderung mengaburkannya.
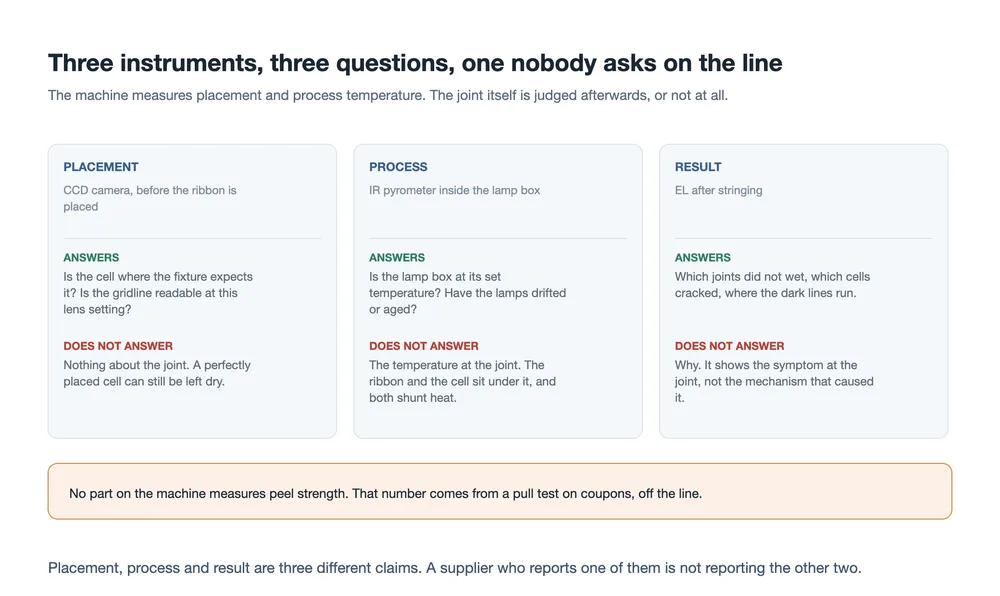
Kamera menjawab soalan penempatan: adakah sel berada di tempat yang dijangka oleh lekapan, dan adakah garis gridnya cukup tajam untuk dileraikan pada tetapan lensa ini. Pirometer menjawab soalan proses: adakah kotak lampu berada pada suhu yang diminta oleh resipi, dan adakah lampu telah menua jauh daripadanya. EL, dijalankan selepas penguntuman, menjawab soalan keputusan: sambungan mana yang tidak membasahi, sel mana yang retak, dan di mana garis gelap berjalan.
Tiada satu pun daripada mereka menjawab mengapa. EL menunjukkan sambungan kering pada pad; ia tidak memberitahu anda sama ada pengapit ekor membiarkan riben terpesong, palung menjadi rendah, atau plat pegangan menyejuk terlalu cepat. Dan tiada bahagian pada mesin mengukur kekuatan pengelupasan sama sekali. Nombor itu datang daripada menarik kupon di makmal, di luar barisan, yang menyebabkan mesin boleh lulus setiap pemeriksaan yang dimilikinya dan masih menghantar rentetan yang gagal ujian tarik.
Untuk bagaimana ketiga-tiga ini sesuai dengan set ujian yang lebih luas, lihat Ujian EL, dalam talian dan luar talian.
Titik set yang wajar ditulis ke dalam helaian PM
Jadual penyelenggaraan yang dibina daripada senarai bahagian kelihatan berbeza daripada yang dibina daripada carta pelinciran manual. Sembilan ini adalah yang membayar balik sendiri.
| Tetapan | Nilai dalam binaan ini | Apa yang dilindunginya |
|---|---|---|
| Ketebalan riben yang diratakan | 0.11-0.13 mm | Tepi sel di bawah sambungan |
| Jurang mikro-buka pencengkam | 0.5 mm | Riben tercicir, atau diseret merentasi pad |
| Had bawah penari | sensor dalam kedudukan | Riben putus apabila gelendong ketinggalan |
| Paras palung fluks | tolok apungan, langsung | Sambungan kering daripada palung yang basah tetapi rendah |
| Suhu plat asas | prapanas, kimpal, tahan | Retak tepi pada masuk dan keluar |
| Suhu kotak lampu | pirometer IR, dalam resipi | Pembasahan, tanpa terlalu panas sel |
| Juntai kepala dan ekor | kedudukan servo pemotong | Susun atur dan bas di hiliran |
| Ambang tolok vakum | satu per kepala pengambil | Rentetan tercicir semasa pelepasan |
| Fokus kamera | garis grid membaca gelap-cerah-gelap | Penjajaran yang diwarisi oleh setiap stesen kemudian |
Apabila ia terpesong, apa yang anda lihat dahulu
Simptom pada mesin penguntum datang dalam bilangan bentuk yang kecil, dan setiap satu menunjuk kepada senarai bahagian yang pendek. Dua daripada lapan di bawah biasanya disalahkan pada resipi pateri dan sebenarnya bukan.
| Simptom | Bahagian pertama untuk diperiksa | Mengapa |
|---|---|---|
| Sambungan kering pada bahagian belakang | Pengapit ekor, kemudian penari | Ekor terpesong dari garis grid belakang sebelum kepala meletakkannya |
| Riben putus semasa permulaan | Stepper pembayar, sensor penari | Penari tidak pernah mencapai had bawahnya, jadi tarikan masuk ke wayar |
| Mikroretak tepi pada sambungan | Jurang gulung perataan | Profil bulat menumpukan tekanan yang disebarkan oleh jalur rata |
| Sel pecah semasa pelepasan | Fotosel pelindung, tolok vakum | Rentetan yang terlepas merempuh pengadang, atau kepala hilang cengkaman |
| Panjang rentetan terpesong | Servo pemotong, rujukan juntai | Rujukan kedudukan bergerak, bukan bilah |
| Sambungan sejuk dalam satu lorong sahaja | Tolok apungan fluks, injap isi | Satu lorong kekurangan bekalan semasa palung kelihatan basah |
| Dua sel diambil serentak | Pisau udara pemisah | Ketinggian, kedudukan atau pic pisau tidak dilaraskan |
| Penempatan terus terpesong | Fokus lensa, usia lampu cincin | Kamera berhenti meleraikan tepi sel dan mula meneka |
Soalan Lazim
Berapa banyak bahagian yang sebenarnya terkandung dalam mesin penguntum?
Senarai komponen yang digunakan di sini menamakan 105 mekanisme merentasi enam kumpulan. Mesin yang dihantar membawa lebih banyak, kerana pengadang, penutup, rantaian kabel dan sensor ganti jarang disenaraikan sebagai mekanisme. Anggap 105 sebagai set kerja, dan kira mengikut kumpulan apabila anda membina senarai alat ganti.
Mengapa ratakan reben bulat kepada 0.11-0.13 mm?
Geometri sentuhan. Wayar bulat bertemu sel pada satu garisan; yang diratakan bertemu padanya pada satu jalur. Daya yang sama pada jalur lebih lebar bermakna tegasan lebih rendah pada tepi sel, iaitu tempat retak mikro bermula. Ia juga mengubah keratan rentas reben, jadi reben yang anda beli harus sepadan dengan jurang yang anda tetapkan.
Mengapa dua kepala vakum di hujung pelepasan?
Kerana rentetan itu perlu diterbalikkan dan diserahkan. Kepala atas mengambil dari tali sawat dan berputar; kepala bawah mengambilnya dalam kedudukan terbalik dan meletakkannya pada aliran keluar. Dua kepala bermakna dua tolok vakum, dan tolok itulah cara anda mengetahui yang mana satu sedang gagal.
Mesin ini mempunyai pirometer inframerah. Adakah ia mengukur suhu sambungan?
Tidak. Ia memantau kotak lampu dari dalam. Sambungan terletak di bawah reben dan sel, kedua-duanya mengalihkan haba, jadi bacaan kotak itu ialah penunjuk proses dan bukan pengukuran sambungan. Jika anda perlukan suhu sambungan, itu latihan termogandingan pada sampel, bukan bacaan daripada HMI.
Zon manakah yang menyebabkan kebanyakan sambungan kering?
Kereta api reben menyediakannya dan zon kimpalan menyempurnakannya. Dalam amalan, periksa pengapit ekor dan penari dahulu, kemudian paras fluks, kemudian kotak lampu. Sambungan kering yang muncul pada satu lorong sahaja hampir selalu masalah fluks; yang muncul pada satu hujung rentetan sahaja hampir selalu masalah ekor.
Bolehkah mesin ini menjalankan sel 0BB atau sel sentuhan belakang?
Soalan itu tidak dijawab oleh senarai komponen. Bilangan wayar, strategi reben dan reka bentuk pencengkam semuanya berubah mengikut format sel, dan sel sentuhan belakang memindahkan interkoneksi ke bahagian belakang. Tanyakan konfigurasi yang senarai itu ditulis untuknya sebelum membandingkan angka daya pemprosesan. Untuk latar belakang, lihat mesin tabber dan stringer dan Struktur sel BC dan pematerian rentetan.
Fikiran akhir
Senarai komponen lebih hampir kepada spesifikasi sebenar berbanding sebut harga. Lima nombor memberitahu anda apa yang dijangka disampaikan oleh mesin. Seratus lima nama memberitahu anda apa yang perlu berfungsi untuknya menyampaikannya, yang mana antara bahagian itu ialah bahan habis pakai, dan yang mana akan dilaraskan oleh jurutera servis pada pukul dua pagi.
Minta kedua-dua dokumen. Tanyakan angka mana yang ditetapkan semasa pentauliahan dan mana yang tertanam dalam perkakasan. Kemudian tanyakan apa yang tidak dapat diukur oleh mesin, kerana jurang itulah tempat ujian penerimaan perlu melakukan tugasnya.
Bacaan berkaitan
Mesin tabber dan stringer: cara ia berfungsi dan cara memilihnya
Cara menilai pembekal tabber dan stringer
Reben PV dan fluks untuk pembuatan modul
Mengapa fluks penting dalam pematerian fotovoltaik
Ujian EL untuk panel solar: dalam talian atau luar talian
Mengapa pembusbaran menyebabkan retak sel semasa laminasi
Stesen pembuatan panel solar dan susun atur barisan
Nama dan kiraan bahagian dalam artikel ini datang daripada senarai komponen pembina mesin untuk stringer aliran semula inframerah dalam talian yang dikonfigurasikan untuk sel potong dengan reben bulat dan rata. Kiraan berbeza mengikut konfigurasi, dan mesin yang dihantar membawa pengadang, penutup dan penderia tambahan yang tidak dinamakan oleh senarai sedemikian. Ketebalan yang diratakan 0.11-0.13 mm dan jurang rahang 0.5 mm dicetak dalam senarai itu. Angka laser 28 dan 50 muncul di sana tanpa unit dan tidak ditafsirkan di sini. Tiada suhu resipi pematerian, masa kediaman atau nilai kekuatan kupas dipetik, kerana sumber tidak memberikan apa-apa; ia bergantung pada pemetalaman sel, salutan reben dan fluks, dan ditetapkan berdasarkan ujian tarikan dan bukan lembaran data. Tanda dagangan yang disebut adalah milik pemiliknya; OOITECH tidak bergabung dengannya.