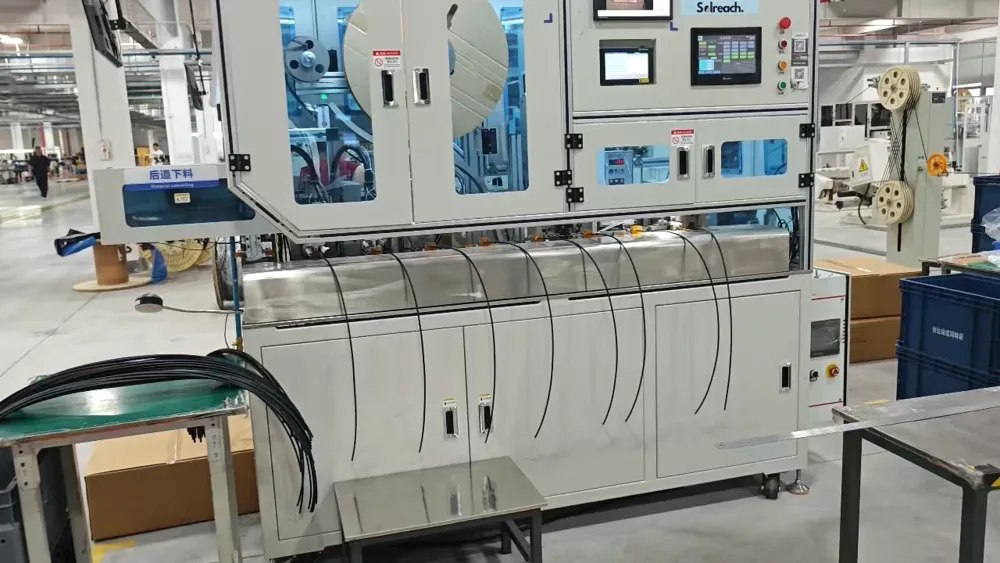
Jawapan pantas: Barisan pemasangan kotak simpang menukar penutup, diod, perumah, kabel dan penyambung yang longgar menjadi kotak simpang PV yang siap. Dalam konfigurasi automatik sepenuhnya, ia dibina daripada lima kumpulan mesin — pemasangan penyambung MC4, pemasangan perumah kotak simpang, pemotongan dan pengkrimpan kabel dengan penyisipan penyambung, kimpalan dengan ujian elektrik dan penandaan laser, serta pengancing kabel — disusun sebagai satu aliran sebaris dengan output terkadar kira-kira 1,000 keping sejam. Urutan proses adalah tetap tetapi modulnya tidak: susun atur yang sama ditawarkan dalam bentuk separa automatik, dan lekapan boleh ditukar untuk menjalankan model kotak simpang yang berbeza pada satu barisan.
Halaman ini menerangkan apa yang dilakukan oleh setiap kumpulan mesin, kadar terkadar barisan, kotak simpang yang menjadi asasnya, serta keperluan kuasa dan udara yang menentukan cara barisan itu sesuai dipasang dalam dewan.
Apa yang Digabungkan oleh Barisan Ini
Kotak simpang modul bagi jenis yang dipasang oleh barisan ini ialah pemasangan kecil yang sangat piawai. Senarai bahan bagi kotak tiga diod adalah pendek: tiga penutup, tiga diod, perumah kiri, tengah dan kanan, dua penyangkut kunci, dua kabel, dan satu set penyambung lelaki serta satu perempuan. Barisan ini perlu meletak, mengkrim, mengimpal, menguji dan menanda bahagian-bahagian tersebut dalam urutan yang betul, pada kadar yang sepadan dengan pengeluaran modul.
Kotak itu sendiri ditentukan untuk bahagian perniagaan modul: voltan terkadar 1500 V, arus terkadar dari 20 A hingga 35 A bergantung pada diod yang dipasang, kelas perlindungan II, pengedapan IP68, penebat PPO, sebatian pot dalam gram, dan kabel 12 AWG dengan diameter luar yang ditetapkan. Pensijilan biasanya TUV dan UL mengikut IEC 62790 untuk produk kotak simpang. Pembinaan kotak terpisah juga digunakan, di mana basbar dipisahkan secara fizikal untuk mengurangkan pemanasan tertumpu.
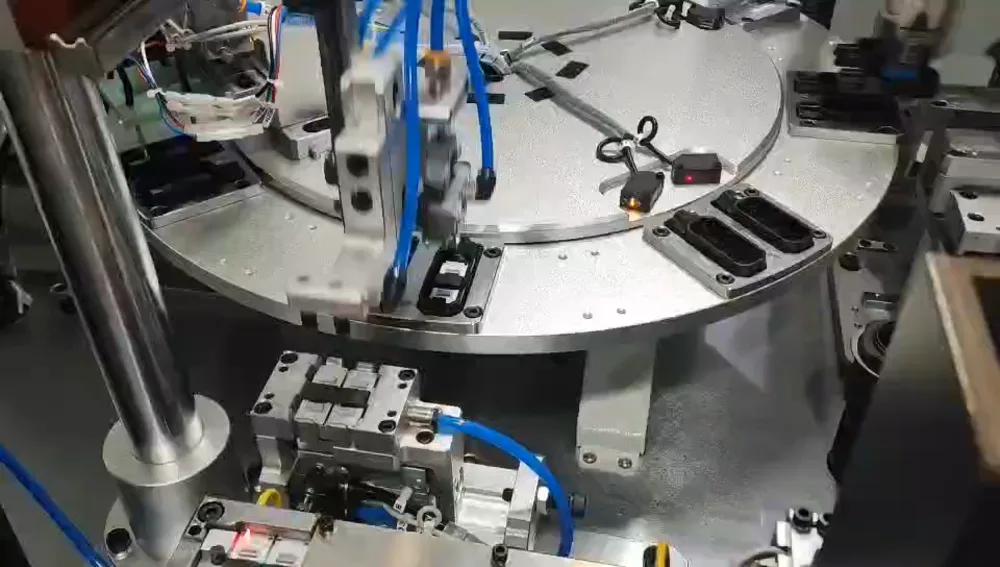
Lima Kumpulan Mesin
| Kumpulan mesin | Apa yang dilakukannya | Unit dalam konfigurasi automatik |
|---|
| Mesin pemasangan penyambung MC4 | Memasang set penyambung lelaki dan perempuan yang menamatkan kabel kotak. | 1 |
| Mesin pemasangan perumah kotak simpang | Meletakkan diod dan memasang bahagian perumah; termasuk ujian dan penandaan. | 2 (satu positif dan tengah, satu negatif) |
| Pemotongan kabel, pengkrimpan dan penyisipan penyambung | Memotong kabel mengikut panjang, mengkrim terminal, menyisip penyambung dan mengancing nat. | 2 (satu positif, satu negatif) |
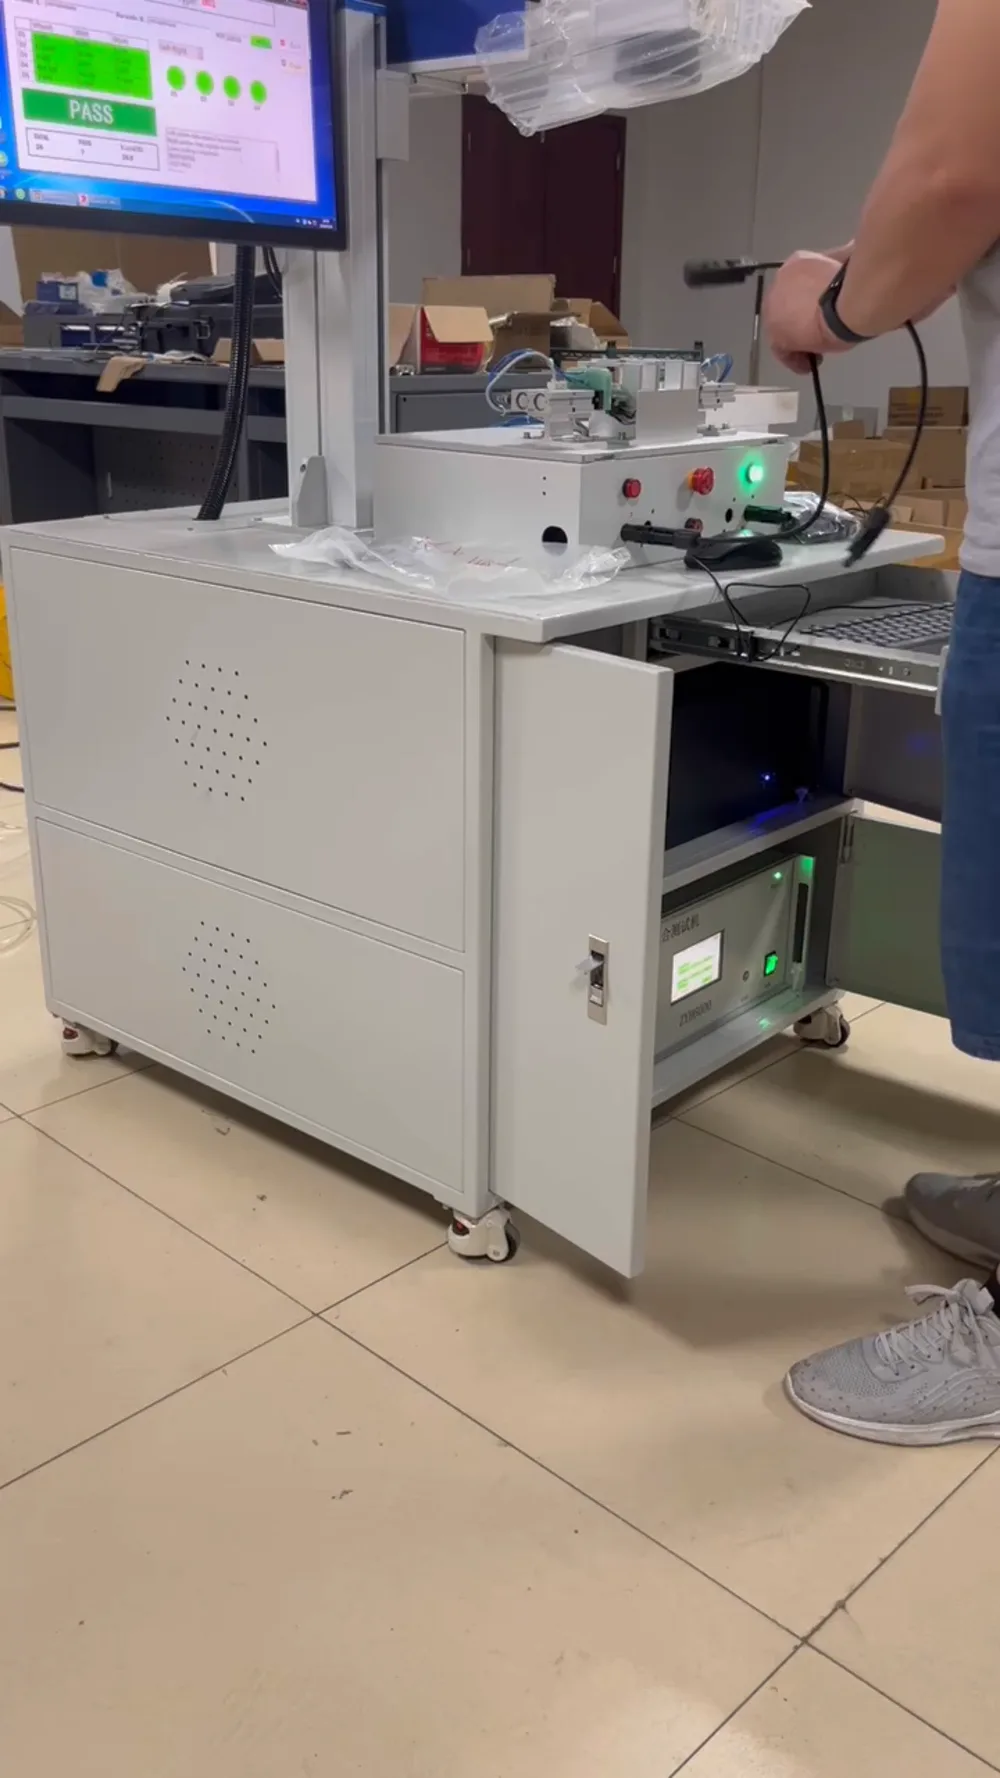
| Mesin kimpalan, ujian dan penandaan | Rivet wayar, kimpalan ultrasonik, ujian prestasi elektrik dan penandaan laser dalam satu stesen. | 2 (satu positif dan tengah, satu negatif) |
| Mesin mengancing kabel | Pengancing dan penyusunan akhir kabel sebelum pembungkusan. | 2 (satu positif, satu negatif) |
Kotak positif dan negatif berjalan pada modul selari yang berasingan dalam barisan yang sama, sebab itulah kumpulan perumah, kabel, kimpalan dan pengancing muncul secara berpasangan. Barisan ini disusun sebagai aliran sebaris dan bukan sebagai pulau, jadi bahan tidak perlu dipindahkan secara manual antara peringkat.
Urutan Proses Dalam Barisan
Urutan kritikal berada di dalam stesen kimpalan, kerana di situlah sambungan elektrik dan kebolehkesanan kotak dihasilkan: rivet wayar → kimpalan ultrasonik → ujian prestasi elektrik → penandaan laser. Rivet menetapkan sambungan mekanikal terlebih dahulu, kimpalan membuat sambungan elektrik tanpa menambah pateri, ujian menolak kotak sebelum ia boleh ditanda, dan laser menanda pengenalan pada kotak yang telah lulus.
Di hulunya, laluan kabel dipotong mengikut panjang, dikupas, dikrim pada terminal dan dipasang dengan penyambung serta nat pengancing. Di hilirnya, kabel siap dikancing dan disusun. Oleh kerana ujian dan penandaan berada sebaris, kotak yang gagal dikeluarkan di stesen itu dan bukan ditemui semasa pemeriksaan akhir, dan tiada kotak bertanda perlu diuji semula.
Konfigurasi Automatik dan Separa Automatik
Bukan setiap volum membenarkan susun atur automatik. Konfigurasi separa automatik merangkumi urutan proses yang sama dengan modul bersepadu yang lebih sedikit dan pemindahan manual antara sesetengah peringkat:
| Modul separa automatik | Fungsi |
|---|
| Pemotongan wayar dan pengkrimpan terminal dengan wayar dan timah | Menyediakan hujung kabel; dibekalkan secara berpasangan. |
| Mesin ujian dan penandaan | Ujian elektrik dan penandaan, dibekalkan secara berpasangan. |
| Mesin pengkrimpan kabel dan diod | Mengkrim sambungan diod pada kabel. |
| Mesin penekan sejuk | Menekan sambungan mekanikal; dibekalkan secara berpasangan. |
| Mesin kimpalan ultrasonik | Mengimpal sambungan elektrik. |
| Mesin skru | Mengancing sambungan berskru. |
Perbezaan praktikalnya ialah kandungan buruh bagi setiap kotak dan berapa banyak pengendalian yang berada antara stesen. Susun atur automatik ditentukan untuk berjalan tanpa pengawasan antara titik pemuatan pada kira-kira 1,000 keping sejam; susun atur separa automatik mengekalkan kualiti sambungan yang sama tetapi memerlukan operator di titik pemindahan.
Output, Pertukaran dan Apa yang Mengehadkan Kadar
Output terkadar barisan automatik sepenuhnya ialah kira-kira 1,000 keping sejam, yang jauh melebihi penggunaan barisan modul pada skala gigawatt, jadi barisan kotak simpang jarang menjadi kekangan di kilang. Apa yang sebenarnya mengehadkan daya pengeluaran dalam praktiknya ialah pertukaran, bukan kelajuan keadaan mantap.
Penukaran dikendalikan oleh lekapan dan penukaran bahagian dan bukannya dengan membina semula barisan: menukar set lekapan atau bahagian individu membolehkan stesen yang sama menjalankan model kotak simpang yang berbeza dan jenis penyambung yang berbeza. Bagi kilang yang menghasilkan beberapa format modul, persoalan spesifikasi oleh itu bukan kadar puncak tetapi berapa banyak model yang perlu diliputi oleh barisan dan berapa kerap ia bertukar.
Utiliti dan Persekitaran Setiap Stesen
| Stesen | Kuasa | Udara termampat |
|---|
| Mesin pemasangan hujung hadapan | AC 380 V tambah atau tolak 5 peratus, berkadar kira-kira 3 kW | Melebihi 0.5 MPa, statik 0.6 tambah atau tolak 0.1 MPa, ditapis untuk air dan minyak |
| Mesin klip (buckling) | AC 220 V tambah atau tolak 5 peratus, berkadar kira-kira 4 kW | Melebihi 0.5 MPa, ditapis |
| Mesin pemasangan hujung belakang | Fasa tunggal 380 V, 50-60 Hz, berkadar 35 kW | 5 hingga 7 kgf per sentimeter persegi |
Persekitaran biasa untuk barisan: ambien -10 hingga 45 darjah C, kelembapan relatif 20 hingga 80 peratus RH, bekalan 50 Hz dengan toleransi tambah atau tolak 5 peratus, dan tiada gas berbahaya di tapak. Mesin hujung belakang ialah beban elektrik yang perlu dirancang, kerana kuasa berkadarnya adalah satu urutan magnitud melebihi stesen hujung hadapan. Kualiti udara lebih penting daripada isipadu udara: manual memerlukan air dan minyak ditapis keluar, dan kebanyakan penggera stesen berpunca daripada tekanan di luar julat yang dinyatakan atau penapis tersumbat.
Soalan Lazim
Apakah barisan pemasangan kotak simpang solar?
Ia ialah satu set mesin yang memasang kotak simpang modul daripada bahagian-bahagian berasingannya: perumah, diod, penutup, kabel dan penyambung. Ia adalah barisan berasingan daripada barisan modul, dan biasanya berjalan bersamanya kerana kotak itu dipasang pada modul di stesen pembingkaian dan kotak simpang.
Berapa banyak kotak simpang sejam yang boleh dihasilkannya?
Konfigurasi automatik sepenuhnya berkadar kira-kira 1,000 pcs sejam. Output sebenar bergantung pada berapa kerap barisan bertukar antara model dan bagaimana titik pemuatan dikendalikan.
Berapa ramai operator yang diperlukan oleh barisan ini?
Susun atur automatik direka untuk berjalan tanpa pengawasan antara titik pemuatan, jadi krew operasi adalah kecil. Susun atur separa automatik menggunakan teknologi sambungan yang sama tetapi mengekalkan pemindahan manual antara beberapa peringkat, dan di situlah operator tambahan berada.
Jenis kotak simpang manakah yang boleh dijalankannya?
Kotak tiga diod dalam kelas 1500 V dan 20 hingga 35 A, dalam kedua-dua pembinaan standard dan berpecah, dengan penyambung keluarga MC4. Saiz perumah dan jenis penyambung yang berbeza dikendalikan dengan menukar lekapan dan bahagian individu dan bukannya dengan membina semula barisan.
Utiliti apakah yang perlu tersedia sebelum pemasangan?
Tiga fasa 380 V untuk stesen hujung hadapan, 220 V untuk mesin klip, bekalan fasa tunggal 380 V berkadar 35 kW untuk mesin hujung belakang, dan udara termampat bersih melebihi 0.5 MPa dengan air dan minyak ditapis keluar. Ruang lantai mengikut lukisan susun atur, yang dikeluarkan bersama barisan.
Adakah pengujian dan penandaan sebahagian daripada barisan?
Ya. Pengujian prestasi elektrik dan penandaan laser adalah dalam talian di dalam kumpulan kimpalan, dalam urutan rivet, kimpal, uji, tanda. Urutan itu bermakna kotak ditanda hanya selepas ia lulus, jadi tanda itu boleh digunakan sebagai rujukan kebolehkesanan untuk pemasangan siap.
Pemikiran Akhir
Barisan kotak simpang dibeli berdasarkan tiga angka dan bukannya berdasarkan gambar mesin: bilangan model yang perlu diliputi, masa penukaran yang boleh diterima, dan utiliti yang benar-benar boleh dibekalkan oleh dewan, terutamanya beban hujung belakang 35 kW. Setelah perkara itu diselesaikan, pilihan antara automatik dan separa automatik biasanya membuat keputusan sendiri, kerana susun atur automatik hanya berbaloi apabila volum dan campuran model cukup stabil untuk dijalankan tanpa pengawasan. Hantar lukisan kotak simpang dan volum tahunan bersama pertanyaan, dan minta senarai stesen serta lukisan susun atur untuk kotak khusus itu, supaya tawaran berbeza boleh dibandingkan atas dasar yang sama.