Cara Memilih Laminator Modul Suria yang Tepat
Jadual Kandungan
Jawapan pantas: Memilih laminator modul solar bermula daripada lukisan modul dan resipi laminasi, bukan daripada angka MW tahunan pada risalah. Saiz kebuk ialah keputusan pertama kerana ia menetapkan berapa banyak modul dimuatkan sekali gus: kebuk 2200 mm kali 3600 mm ditentukan untuk tiga modul 72-sel konvensional, kebuk 2300 mm kali 4600 mm untuk empat, dan kebuk lebih besar untuk lima, semuanya berdasarkan format modul lama yang tidak sepatutnya digunakan semula untuk modul format besar semasa tanpa lukisan susun atur baharu. Spesifikasi yang memerlukan sekurang-kurangnya 50 mm antara modul bermakna membahagikan luas plat dengan luas modul akan melebihkan beban. Pembekal yang menyatakan kapasiti menggunakan sel 156 mm dan modul 275 W akan menunjukkan angka MW yang lebih tinggi untuk mesin yang sama. Bandingkan modul yang boleh dijual sejam sebaliknya.
Pembuatan Modul PV · oleh Jerry, Ooitech
Gambaran Keseluruhan Produk & Metodologi Pemilihan
Memilih Berdasarkan Keperluan Modul
Memilih modul solar laminator memerlukan penelitian melebihi brosur peralatan terpencil. Saiz ruang laminator mesti sepadan dengan dimensi modul, kitarannya mesti sepadan dengan kelajuan keseluruhan barisan pengeluaran, dan profil vakum serta suhunya mesti sesuai dengan enkapsulan (EVA atau POE) yang khusus. Pemilihan peralatan harus berpunca daripada lukisan modul dan resipi laminasi dan bukannya angka MW tahunan yang dicetak dalam bahan promosi.
Penarafan MW yang diiklankan sering mengira kapasiti berdasarkan format modul yang lapuk (cth., sel 156 mm, modul 275 W). Wattage modul yang lebih tinggi meningkatkan MW yang diiklankan walaupun jumlah pengeluaran panel tetap sama. Untuk penilaian objektif, bandingkan mesin berdasarkan modul boleh jual sejam:
Modul boleh jual sejam = modul setiap muatan × muatan siap sejam × hasil lulus pertama × masa operasi
Kepentingan Lukisan Pemuatan
Pemilihan bermula dengan dimensi modul, ketebalan kaca, butiran susunan, spesifikasi enkapsulan, dan kedudukan kotak simpang. Lukisan pemuatan berskala mesti menunjukkan kelegaan yang tepat. Sebagai contoh, mengekalkan kelegaan 50 mm antara modul bermakna hanya membahagikan kawasan plat dengan kawasan modul melebihkan kapasiti muatan. Format ruang mesti dinilai terhadap dimensi modul format besar moden.
Parameter Teknikal & Matriks Konfigurasi
Pemilihan Seni Bina Ruang
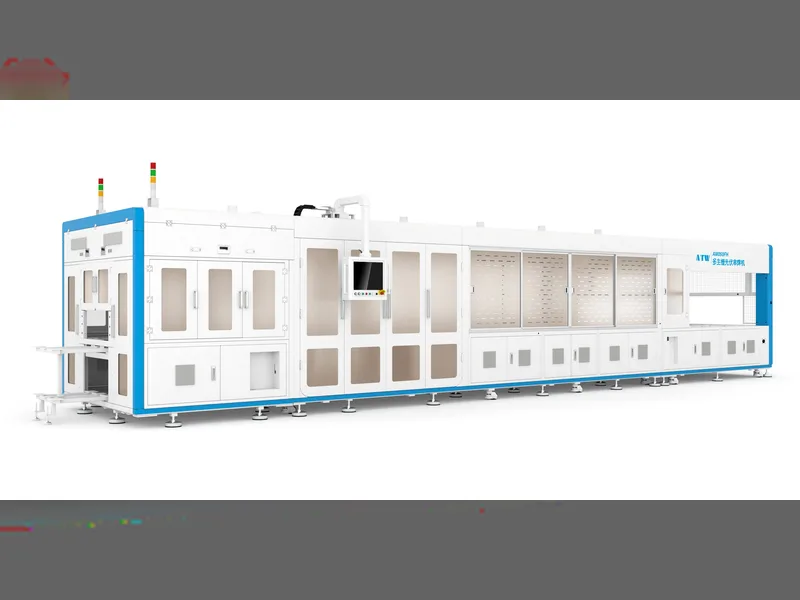
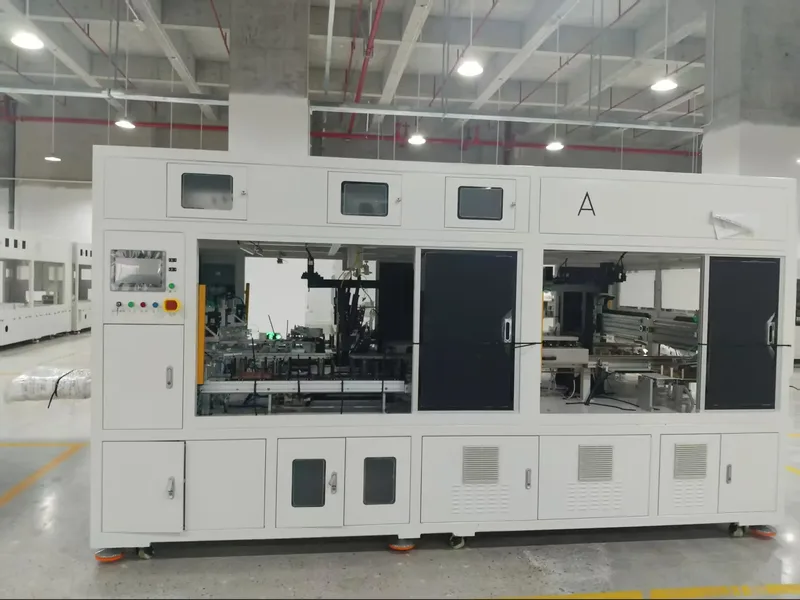
Laminator ruang tunggal melakukan penyingkiran udara, penekanan, pengawetan, dan pengudaraan dalam satu ruang. Ia mempunyai jejak yang lebih kecil dan keperluan utiliti yang lebih rendah. Laminator ruang berkembar memisahkan laminasi daripada pengawetan, membolehkan satu muatan mengawet manakala muatan seterusnya menyingkirkan udara, menggandakan output sejam.
| Konfigurasi | Kawasan Kerja Berkesan | Kitaran Kerja Dipetik | Kuasa Operasi Purata | Saiz Keseluruhan | Penggunaan Sesuai |
|---|---|---|---|---|---|
| Separa automatik | 1100 × 2200 mm | ≤18 min | ≤18 kW | 2.65 × 2.30 × 1.35 m | Pembaikan, kerja perintis, modul kecil |
| Ruang tunggal automatik | 2200 × 3600 mm | ≤18 min | ≤30 kW | 12.1 × 3.15 × 1.8 m | Volume pengeluaran lebih rendah |
| Ruang berkembar automatik | 2200 × 3600 mm setiap ruang | ≤9 min | ≤60 kW | 16.9 × 3.15 × 1.8 m | Pengeluaran modul berterusan |
| Ruang berkembar bertindan | Empat aras kerja 2400 × 4600 mm | ≤9 min | ≤130 kW | 22.1 × 3.50 × 2.65 m | Keluaran tinggi dengan luas lantai terhad |
| Ruang berkembar besar | 2700 × 8700 mm setiap ruang | ≤9 min | ≤95 kW | 37.3 × 3.68 × 1.8 m; 63 t | Modul besar dan barisan volum tinggi |
Spesifikasi Vakum dan Terma
Prestasi vakum memerlukan penyingkiran udara pantas dalam ruang panas yang dimuatkan. Sistem biasanya menggunakan pam ram berputar (cth., 2X-70) digabungkan dengan penggalak Roots (cth., ZJP300 atau ZJP600) untuk konfigurasi ruang berkembar bagi mencapai tekanan proses di bawah 100 Pa dalam 90 saat. Sistem pemanasan menggunakan minyak pemindah haba dengan kawalan PID berbilang zon, memberikan keseragaman suhu plat dalam ±1.5°C hingga ±2.0°C merentas sekurang-kurangnya lima titik pengukur setiap ruang.
Kelebihan Teknikal & Faktor Penilaian Utama
Alasan di sebalik angka vakum dan terma tersebut, termasuk mengapa penggalak Roots dipasangkan dengan pam ram berputar, dinyatakan dalam pam vakum laminator, tetingkap EVA dan cara set pam dikonfigurasikan.
Penyegerakan dan Pemasaan Barisan
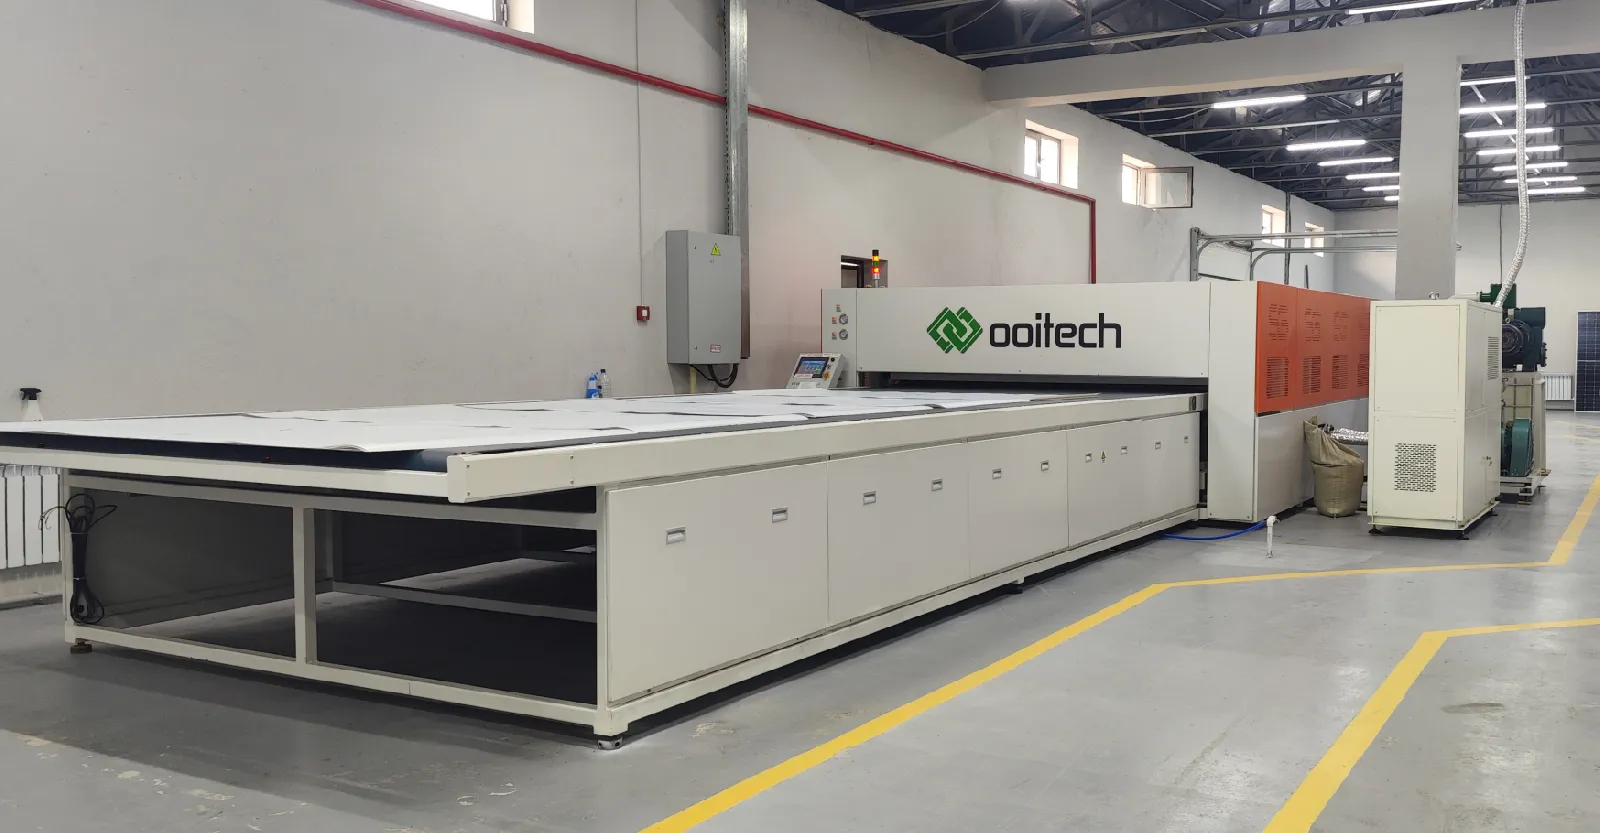
Padanan Penampan Aras Barisan: Laminator mesti disepadukan dengan lancar dengan stesen penyambungan, susunan, penampan, penyejukan, pemeriksaan, dan pembingkaian. Kapasiti pengendalian hiliran menentukan keluaran barisan sebenar.
Takrifan Masa Kitaran Eksplisit: Carta masa terperinci mesti merangkumi pemuatan, penyingkiran udara/penekanan ruang satu, pemindahan, pengawetan ruang dua, pengudaraan, dan pemunggahan, menyelaraskan jumlah masa kediaman dengan tetingkap pengawetan EVA/POE.
Seni Bina Vakum Lanjutan: Pemindahan volum tinggi digandingkan dengan pam penggalak Roots menghalang pemerangkapan udara dan pembentukan gelembung dalam timbunan kaca berganda dan backsheet .
Keseragaman Platen yang Ketat: Pemanasan PID berbilang titik memastikan pemautan silang seragam merentas modul kaca format besar tanpa sudut sejuk.
Masa Operasi & Kebolehselenggaraan Kontraktual: Sasaran penggunaan peralatan (98%-99%) mesti mentakrifkan masa operasi yang dikecualikan, jadual penggantian diafragma silikon (3,000+ kitaran), dan sistem pembersihan tali pinggang automatik.
Aplikasi Produk & Integrasi Talian
Senario Aplikasi
Talian Perintis dan Kemudahan R&D: Konfigurasi separa automatik (1100 × 2200 mm) sesuai untuk pengeluaran modul kelompok kecil, ujian proses, dan pembaikan modul.
Talian Komersial Standard: Unit automatik satu ruang dan dua ruang (2200 × 3600 mm) disesuaikan untuk pembuatan panel solar volum sederhana hingga tinggi.
Loji Pembuatan Ketumpatan Tinggi: Konfigurasi dua ruang bertingkat bertingkat memaksimumkan output per meter persegi di kemudahan yang terhad ruang.
Barisan Format Besar & Skala Utiliti: Unit dwi-ruang lanjutan (sehingga 2700 × 8700 mm) direka untuk menyokong pembuatan modul kaca berganda berat, TOPCon, HJT, dan PERC.
Keperluan Integrasi Kemudahan: Pemasangan memerlukan perancangan kemudahan yang tepat termasuk bekalan kuasa 380V/50Hz, bekalan pneumatik 0.6–0.8 MPa, air penyejuk pam vakum, penarafan beban lantai sehingga 1.5 t/m², dan kerataan lantai dalam ±10 mm.
Keperluan Cadangan & Penerimaan FAT
Senarai Semak Spesifikasi & Kriteria Penerimaan
Untuk menilai dan memilih model laminator yang sesuai, lima input data kritikal diperlukan:
Lukisan reka bentuk modul terperinci dan sampul dimensi.
Spesifikasi susunan kaca, enkapsulan, dan kepingan belakang/kaca belakang.
Helaian data teknikal enkapsulan (tetingkap pengawetan EVA atau POE).
Output modul yang diperlukan setiap syif dan sasaran operasi.
Pelan susun atur kemudahan yang menunjukkan titik penurunan utiliti (kuasa, udara, air penyejuk).
Ujian Penerimaan Kilang (FAT)
Penilaian FAT akhir mesti menjalankan susunan bahan pengeluaran sebenar melalui beban berturut-turut pada suhu operasi yang stabil. Metrik penerimaan utama yang direkodkan semasa FAT termasuk modul siap sejam, lengkung pam vakum, taburan terma berbilang titik platen, log penggera PLC, hasil laluan pertama, dan masa permulaan semula selepas penyelenggaraan berjadual.
Berkaitan: Mengapa bussing (pematerian bertindih) menyebabkan keretakan sel merangkumi geometri sambungan yang kemudiannya bertindak balas dengan laminasi, yang sering menjadi tempat retakan lubang tengah bermula.
Bacaan lanjut dan data latar belakang
Bahan rujukan awam mengenai topik ini, diterbitkan oleh organisasi yang menyelenggara peta jalan teknologi dan data pasaran industri: