Cara PV Ribbon Dibuat: Penarikan, Penyepuhlindapan dan Penyaduran Timah
Jadual Kandungan
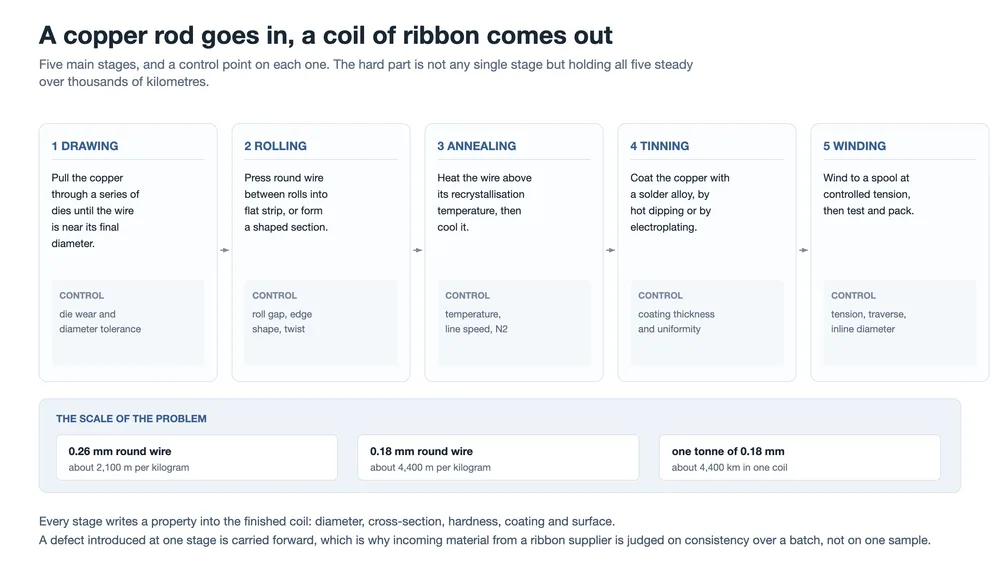
Jawapan pantas: PV ribbon dihasilkan dalam lima peringkat — penarikan, penggulungan atau pembentukan, penyepuhlindapan, penyaduran timah, dan penggulungan dengan pemeriksaan. Setiap satu menetapkan sifat yang tidak dapat dibaiki oleh peringkat seterusnya: acuan menetapkan diameter, penggelek menetapkan keratan rentas, relau menetapkan kekerasan dan pemanjangan, periuk pateri menetapkan ketebalan salutan dan aloi, dan penggulung menentukan bagaimana gegelung berkelakuan pada stringer pelanggan. Toleransi tersebut lebih ketara apabila wayar menjadi lebih nipis. Kekurangan diameter 0.01 mm menelan kos kira-kira 6% lebih rintangan pada wayar 0.35 mm dan kira-kira 12% pada wayar 0.18 mm.
Satu gegelung ribbon tiba di kilang modul dibalut filem dan kelihatan seperti komoditi biasa. Ia bukan begitu. Wayar di dalam gegelung itu telah melalui satu urutan di mana setiap peringkat menulis satu nombor ke dalam produk siap, dan nombor-nombor itu saling berkait: diameter yang terpesong menyebabkan rintangan terpesong, relau yang beroperasi sedikit terlalu panas mengubah cara ribbon berkelakuan apabila stringer menariknya, periuk pateri yang tidak diuji cukup kerap mengubah masa salutan melebur.
Halaman ini mengikuti tembaga dari rod hingga gelendong siap. Bahagian bahan — gred tembaga yang mana, aloi salutan yang mana, apa yang dilakukan salutan terhadap sambungan — diliputi dalam Bahan riben PV: teras kuprum, kekerasan dan salutan, dan bahagian produk dalam Struktur dan jenis riben PV. Apa yang mendasari kedua-duanya ialah barisan yang menghasilkannya.
Satu nota tentang skop. Penerangan proses di sini adalah cara barisan ini biasanya dikendalikan, bukan ukuran yang diambil pada satu barisan tertentu. Jika sesuatu angka bersifat geometri dan bukan diukur, ia ditandakan sedemikian pada penghujung halaman.
Lima peringkat itu, dan apa yang ditentukan oleh setiap satu
Urutannya bukan sewenang-wenangnya. Penarikan dan penggulungan menetapkan bentuk tembaga semasa ia masih cukup keras untuk ditarik dan diperah. Penyepuhlindapan kemudiannya perlu melembutkan bentuk itu tanpa mengubahnya. Penyaduran timah perlu menyalut apa yang dihasilkan oleh penyepuhlindapan, pada suhu yang tidak membatalkan sepuhlindap. Penggulungan perlu menggulung hasilnya tanpa meregangkannya. Setiap peringkat mewarisi geometri peringkat sebelumnya.
| Peringkat | Apa yang ditetapkannya | Bagaimana ia gagal secara senyap |
|---|---|---|
| Lukisan | Diameter siap | Kehausan acuan membesarkan lubang, jadi diameter terpesong ke atas merentasi satu kelompok |
| Penggulungan dan pembentukan | Keratan rentas: lebar, ketebalan, bentuk | Kehausan penggelek membulatkan tepi jalur dan membiarkan keratan berpintal |
| Penyepuhlindapan | Kekuatan hasil dan pemanjangan | Perubahan kecil pada kelajuan atau suhu mengubah kekerasan dalam gegelung |
| Penyaduran timah | Ketebalan salutan, keseragaman, aloi | Periuk terpesong apabila tembaga larut ke dalamnya dan apabila aloi digunakan |
| Penggulungan | Ketegangan, corak rentas, panjang padat | Ketegangan berlebihan meregangkan ribbon lembut; rentas yang buruk berselirat semasa pembukaan |
Peringkat yang paling kurang diberi perhatian di hujung pembeli biasanya yang menyebabkan paling banyak masalah di hujung barisan. Kekerasan dan corak rentas khususnya tidak kelihatan dalam helaian data tetapi menentukan sama ada stringer berjalan tanpa henti.
Penarikan: rod menjadi wayar
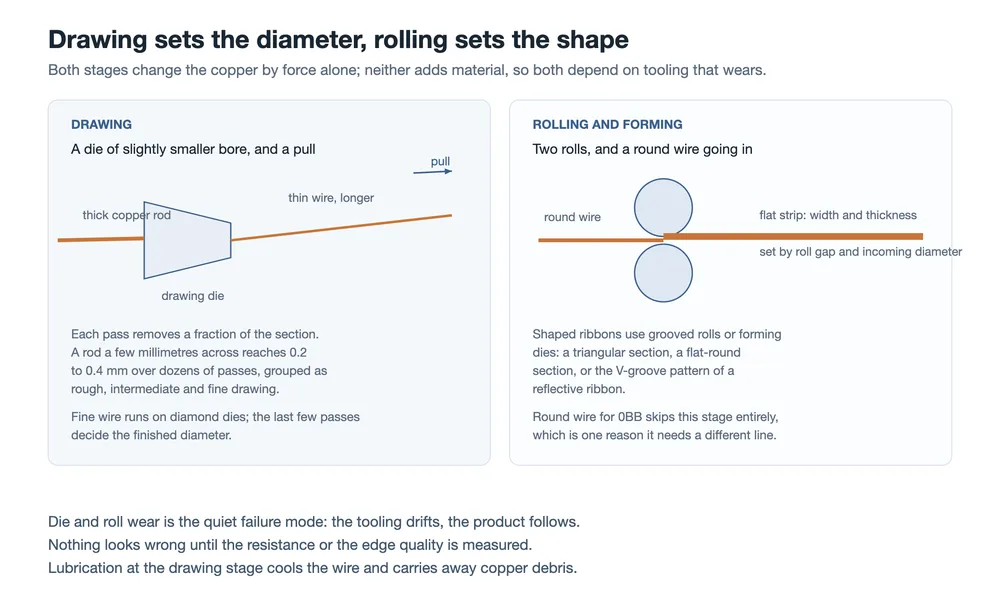
Penarikan menarik tembaga melalui acuan yang lubangnya sedikit lebih kecil daripada wayar yang memasukinya. Logam tidak dimampatkan; ia diregangkan, jadi wayar menjadi lebih panjang apabila ia menjadi lebih nipis. Oleh kerana jisim dikekalkan, setiap laluan menukar diameter dengan panjang, dan tiada satu laluan pun boleh melakukan banyak tanpa risiko memutuskan wayar.
Rod tembaga beberapa milimeter oleh itu mencapai 0.2 hingga 0.4 mm melalui berpuluh-puluh laluan, biasanya dikelompokkan kepada penarikan kasar, penarikan pertengahan dan penarikan halus. Beberapa laluan terakhir paling penting, kerana diameter siap ialah jumlah setiap acuan yang dilalui wayar, dengan acuan akhir mempunyai pengaruh tunggal terbesar.
Tiga perkara menentukan diameter
- Keadaan acuan. Wayar halus melalui acuan berlian, yang lebih tahan haus dan mengekalkan lubangnya lebih lama daripada alternatif lain. Kehausan berlaku secara beransur-ansur, jadi wayar yang keluar dari barisan boleh kekal dalam spesifikasi hari ini dan terpesong keluar daripadanya minggu depan tanpa apa-apa yang berubah secara ketara.
- Pelinciran dan penyejukan. Cecair penarikan membawa haba keluar dan menyapu serpihan tembaga. Pelinciran yang kurang menunjukkan calar dan putus, dan serpihan itu sendiri mencalar permukaan yang perlu disalut oleh peringkat seterusnya.
- Kualiti permukaan. Calar, gerigis dan lekatan tembaga diwarisi. Kecacatan yang diperkenalkan pada peringkat penarikan tidak hilang dalam relau atau periuk pateri; ia muncul semula sebagai lekatan salutan yang lemah atau sebagai masalah kebolehpaterian pada pelanggan.
Inilah peringkat yang menjadi asas bahagian penarikan barisan ribbon, dan ia juga tempat kebanyakan peralatan pembuatan ribbon yang dijual sebagai pakej menumpukan instrumentasinya. Mesin penarikan wayar kami untuk pengeluaran ribbon dan barisan penarikan dan penyaduran timah bersepadu kami kedua-duanya bergantung pada pengurusan acuan dan bukan pada kelajuan penarikan.
Penggulungan dan pembentukan: wayar bulat menjadi jalur rata
Ribbon rata untuk busbar dan untuk susun atur interkoneksi lama dihasilkan dengan melepaskan wayar bulat antara dua penggelek. Lebar dan ketebalan datang daripada jurang penggelek dan daripada diameter wayar yang masuk, sebab itulah peringkat penarikan perlu konsisten sebelum penggulungan boleh dilakukan: dua sumber variasi secara bersiri berkelakuan lebih buruk daripada jumlah toleransi individu masing-masing.
Ketebalan nominal ialah sifat yang jelas untuk dikekalkan, tetapi bentuk tepi sama pentingnya. Penggelek yang telah haus di tengah menghasilkan jalur yang lebih nipis di tengah, dan jalur dengan tepi bulat atau berbulu berkelakuan berbeza di stesen pembentukan busbar berbanding jalur dengan tepi segi empat sama. Puntiran ialah kecacatan senyap yang lain: jalur yang keluar dari kilang dengan puntiran masih kelihatan boleh diterima pada gelendong dan hanya menjadi masalah apabila mesin cuba meletakkannya rata.
Dawai bulat untuk susun atur 0BB melangkau peringkat ini sepenuhnya. Itulah salah satu sebab peralihan kepada 0BB mengubah cara talian riben dikonfigurasikan dan bukannya sekadar menukar kod produk, dan itulah sebabnya talian lukisan, penggulungan dan penyaduran timah bersepadu ditentukan untuk riben busbar dan bukannya untuk dawai bulat halus.
Penyepuhlindapan: langkah yang menentukan tingkah laku riben dalam mesin rentai
Proses melukis mengeraskan tembaga. Struktur hablur berubah bentuk, dawai menjadi kaku, dan ia tidak akan dapat menahan tarikan oleh mesin rentai tanpa memindahkan tegasan ke dalam sel. Penyepuhlindapan membalikkan keadaan itu: dawai dipanaskan melebihi suhu penghablurannya semula dan kemudian disejukkan, dan struktur yang telah dikerjakan digantikan dengan butiran baharu.
Dua susunan pemanasan adalah lazim. Relau tiub membawa dawai melalui zon yang dipanaskan. Pemanasan rintangan langsung menyalurkan arus melalui dawai itu sendiri, jadi tembaga menjana habanya sendiri. Sama ada cara, fiziknya adalah sama: apa yang diterima oleh tembaga ialah gabungan suhu dan masa, dan kedua-duanya ditetapkan oleh kelajuan talian.
Kelajuan dan suhu ialah satu kawalan, bukan dua
Talian yang pantas memberikan setiap sentimeter dawai masa yang lebih singkat dalam zon panas, jadi ia memerlukan suhu yang lebih tinggi untuk mencapai hasil yang sama. Gandingan ini bermakna perubahan kecil dalam kelajuan talian mengubah kekerasan walaupun titik set relau tidak berubah, dan kesannya muncul di sepanjang gegelung dan bukannya dalam satu sampel ujian. Oleh itu, sesuatu gegelung boleh lulus pemeriksaan makmal dan masih berkelakuan tidak konsisten dalam mesin rentai, kerana mesin rentai melihat keseluruhan panjangnya.
Atmosfera juga penting atas sebab yang sama. Tembaga panas mudah teroksida, dan lapisan oksida pada permukaan akan mengganggu salutan yang menyusul. Nitrogen biasanya digunakan untuk menjauhkan oksigen semasa penyepuhlindapan dan penyejukan yang menyusulinya.
Ketebalan sel menyempitkan lagi tetingkap. Sel yang lebih nipis kurang mampu menahan tegasan pada sambungan, jadi julat kekuatan hasil yang boleh diterima menyempit, dan talian riben perlu mengekalkan julat itu secara konsisten dan bukannya secara purata. Tingkah laku mekanikal sambungan dibincangkan dengan lebih terperinci dalam apa yang dilakukan oleh riben PV: tiga tugas, satu pertukaran, dan tetingkap kekerasan itu sendiri dalam Bahan riben PV.
Di hilir, inilah yang dialami oleh mesin rentai. Riben yang tiba terlalu keras memindahkan tegasan ke dalam sel; yang tiba terlalu lembut boleh diregangkan dan dihulur oleh pengendalian mesin itu sendiri, dan bagaimana mesin rentai mengendalikan riben menerangkan mengapa mesin itu menerima julat dan bukannya satu nilai tunggal.
Penyaduran timah: dua cara untuk meletakkan aloi pada tembaga
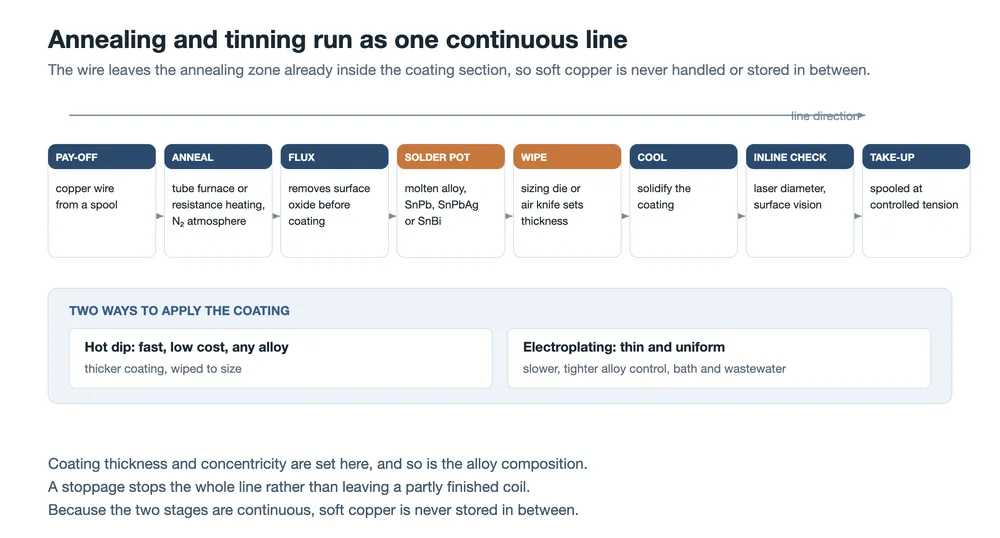
Tembaga sahaja tidak akan menyolder dengan bersih dan akan teroksida semasa penyimpanan, jadi dawai disaluti dengan aloi pateri. Kaedah arus perdana ialah celup panas. Dawai melalui rendaman fluks yang menyingkirkan oksida permukaan, memasuki periuk aloi lebur, keluar melalui pengelap — sama ada die pengukur atau pisau udara — yang menyingkirkan lebihan, dan kemudian menyejuk. Pengelap itulah yang menetapkan ketebalan salutan, dan ia merupakan tetapan mekanikal yang perlu bertahan selama berjam-jam pengeluaran dan bukannya untuk satu sampel.
Alternatifnya ialah penyaduran elektrik, di mana salutan dimendapkan daripada elektrolit. Ia menghasilkan lapisan yang lebih nipis dan lebih seragam, yang penting apabila ketebalan salutan perlu dipegang dengan ketat, tetapi ia lebih perlahan, ia menjadikan komposisi aloi lebih sukar untuk dilaraskan, dan ia membawa rendaman penyaduran dan aliran air sisa ke dalam kilang yang mungkin tidak mahukan kedua-duanya.
| Sifat | Celup panas | Penyaduran elektrik |
|---|---|---|
| Cara salutan terbentuk | Dawai direndam dalam aloi lebur; lapisan dikelap mengikut saiz | Logam dimendapkan daripada elektrolit ke atas tembaga |
| Ketebalan biasa | Lebih tebal, ditetapkan oleh pengelap | Lebih nipis, dan lebih mudah dipegang secara seragam |
| Menukar aloi | Mudah: SnPb, SnPbAg dan SnBi semuanya berjalan dalam susunan periuk yang sama | Terhad oleh sistem elektrolit |
| Apa yang ia koskan kepada anda | Penggunaan aloi, dros, dan periuk yang komposisinya berubah | Kelajuan, penyelenggaraan rendaman, rawatan air sisa |
Walau apa pun laluan yang digunakan, empat sifat perlu dipegang serentak:
- Ketebalan. Terlalu nipis meninggalkan terlalu sedikit pateri untuk sambungan yang boleh dipercayai. Terlalu tebal membazirkan keratan rentas pada lapisan yang mengalirkan elektrik dengan lemah berbanding tembaga, dan ia menjadikan bebola pateri dan jambatan lebih berkemungkinan.
- Keseragaman dan keseusatan. Pada dawai bulat, salutan perlu sekata di sekelilingnya; pada jalur rata, ia perlu sekata pada kedua-dua permukaan. Dawai yang tebal pada satu sisi dan nipis pada sisi yang lain lulus pemeriksaan ketebalan purata dan masih menyolder dengan buruk pada satu sisi.
- Komposisi aloi. Periuk berubah apabila aloi digunakan dan apabila tembaga larut ke dalamnya, dan kedua-duanya mengubah tingkah laku lebur dan pembasahan. Pencerakinan dan penambahan semula secara berkala itulah yang mengekalkan salutan dalam spesifikasinya, bukan cas awal.
- Keadaan permukaan. Salutan siap sepatutnya licin, lengkap, bebas daripada benjolan, dan tidak membawa sisa fluks yang tidak terkawal.
Kimia salutan dan kesannya terhadap sambungan — termasuk mengapa aloi bebas plumbum dan suhu rendah berkelakuan berbeza — dihuraikan dalam Pita PV dan fluks.
Mengapa penyepuhlindapan dan penyaduran timah biasanya dijalankan sebagai satu talian
Tembaga tersepuh lindap adalah lembut, bersih dan reaktif. Jika ia digulung antara relau dan periuk pateri, ia akan teroksida pada permukaan dan berubah bentuk di bawah beratnya sendiri, dan peringkat penyaduran timah kemudiannya akan menyaluti permukaan yang telah pun berubah. Menjalankan kedua-dua peringkat secara berturutan — pelepas masuk ke relau, keluar dari relau masuk ke fluks dan periuk — mengelakkan kedua-dua masalah, dan itulah sebabnya kedua-duanya biasanya digambarkan sebagai satu talian dan bukannya dua mesin.
Susunan ini mempunyai kesan terhadap kawalan kualiti. Oleh kerana peringkat-peringkat itu berterusan, keadaan tersepuh lindap tembaga hanya disahkan di hujung penggulungan talian yang sama. Jika relau berubah, bukti perubahan itu terletak pada gelendong siap dan bukannya pada gelendong perantaraan, dan itulah sebabnya pengukuran dalam talian dan ujian setiap kelompok di hujung talian lebih bernilai berbanding pemeriksaan perantaraan.
Pita khas ialah pengubahsuaian barisan, bukan produk berasingan
Pita berbentuk dan berfungsi dihasilkan dengan menambah atau mengubah suai salah satu daripada lima peringkat, dan di situlah kosnya datang.
- Pita bersegmen. Bahagian rata ditekan menjadi wayar bulat pada pic tetap. Pic itu perlu sepadan dengan dimensi sel dan jurang sel, yang menjadikan penekan sebaris sebagai masalah penyegerakan dan bukannya masalah pembentukan.
- Pita pemantul. Gulungan bercorak menekan alur berbentuk V ke permukaan jalur rata. Alur itu perlu dibentuk tanpa merosakkan salutan di bawahnya.
- Keratan segi tiga dan rata-bulat. Ini memerlukan gulungan beralur atau acuan pembentuk. Kesukarannya ialah mengekalkan keratan yang konsisten sepanjang panjangnya dan menghalang jalur daripada berpintal semasa digulung.
- Pita hitam. Selepas penyaduran timah, salutan atau rawatan permukaan menggelapkan permukaan. Warna itu perlu seragam dan tidak boleh mengganggu pematerian atau kebolehpercayaan jangka panjang.
Ciri umumnya ialah tetingkap proses yang lebih sempit dan pendakian yang lebih perlahan ke hasil yang stabil. Pengeluar pita yang menawarkan produk ini biasanya menjual perkakasan dan kawalan proses sama seperti mereka menjual logam.
Penggulungan, pemeriksaan, dan apa yang diterima oleh pembuat modul
Peringkat terakhir menentukan bagaimana empat peringkat sebelumnya bertahan semasa penghantaran. Ketegangan pengambilan perlu cukup tinggi untuk menghasilkan gelendong yang stabil dan cukup rendah untuk tidak meregangkan pita lembut, kerana pita yang diregangkan mempunyai diameter lebih kecil daripada yang dihasilkan oleh peringkat penarikan. Corak rentas menentukan sama ada peralatan di hujung pelanggan boleh menghurai wayar tanpa kusut, dan dengan pita 0BB bilangan wayar sangat halus yang dihurai serentak menjadikan corak penggulungan sebahagian daripada kestabilan penjalin dan bukannya butiran pembungkusan.
Pemeriksaan terbahagi kepada dua jenis. Sistem sebaris mengukur diameter dengan laser dan memantau permukaan dengan kamera, jadi penyimpangan dapat dikesan semasa barisan beroperasi. Ujian luar talian berfungsi mengikut kelompok dan merangkumi sifat yang benar-benar bergantung kepada pembuat modul: dimensi, kerintangan, kekuatan tegangan, kekuatan hasil, pemanjangan, ketebalan salutan dan kebolehpaterian. Kerintangan wajar diberi perhatian tersendiri, kerana di situlah keratan rentas dan ketulenan bahan bertemu.
Bagaimana seperseratus milimeter menjadi peratusan
Rintangan per unit panjang menurun dengan kuasa dua diameter, jadi diameter yang kurang saiz meningkatkan rintangan lebih cepat daripada yang disangka oleh kekurangan itu. Jika peringkat penarikan menghasilkan wayar yang 0.01 mm di bawah nominal, peningkatannya bukan satu peratus — ia beberapa peratus, dan ia bertambah apabila diameter nominal menurun:
| Diameter nominal | Peningkatan rintangan pada 0.01 mm kurang saiz | Panjang per kilogram |
|---|---|---|
| 0.35 mm (MBB) | kira-kira 6.0% | kira-kira 1,160 m |
| 0.26 mm (SMBB) | kira-kira 8.2% | kira-kira 2,100 m |
| 0.18 mm (0BB) | kira-kira 12.1% | kira-kira 4,400 m |
Lajur panjang menjelaskan mengapa persoalan toleransi bukan bersifat akademik. Pada 0.18 mm, satu kilogram tembaga ialah lebih daripada empat kilometer wayar, dan satu tan ialah lebih daripada empat ribu kilometer. Diameter yang menyimpang sebanyak seperseratus milimeter di suatu tempat dalam panjang itu tidak kelihatan pada produk, tetapi ia mengubah rintangan setiap meter yang dilaluinya.
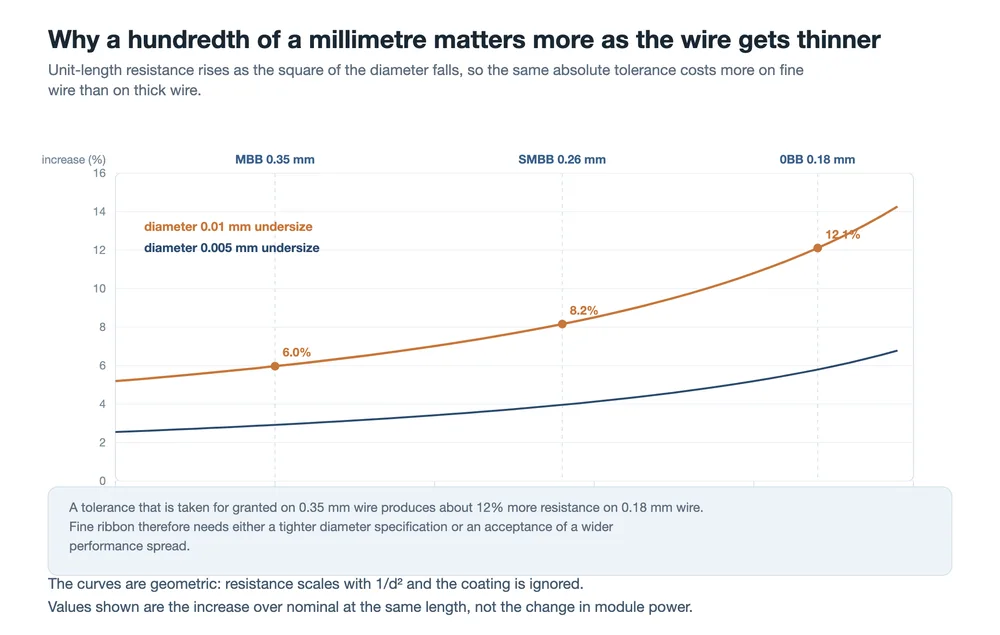
Kesan praktikalnya ialah pertukaran yang tidak dapat dielakkan oleh pelanggan. Barisan pita boleh mengekalkan toleransi mutlak dan membiarkan penalti relatif bertambah apabila wayar menjadi lebih nipis, atau ia boleh mengetatkan toleransi untuk wayar halus dan menerima penarikan yang lebih perlahan, perubahan acuan yang lebih kerap dan beban pemeriksaan yang lebih tinggi yang menyertainya. Apabila wayar nipis berada di dalam penjalin yang mengenakan ketegangan pada berpuluh-puluh helai serentak, pengiraan itu tergolong dalam spesifikasi pita dan bukannya dalam pembelian mesin, iaitu pertukaran yang sama yang diterangkan dari sudut modul dalam Struktur dan jenis riben PV.
Apa yang perlu ditanya kepada pembekal pita
Hampir semua yang tidak kena dengan pita kelihatan seperti masalah pematerian pada mulanya dan ternyata merupakan masalah konsistensi proses di huluan. Enam soalan membezakan pembekal yang mengawal barisan daripada pembekal yang menjual apa sahaja yang dihasilkan oleh barisan itu:
- Apakah taburan diameter dalam satu gelendong dan antara gelendong, bukan hanya nilai nominal?
- Apakah julat ketebalan salutan, dan bagaimana keseragaman diperiksa mengelilingi wayar dan bukannya merentas sampel?
- Berapa kerap periuk pateri diuji, dan apa yang mencetuskan penambahan semula?
- Apakah nilai kekuatan hasil dan pemanjangan, dan berapa banyak ia berbeza sepanjang gegelung?
- Ujian kebolehpaterian manakah yang digunakan, dan pada selang berapa?
- Untuk wayar halus, apakah corak penggulungan dan ketegangan apakah yang digunakan semasa pengambilan?
Soalan Lazim
Adakah penyaduran timah mengubah diameter wayar?
Ya. Produk siap ialah tembaga ditambah salutan, dan salutan itu termasuk apabila dimensi ditentukan. Ia membawa arus yang sangat sedikit berbanding tembaga, sebab itulah salutan yang lebih tebal bukan cara untuk mengurangkan rintangan.
Bolehkah satu barisan menghasilkan kedua-dua wayar bulat dan jalur rata?
Bahagian penarikan dan penyepuhlindapan dikongsi, dan wayar bulat hanya memintas bahagian penggulungan. Keratan berbentuk pula berbeza, kerana ia memerlukan gulungan beralur atau acuan pembentuk dan bukannya sepasang gulungan rata.
Mengapa tidak menyepuhlindap selembut mungkin?
Kerana pengendalian penjalin itu sendiri menjadi hadnya. Pita yang sangat lembut meregang di bawah ketegangan yang digunakan untuk meletakkan dan menariknya, yang mengubah keratan rentasnya dan kedudukannya berbanding sel. Julat yang boleh digunakan ialah satu tetingkap dan bukannya satu arah.
Mengapa pita 0BB lebih sukar dibuat daripada pita rata?
Ia lebih nipis, jadi toleransi diameter mutlak yang sama menelan kos rintangan yang lebih tinggi; ia membawa salutan yang perlu sekata mengelilingi keratan bulat; dan berpuluh-puluh helai dihurai serentak, yang menjadikan penggulungan dan corak rentas sebahagian daripada kebolehpercayaan mesin dan bukannya butiran pembungkusan.
Adakah salutan saduran elektrik lebih baik daripada celup panas?
Lebih baik dalam mengekalkan lapisan nipis dan sekata, yang merupakan kelebihan sebenar apabila ketebalan perlu ketat. Pencelupan panas lebih pantas, lebih murah dan jauh lebih fleksibel dari segi pilihan aloi. Jawapan yang tepat bergantung kepada sifat mana yang kurang pada aplikasi tersebut.
Adakah komposisi salutan benar-benar berubah semasa pengeluaran?
Ya. Aloi terkeluar dari bekas pada wayar, dan kuprum larut ke dalam leburan daripada wayar yang melaluinya. Kedua-duanya mengubah komposisi, dan kedua-duanya mengubah tingkah laku lebur. Ujian assay dan penambahan semula adalah yang mengekalkan salutan dalam spesifikasi.
Fikiran akhir
Pengeluaran riben bukanlah proses berteknologi tinggi seperti pembuatan sel. Ia terdiri daripada lima peringkat mekanikal dan terma, yang setiap satunya perlu mengekalkan sesuatu nombor secara stabil sepanjang ribuan kilometer wayar. Kesukarannya bukan pada mana-mana peringkat tunggal; ia terletak pada hakikat bahawa perubahan kecil dalam satu peringkat kekal sehingga ke pelanggan. Die yang telah haus sedikit, relau yang berjalan sedikit laju, bekas pateri yang belum diuji assay minggu ini — tiada satu pun daripada ini kelihatan pada gegelung, dan semuanya kelihatan pada barisan modul.
Itulah juga sebabnya soalan proses wajar ditanya sebelum soalan harga. Gegelung yang lebih murah dan jumlah kos pemilikan yang lebih murah bukanlah perkara yang sama apabila perbezaannya diukur dalam hentian stringer.
Apa yang dilakukan oleh riben PV: tiga tugas, satu pertukaran
Bahan riben PV: teras kuprum, kekerasan dan salutan
Struktur dan jenis reben PV: rata, bulat dan berbentuk
Riben PV dan fluks: komponen penting untuk pembuatan modul
Barisan bersepadu penarikan wayar dan penyaduran timah riben fotovoltaik
Mesin penarikan wayar untuk pengeluaran riben
Barisan penarikan, penggolekan dan penyaduran timah riben busbar
Mesin tabber dan stringer: cara ia berfungsi, cara memilih
Stringer pematerian sel MBB untuk pengeluaran modul
Berkaitan: Kaedah ujian riben PV: dimensi, kekuatan dan kebolehpaterian. Setiap sifat yang diuji di sini ditetapkan oleh satu langkah dalam proses tersebut.
Nota data: peningkatan rintangan adalah geometri, dikira sebagai (d/(d − Δd))² − 1 pada keratan rentas kuprum dengan salutan diabaikan, dan menyatakan perubahan pada panjang tetap dan bukan perubahan dalam kuasa modul. Panjang per kilogram menganggap ketumpatan kuprum 8.96 g/cm³ dan mengabaikan salutan. Penerangan proses mencerminkan cara barisan penarikan, penggolekan, penyepuhlindapan dan penyaduran timah biasanya dikendalikan; ia bukan ukuran yang diambil pada barisan tertentu. Aloi salutan dinamakan mengikut komposisi dan bukan mengikut jenama.