Mengapa Busing (Penyolderan Bertindih) Menyebabkan Keretakan Sel
Jadual Kandungan
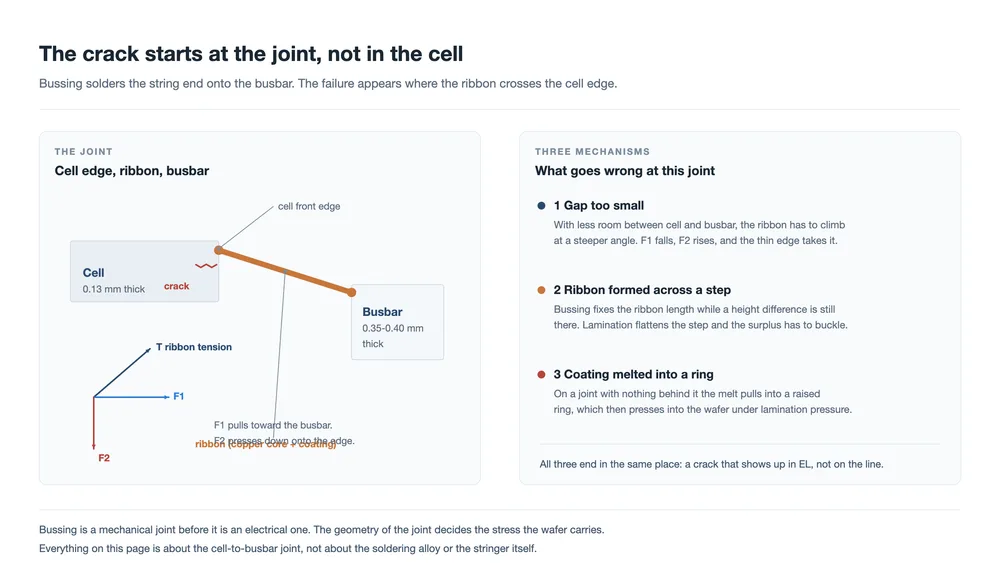
Jawapan pantas: Keretakan lubang tengah yang terhasil daripada langkah bussing adalah kegagalan mekanikal pada sambungan antara tepi sel dan busbar. Tiga perkara menyebabkannya. Jurang simpanan antara sel dan busbar terlalu kecil, jadi riben melintas pada sudut curam dan menekan ke bawah pada tepi. Riben dibentuk merentasi perbezaan ketinggian yang kemudiannya diratakan oleh laminasi, meninggalkan riben berlebihan yang perlu melengkung di suatu tempat. Atau salutan riben melebur menjadi cincin pateri timbul yang ditekan ke dalam wafer. Ketiga-tiganya membebankan tepi wafer yang tebalnya kira-kira 0.13 mm, dan ketiga-tiganya biasanya hanya muncul selepas laminasi, dalam elektroluminesens.
Keretakan lubang tengah adalah antara kecacatan kosmetik paling kerap dihasilkan oleh barisan modul, dan senarai punca yang mungkin adalah panjang. Kerosakan pengendalian, kaca, enkapsulan, kerosakan stringer dan parameter laminasi semuanya mempunyai tanda tersendiri. Halaman ini mengecilkan topik kepada bahagian yang berpunca daripada bussing — langkah pateri bertindih yang menyambungkan hujung rentetan pada busbar — dan membincangkan tiga cara langkah itu memecahkan sel.
Apa yang ketiga-tiganya kongsi ialah tiada satu pun daripadanya adalah kegagalan elektrik. Ia adalah masalah geometri. Sambungan antara tepi sel dan busbar adalah tempat di mana wafer nipis, jalur riben yang jauh lebih tebal dan sambungan pateri bertemu, dan di mana jalur di bawah tegangan bertukar arah. Jika geometri itu tersilap beberapa persepuluh milimeter, wafer akan menanggung akibatnya kemudian, di dalam mesin penekan.
Di bawah ialah mekanisme bagi setiap tiga punca, apa yang membezakannya antara satu sama lain di barisan, dan apa yang wajar diukur sebelum laminasi dan bukan selepasnya.
Sambungan yang menjadi topik halaman ini
Bussing ialah tempat hujung rentetan siap dipateri pada busbar yang mengumpul arus dan membawanya keluar ke kotak simpang. Pada rentetan TOPCon, riben meninggalkan bahagian hadapan sel dan dipateri pada bahagian belakang busbar, jadi sambungan itu terletak di tepi sel dan bukan di tengah permukaan sel.
Peranti pengikat membawa sel dan busbar ke satah yang sama semasa operasi. Itu tidak menjadikan ketebalannya sama, dan perbezaannya tidak kecil:
| Item | Ketebalan biasa |
|---|---|
| Wafer TOPCon | 0.13 mm |
| Riben busbar tengah | 0.35 mm hingga 0.40 mm |
Jadi riben meninggalkan wafer 0.13 mm, melintasi jurang, dan mendarat pada jalur yang kira-kira tiga kali lebih tebal. Riben adalah satu-satunya anggota yang merentangi langkah itu, dan ia berbuat demikian di bawah tegangan. Di tempat ia menyentuh tepi sel, ia menolak. Itulah keseluruhan mod kegagalan dalam satu ayat; tiga punca di bawah hanyalah tiga cara menjadikan tolakan itu lebih besar.
Punca satu: jurang simpanan antara tepi sel dan busbar terlalu kecil
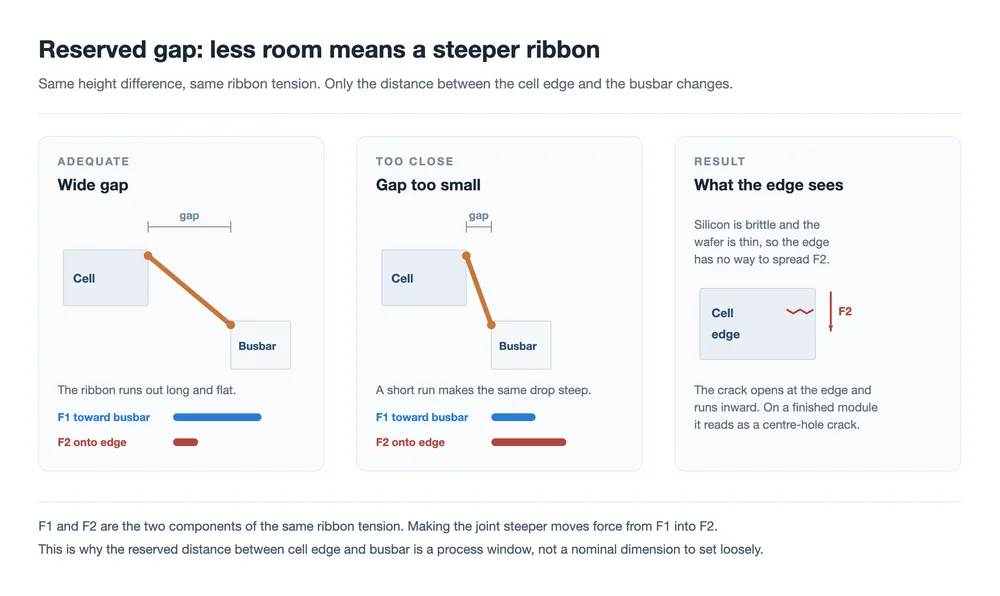
Jurang antara tepi sel dan busbar adalah tetingkap proses, bukan dimensi nominal. Beberapa perkara biasa menolak tepi sel lebih dekat kepada busbar daripada sepatutnya. Offset penglihatan CCD pada mesin bussing boleh melakukannya. Begitu juga kerosakan kedudukan pada mesin yang sama. Rentetan yang jumlah panjangnya telah terpesong keluar toleransi juga melakukannya, kerana sel hujung kemudian tiba di tempat yang berbeza daripada yang dijangka oleh peranti pengikat.
Sebaik sahaja jurang menjadi pendek, riben perlu membuat pendakian yang sama dalam jarak yang lebih pendek, jadi sudut antara riben dan tepi wafer menjadi lebih curam. Ambil tegangan riben sebagai kira-kira malar dan pecahkannya kepada dua komponen pada titik di mana riben meninggalkan sel:
- F1 bertindak dalam satah wafer, menarik riben ke arah busbar.
- F2 bertindak berserenjang dengan wafer, menekan riben ke bawah pada tepi sel.
Lintasan yang lebih curam memindahkan tegangan daripada F1 ke F2. Tarikan mendatar menurun, tekanan ke bawah meningkat, dan tepi adalah tempat tekanan itu tiba. Silikon rapuh, wafer nipis, dan tepi adalah permukaan bebas tanpa bahan di sekelilingnya untuk menyebarkan beban. Keretakan bermula di tepi dan merebak ke dalam. Pada modul siap, ia kelihatan sebagai garis gelap atau tompok gelap dalam EL.
Punca ini adalah yang paling mudah dicegah daripada ketiga-tiganya dan paling sukar dilihat, kerana sambungan yang tersasar 0.2 mm kelihatan normal sepenuhnya. Kawalannya ialah penempatan itu sendiri: penentukuran penglihatan, kebolehulangan kedudukan kepala bussing, dan toleransi panjang rentetan yang tiba daripada stringer.
Punca dua: riben dibentuk merentasi langkah yang dihapuskan oleh laminasi
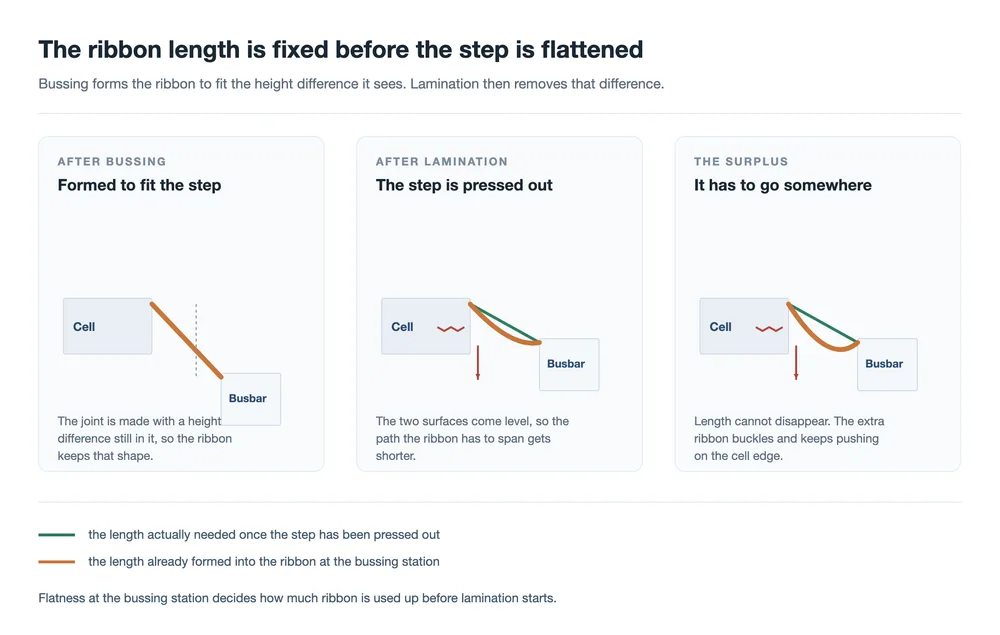
Punca kedua bermula dengan cara yang sama, dengan perbezaan ketinggian antara sel dan busbar di stesen bussing, tetapi hasilnya berbeza. Di sini perbezaannya cukup besar sehingga riben, setelah dipateri, mengekalkan langkah dalam bentuknya. Sambungan dibuat, riben ditetapkan, dan panjang riben dalam sambungan itu kini menjadi kuantiti tetap.
Laminasi kemudian melakukan apa yang dilakukan oleh laminasi: ia menekan pemasangan menjadi rata. Kedua-dua permukaan menjadi searas, dan laluan yang perlu direntangi oleh riben antara keduanya menjadi lebih pendek. Riben, bagaimanapun, sudah mempunyai panjangnya, dan ia tidak boleh memendek. Lebihan itu perlu pergi ke suatu tempat, jadi riben melengkung — dan lengkungan itu terletak pada tepi sel.
Hasilnya adalah kecacatan yang sama seperti punca satu, dengan tanda yang berbeza: ia cenderung muncul dalam kelompok dan bukan sebagai sel terpencil, kerana langkah itu adalah sifat persediaan dan bukan satu sambungan. Ia juga sebab mengapa sambungan boleh lulus pemeriksaan di stesen bussing dan masih menyemai keretakan di dalam mesin penekan. Kesatahan pada bussing adalah titik kawalan, bukan penampilan sambungan.
Punca tiga: salutan melebur menjadi cincin timbul
Punca ketiga adalah yang paling jarang, ia paling memberi pengajaran, dan ia satu-satunya yang bermula sebagai keputusan pembelian. Ia muncul dalam kes sumber sebagai barisan dengan keretakan lubang tengah selepas laminasi yang berterusan. Beberapa mesin laminasi menghasilkan kecacatan yang sama dan mesin bussing adalah satu-satunya elemen tetap dalam gambaran itu, yang menyebabkan siasatan tertumpu pada langkah bussing.
Apa yang berlaku di situ: sel dan busbar mempunyai sedikit perbezaan ketinggian, dan di kawasan garpu, di mana busbar berpecah ke arah plumbum, tiada busbar di bawah riben untuk dikimpal. Riben itu terpisah daripada wafer. Haba pematerian kemudian mencairkan salutan riben, yang menarik dirinya menjadi manik di sekeliling riben dan membeku sebagai cincin yang menonjol. Di bawah tekanan laminasi cincin itu bertindak sebagai titik keras di atas wafer yang rapuh, dan merekahkannya.
Sebab cincin itu muncul secara berkumpulan ialah bahagian yang patut diingati. Barisan itu telah bertukar kepada riben kos lebih rendah dengan kandungan timah tinggi dan kuprum rendah, dan salutan pada riben itu berbeza ketebalannya sepanjang gegelung. Lebih banyak pateri pada sambungan menghasilkan cincin yang lebih besar. Kembali kepada riben standard menghapuskan kecacatan itu sepenuhnya.
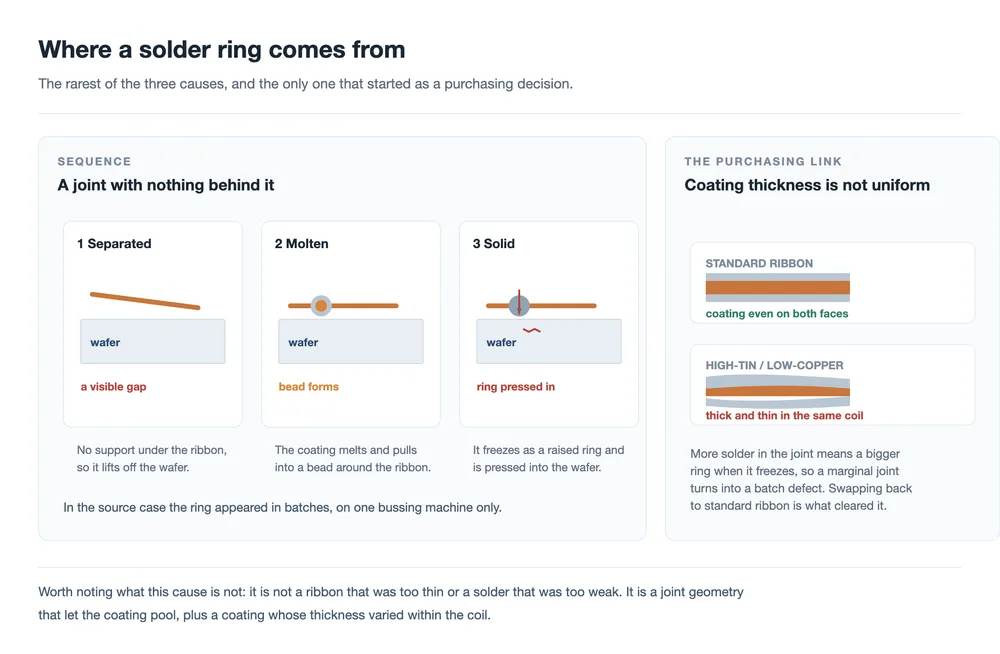
Dua perkara berikut daripada itu. Ketebalan salutan dan keseragamannya tergolong dalam pemeriksaan masuk dan bukan pada lembaran data sahaja. salutan ialah bahagian riben yang melakukan penyambungan, dan gegelung dengan salutan tidak sekata berkelakuan berbeza daripada yang sekata, walaupun kedua-duanya memenuhi angka purata yang sama. Dan sesuatu sambungan memerlukan sesuatu di belakangnya. Di mana riben melintasi kawasan tanpa sokongan di bawahnya, kedua-dua pematerian dan laminasi berkerja melawan geometri dan bukan dengannya.
Membezakan ketiga-tiganya
Pada barisan yang menghasilkan keretakan lubang tengah, corak kecacatan itu selalunya cukup untuk menunjuk kepada puncanya sebelum sebarang pengukuran diambil. Tiga di bawah ialah tandatangan berkaitan bussing; tandatangan lain wujud dan menunjuk ke tempat lain.
| Apa yang anda lihat | Punca berkemungkinan | Perkara pertama untuk diperiksa |
|---|---|---|
| Keretakan yang mengikut laluan busbar, muncul merentasi sel yang sambungannya semuanya kelihatan boleh diterima | Jurang simpanan terlalu kecil | Kalibrasi penglihatan dan jurang sebenar pada sambungan |
| Keretakan berkumpulan yang mengikut perubahan persediaan dan bukan syif | Riben terbentuk merentasi langkah | Koplanariti sel dan busbar semasa bussing |
| Kecacatan yang sama pada beberapa laminator sementara satu mesin bussing kekal malar | Cincin pateri | Sokongan di bawah riben, kemudian spesifikasi salutan riben |
Baris ketiga ialah yang patut dihayati. Apabila kecacatan mengikut bahagian barisan yang tidak berubah, bahagian yang tidak berubah itu mungkin puncanya, bukan kawalannya.
Apa yang perlu dikekalkan di stesen bussing
Tiada satu pun daripada tiga punca itu boleh diperiksa hilang selepas laminasi. Ia perlu dikekalkan di stesen yang membuat sambungan itu, dan pada , penguji EL, penguji IV, loji penghantar automatik penuh, dan penyongsang tenaga PV, loji solar, dll. itu bermakna empat perkara:
- Penempatan. Jurang antara tepi sel dan busbar harus diukur dan dicarta, bukan diandaikan daripada program. Offset penglihatan dan hanyutan panjang string kedua-duanya menggerakkannya.
- Koplanariti. Perbezaan ketinggian antara sel dan busbar pada saat pematerian ialah apa yang menetapkan panjang riben. Alat sokongan dan kerataan lekapan menentukannya.
- Spesifikasi riben. Ketebalan salutan dan keseragamannya, diperiksa pada bahan masuk dan bukan dibaca daripada lembaran data. Struktur riben dan salutannya menentukan berapa banyak pateri yang berakhir dalam sambungan.
- Masa pemeriksaan. Electroluminescence selepas laminasi ialah tempat kecacatan ini muncul. Jika pemeriksaan EL anda berjalan lebih awal dalam aliran, keretakan itu akan terlepas pada titik di mana ia masih boleh dikesan ke sesuatu stesen.
Bahagian laminasi juga penting, tetapi kebanyakannya sebagai penguat. Penekan yang meratakan pemasangan secara sekata, dengan peringkat vakum dan tanjakan tekanan melakukan apa yang sepatutnya, merawat setiap sambungan dengan cara yang sama. Kitaran laminasi ialah tempat geometri yang dibina semasa bussing akhirnya menemui akibatnya.
Soalan lazim
Mengapa keretakan hanya muncul selepas laminasi?
Kerana beban yang memecahkan tepi itu dikenakan dalam penekan. Sambungan itu sendiri kelihatan normal apabila ia dibuat; riben berlebihan itu belum melengkung lagi, dan cincin pateri belum berada di bawah tekanan lagi. Kerosakan yang sudah ada dalam wafer juga boleh kekal tertutup sehingga tekanan laminasi membukanya menjadi keretakan yang boleh dibaca dalam EL.
Mengapa ia dipanggil keretakan lubang tengah?
Nama itu datang daripada tempat kecacatan dilihat pada modul siap. Asal mekanikalnya ialah sambungan sel-ke-busbar, sebab itulah tiga punca di halaman ini semuanya menunjuk kembali kepada langkah bussing dan bukan kepada lubang itu sendiri.
Adakah ini masalah riben atau masalah pematerian?
Ia masalah geometri yang muncul melalui sambungan yang dipateri. Punca satu dan dua hampir tiada kaitan dengan riben sebagai produk: jurang dan perbezaan ketinggian ialah sifat cara bahagian-bahagian itu diletakkan dan disokong. Punca tiga ialah pengecualian, dan di situ salutan riben terlibat secara langsung.
Adakah riben yang lebih tebal akan membantu?
Ia akan menaikkan langkah yang perlu dilintasi riben pada busbar, dan ia akan meletakkan lebih banyak bahan ke dalam mana-mana cincin yang terbentuk. Arah yang membantu tepi ialah arah yang bertentangan: langkah yang lebih kecil dan lebih terkawal, jurang yang dikekalkan dalam tetingkapnya, dan salutan yang berkelakuan sama sepanjang keseluruhan gegelung.
Bolehkah mana-mana daripada ini ditangkap sebelum laminasi?
Dua daripada tiga boleh, dan hanya melalui pengukuran. Jurang simpanan ialah dimensi yang boleh anda periksa pada sambungan. Koplanariti semasa bussing ialah dimensi yang boleh anda periksa pada lekapan. Cincin pateri boleh dilihat pada sambungan jika seseorang mencarinya, sebab itulah wajar ada langkah pemeriksaan selepas bussing dan juga selepas laminasi.
Adakah ini terpakai kepada modul tanpa busbar?
Mekanismenya berubah mengikut sambungan. Pada modul 0BB riben itu terikat terus pada jari halus, jadi tiada tepi busbar untuk dilintasi dan beban sambungan diagihkan ke atas lebih banyak sambungan yang jauh lebih kecil. Sambungan busbar yang diterangkan di sini ialah yang mana satu jalur tebal melintasi tepi wafer yang nipis.
Fikiran akhir
Tiga cerita berbeza berakhir dengan garis gelap yang sama dalam EL, dan sebab ia wajar dipisahkan ialah kerana ia memerlukan tiga pembetulan yang berbeza. Jurang itu ialah masalah penempatan. Langkah itu ialah masalah kerataan. Gegelung itu ialah masalah bahan dan sokongan. Barisan yang menganggap ketiga-tiganya sebagai "masalah laminasi" akan menghabiskan masanya melaraskan penekan yang bukan punca.
Benang yang sama ialah jalur reben di bawah tegangan merupakan laluan beban, dan tepi wafer ialah titik paling sempit padanya. Sel nipis telah menjadikan tepi itu lebih sempit, dan tetingkap operasi yang dahulunya menyerap sepersepuluh milimeter salah jajaran tidak lagi berbuat demikian.
Bacaan berkaitan: Apa yang dilakukan oleh riben PV: tiga tugas, satu pertukaran · Bahan riben PV: teras kuprum, kekerasan dan salutan · Struktur dan jenis reben PV: rata, bulat dan berbentuk · Mesin bussing automatik DH200-Y · Mesin bussing sel separuh HDX200-P · Mesin layup dan bussing SAW-100A · Laminator panel solar: proses laminasi dijelaskan · Cara memilih laminator modul solar yang betul · Ujian kebolehpercayaan modul PV: punca kegagalan sel vs modul · Mesin tabber dan stringer: cara ia berfungsi, cara memilih
Angka ketebalan untuk wafer dan busbar tengah ialah nilai tipikal yang dinyatakan dalam bahan sumber dan berbeza mengikut pembekal dan reka bentuk. Rujukan kepada komponen tegangan reben F1 dan F2 menerangkan arah beban pada sambungan; pembahagian antara keduanya mengikut sudut reben dan bukan nilai yang diukur.
Berkaitan: Titik panas, keretakan mikro dan PID: tiga kegagalan modul yang perlahan meletakkan kecacatan sambungan itu dalam gambaran lebih luas tentang kehilangan modul secara beransur-ansur.
Berkaitan: Mekanisme rentetan sel solar: panduan mengikut zon. Sambungan bussing gagal di hilir stringer, pada sambungan yang dibuat oleh stringer.
Bacaan lanjut dan data latar belakang
Bahan rujukan awam mengenai topik ini, diterbitkan oleh organisasi yang menyelenggara peta jalan teknologi dan data pasaran industri: