Proses Pembuatan Panel Solar: 10 Langkah dan Mesin
Jadual Kandungan
Jawapan pantas: Pembuatan panel solar berjalan sebagai proses berterusan yang ditentukan oleh takt, bukan sebagai sepuluh mesin bebas. Sekotak sel bergred masuk, dan modul yang telah diuji serta dipallet keluar, melalui ujian sel, pemotongan, pengikatan, penyusunan lapisan, laminasi, pemangkasan, pembingkaian, pemasangan kotak simpang, pengerasan dan ujian IV akhir. Kadar pemprosesan ditentukan oleh stesen paling perlahan, jadi sesuatu barisan ditentukan oleh kapasiti tahunan — barisan 120 MW dan barisan 20 MW menggunakan urutan yang sama pada bilangan dan kelajuan stesen yang berbeza. Penempatan riben dan pematerian di mesin pengikat, serta profil vakum dan terma di mesin laminasi, adalah punca utama kebanyakan kecacatan; dua pintu electroluminescence mengesan keretakan mikro dan lompang sebelum sampai kepada pelanggan. Proses yang sama digunakan untuk sel PERC, TOPCon dan back-contact, dengan format sel dan bilangan busbar sebagai pemboleh ubah utama.
Apa yang sebenarnya berlaku antara sekotak sel yang masuk dan modul yang dipalet — setiap langkah dengan mesin, masa kitaran, penggunaan kuasa, ruang lantai dan bilangan operator, daripada pembekal yang barisan pengeluarannya menjalankan proses ini setiap hari.
Pengeluaran Modul PV · Panduan Proses & Peralatan · oleh Jerry, Ooitech
Barisan automatik 120 MW menyiapkan satu modul kira-kira setiap dua minit. Sepuluh langkah memisahkan sekotak sel yang masuk daripada modul yang dipalet itu, dan setiap langkah mempunyai mesin, masa kitaran, harga dan mod kegagalan. Kebanyakan penerangan tentang proses pembuatan panel solar berhenti pada sains. Halaman ini membawanya seperti anda akan mengauditnya di lantai kilang — kerana itulah versi yang anda perlukan sebelum menandatangani kontrak peralatan.
1. Bagaimana Proses Sebenarnya Berjalan: Takt, Bukan Sepuluh Mesin Berasingan
Perkataan yang mengawal segala-galanya ialah takt — irama modul siap keluar dari barisan. Pada konfigurasi separa automatik 20 MW kami, barisan menyiapkan 16 panel sejam; pada barisan automatik 120 MW, 32 panel sejam beroperasi 24 jam sehari. Setiap stesen di huluan mesti mengikut irama itu atau menjadi kesesakan, dan dua operasi paling perlahan — pematerian dan laminasi — menetapkan tempo untuk semua yang lain.
Itulah sebabnya senarai proses di bawah kelihatan seperti helaian sebut harga. Setiap daripada sepuluh langkah dipetakan kepada satu kumpulan mesin dengan julat harga pasaran yang agak stabil, FOB China: mesin stringer kelas permulaan berada dalam julat $60k–70k, kelas 2,400-sel pekerja keras antara $99,000–120,000 dan $140,000–150,000, mesin penggores laser sekitar $20k–25k, unit pembalik beberapa ribu dolar — julat yang bergerak sangat sedikit sepanjang beberapa tahun sebut harga. Apabila anda selesai membaca halaman ini, anda sepatutnya boleh melihat mana-mana rajah proses pembekal dan melampirkan julat harga serta kiraan buruh pada setiap kotak di dalamnya.
2. Sepuluh Langkah, Dari Pengujian Sel ke Palet
| Langkah | Apa yang berlaku | Mesin (julat FOB China biasa) | Nombor utama |
|---|---|---|---|
| 1. Pengujian sel | Sel masuk diuji kilat dan dikelaskan mengikut Isc, Voc, Pmax, FF, Rs, Rsh | Penguji sel, kelas OTCT-A ($15k–18k) | Kilat 10 ms · sel sehingga 210×210 mm |
| 2. Pengukiran laser & pemisahan | Sel penuh diukir kemudian dipisahkan kepada sel separuh atau suku | Pengukiran laser, kelas OLS-20A ($20k–25k) | 1,500 sel penuh/j · ukiran 40 μm · pecah ≤0.3% pada gred A |
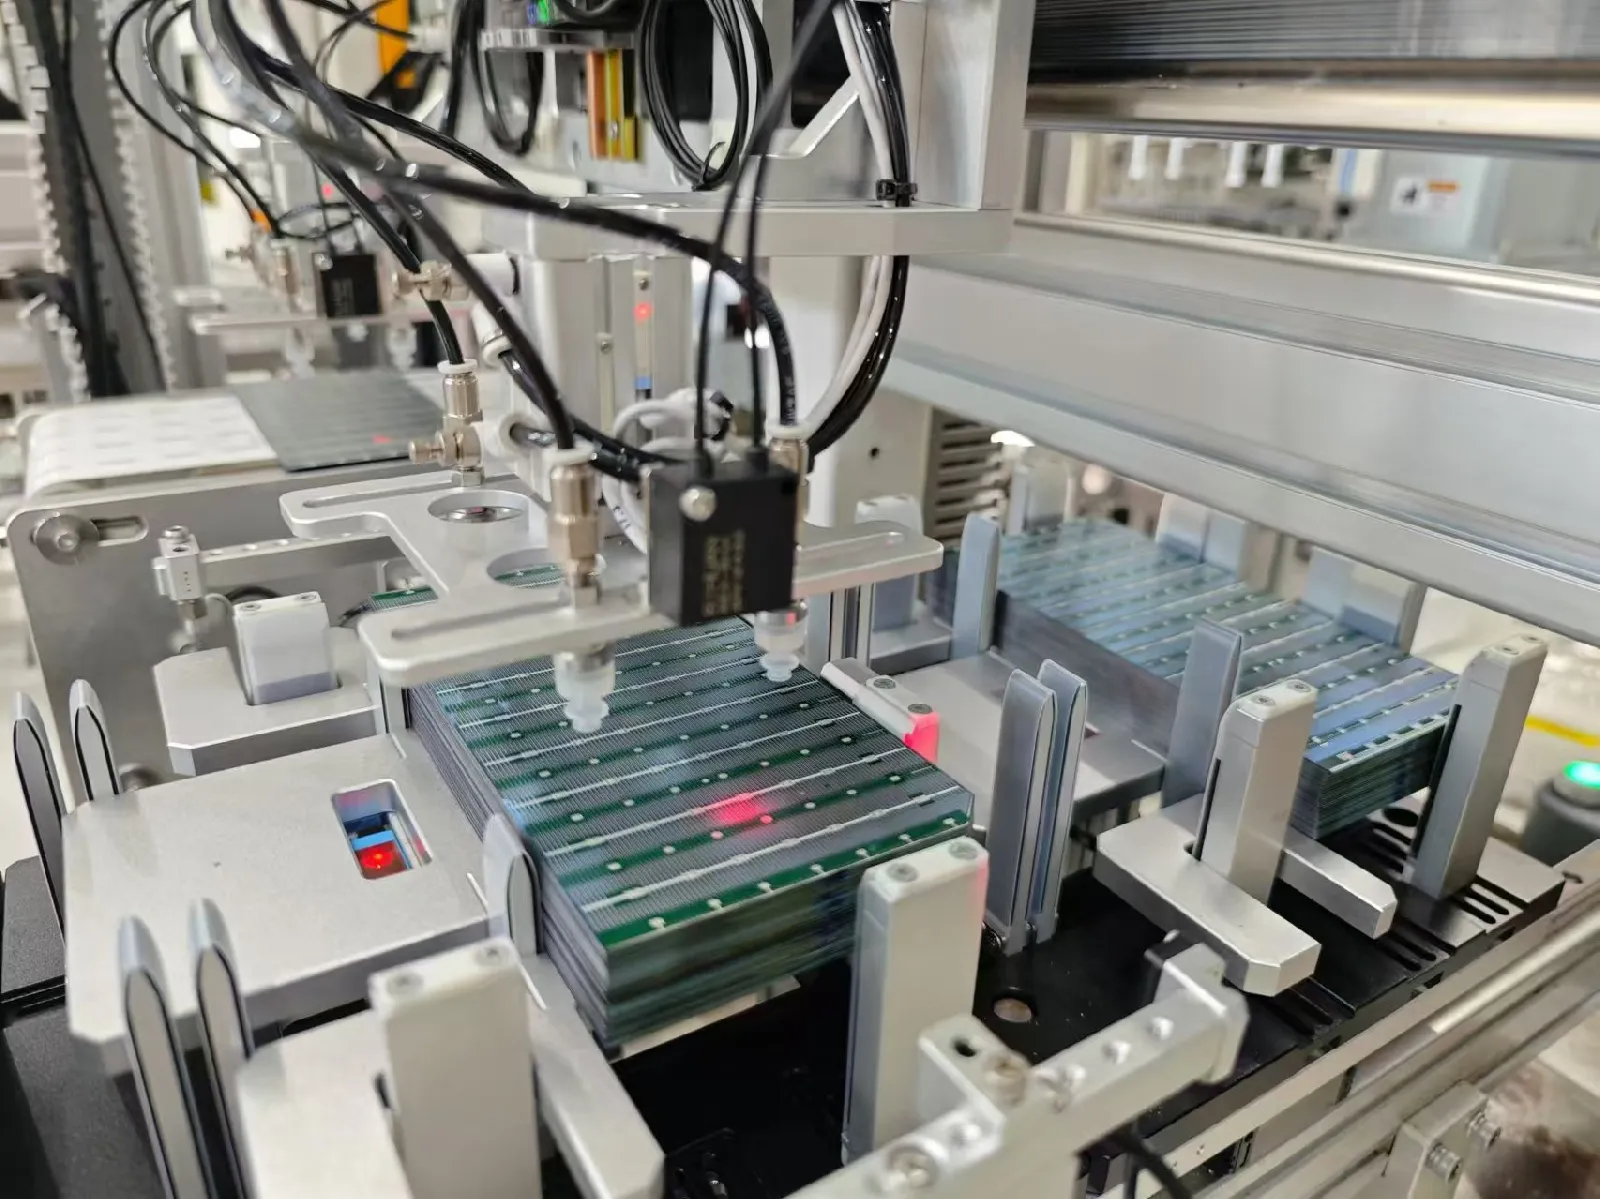
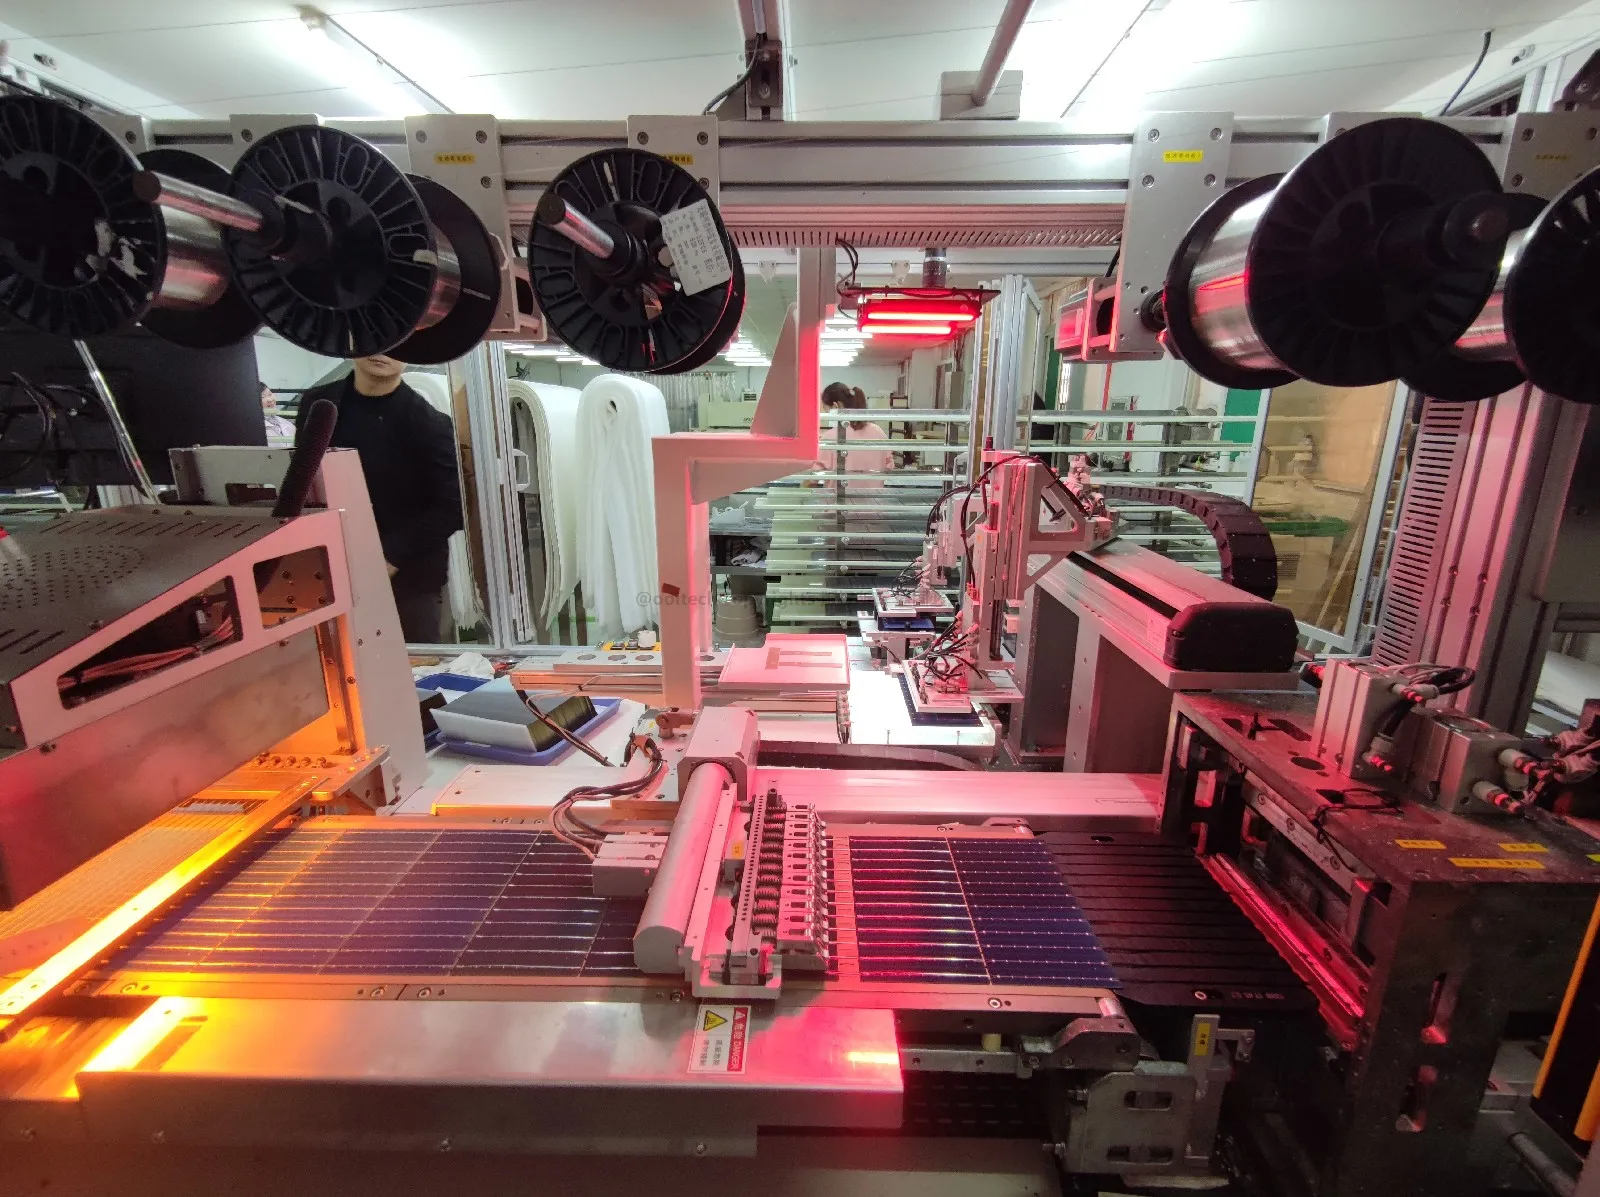
| 3. Pemasangan tab & rentetan | Ribbon dipateri depan-ke-belakang, sel ke sel, menjadi rentetan | Kelas SS-1500 ($60k–70k) / kelas SS-2500 ($120k–140k); kelas ATW ($380k–430k) | 2,400 sel/j (SS-2500) · pematerian IR · pecah ≤0.2% |
| 4. Penyusunan lapisan | Kaca, EVA, tali, lapisan EVA kedua dan backsheet disusun mengikut urutan | Pemuat kaca $25k–30k · layup automatik $50k–60k · pemotong EVA/TPT $8k–35k · stesen layup manual dari ~$1,400–1,700 | Semi-auto: 4 stesen untuk 16 panel/j |
| 5. Pengbusan | Rentetan disambung menjadi litar penuh; ribbon j-box diletakkan | Meja bus manual ($4k–5k) atau bus automatik ($130k–260k) | Skop tunggal terbesar yang berbeza antara sebut harga |
| 6. EL pra-laminasi | Elektroluminesens pengimejan menangkap keretakan mikro dan reben tidak sejajar | Penguji EL, kelas 8 kamera ($25k–32k) | Peluang terakhir sebelum langkah tidak boleh balik |
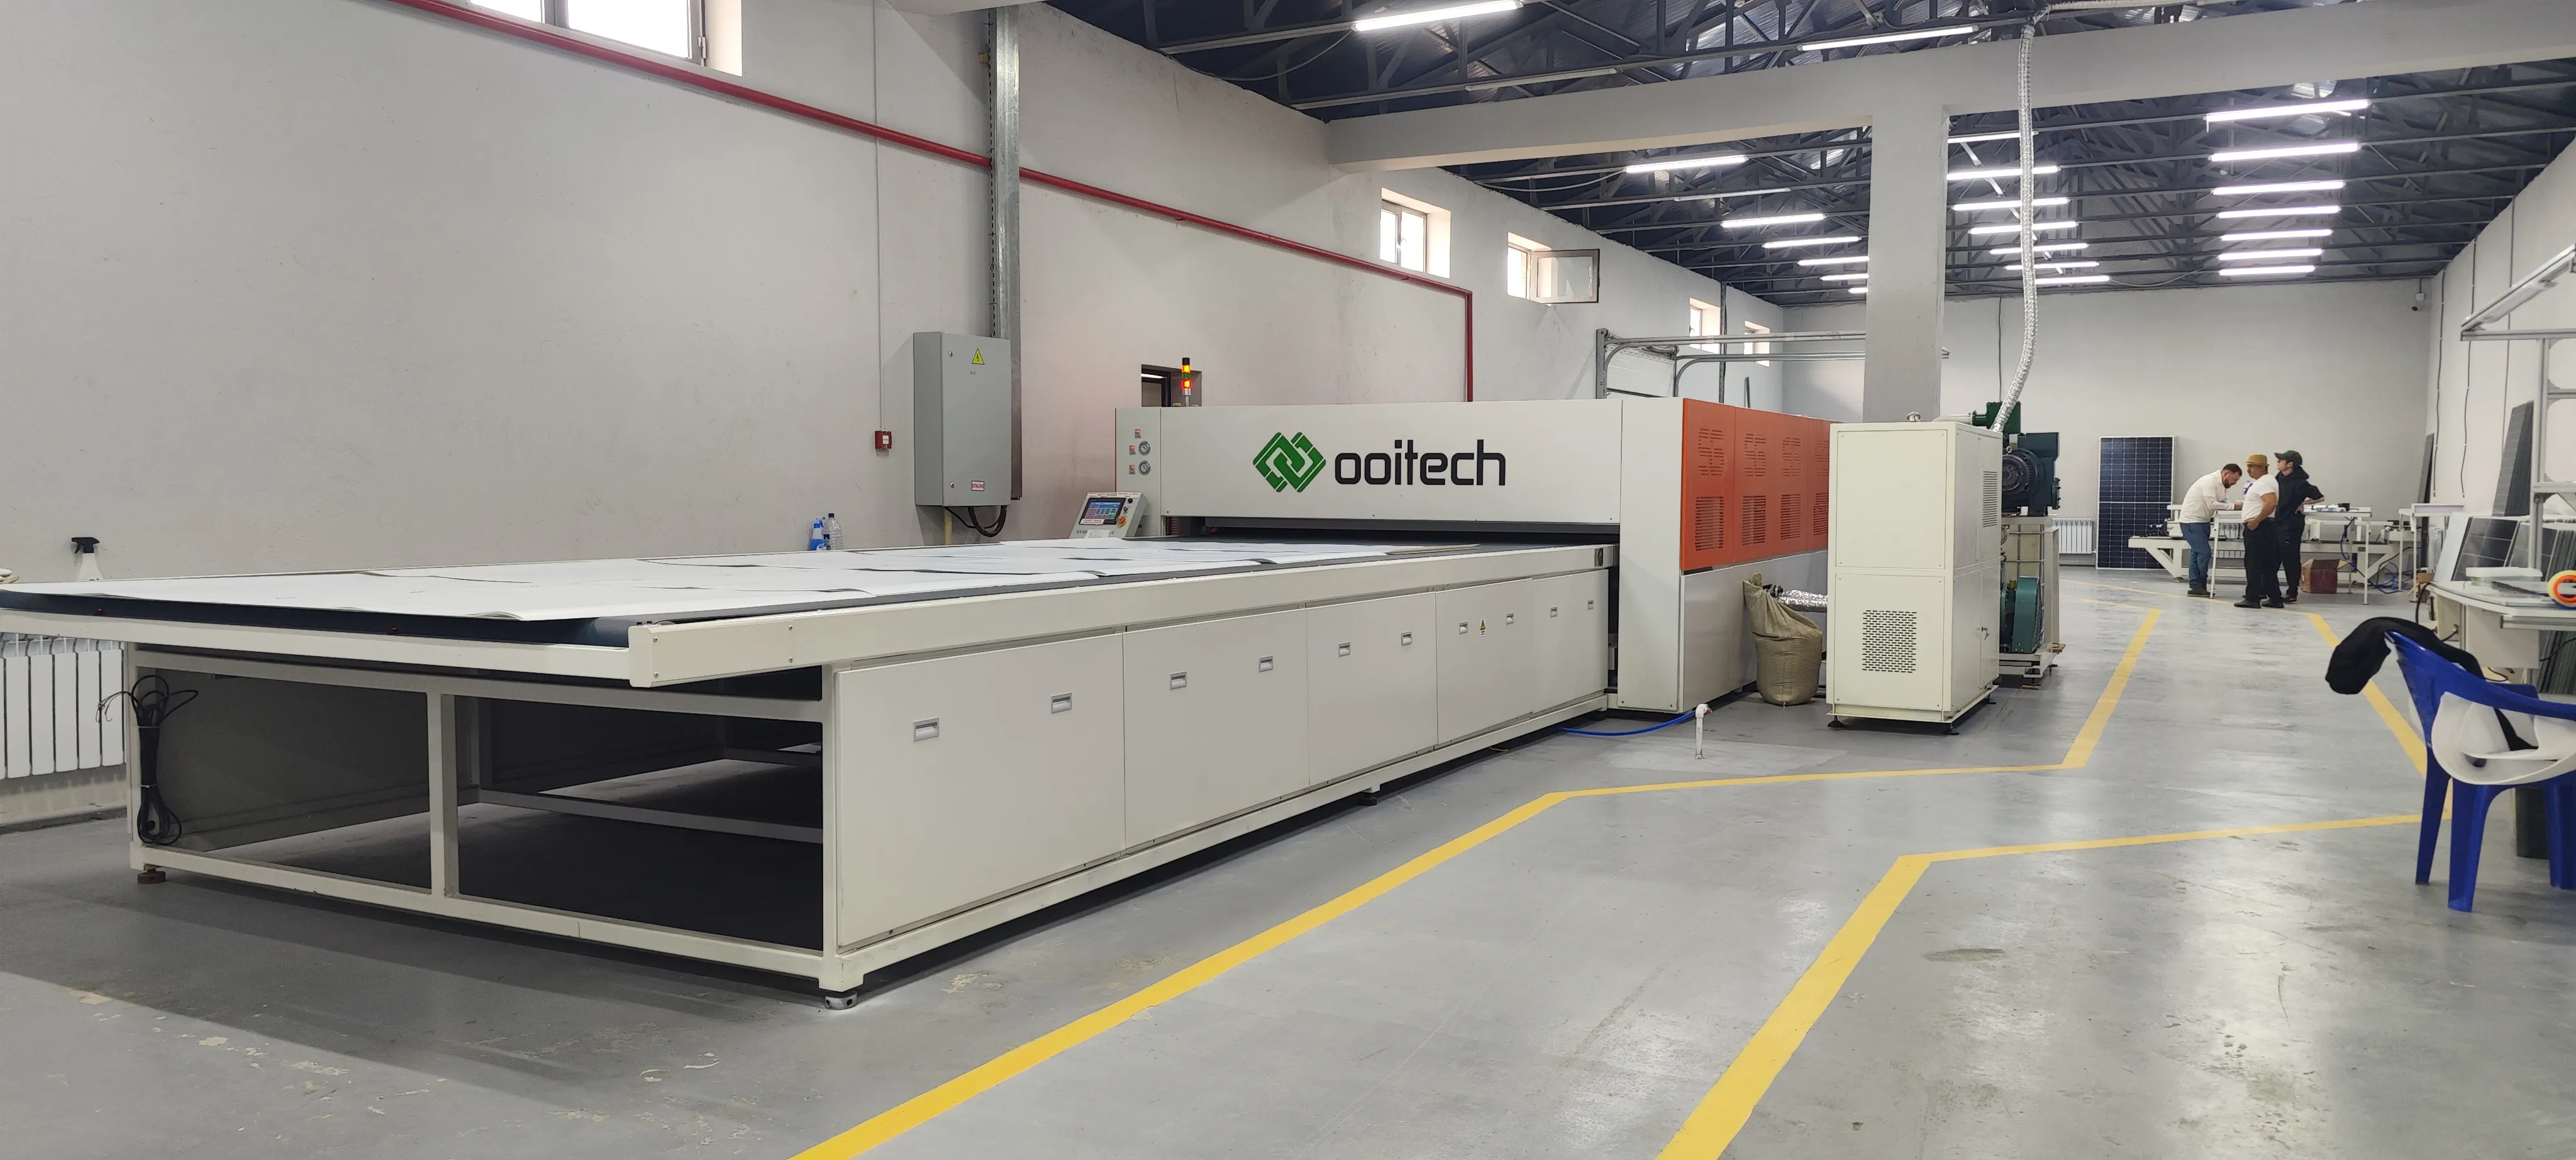
| 7. Laminasi | Susunan dilebur di bawah vakum dan haba menjadi satu laminat terikat | Kelas OCY-2666 ($90k–105k) ruang tunggal; ruang berkembar $150k–200k | 98 kW berkadar · vakum 40 Pa · keseragaman ±1–2 °C |
| 8. Pemangkasan & pembingkaian | Kelebihan tepi dibuang, bingkai aluminium dilekatkan dan ditekan | Pangkas manual $4k–5k / auto $30k–35k · pembingkaian $6k–8k semi / $45k–52k auto / $140k–185k semua-dalam-satu | Semua-dalam-satu menambah kawalan aliran gam |
| 9. Kotak simpang & pengerasan | Kotak-J dilekatkan, didawai, dipot; pelekat mengeras di atas penghantar | Perekat $5k–6k · pot $12k–17k · kimpalan auto $60k–70k · penghantar pengerasan $30k–70k | 2 operator dalam pelan kakitangan 150 MW kami |
| 10. Ujian IV & EL akhir, pembungkusan | Denyar simulator matahari menetapkan kelas kuasa; EL akhir mengesahkan tiada keretakan baharu; modul dibungkus | Penguji IV, OTMT-A kelas ($20k–28k) atau Gsolar Kelas A ($60k–75k) · EL akhir 4-kamera ($20k–23k) | Denyar 10 ms · modul sehingga 2500×1400 mm |
Empat daripada langkah tersebut menentukan sebahagian besar ekonomi anda, jadi ia wajar diteliti dengan lebih dekat.

Langkah 3 — pengikatan rentetan, yang tidak boleh dipulihkan
Memateri riben pada permukaan hadapan sel dan menyalurkannya ke belakang sel seterusnya adalah tempat kualiti elektrik modul dikunci. SS-2500 melakukannya pada 2,400 sel sejam dengan kedudukan kamera CCD dan robot mengendalikan setiap sel, mengekalkan kadar pecah pada atau di bawah 0.2% pada sel gred A merentas format 3–20 busbar dari 156 hingga 210 mm. Sebaik sahaja sambungan pateri yang buruk atau keretakan mikro tersembunyi melepasi stesen ini, tiada langkah seterusnya boleh membaikinya — itulah sebabnya langkah 6 wujud. Apabila sesuatu terpesong, simptomnya spesifik: wayar berada di luar pad paterinya, kelihatan sebagai sambungan hangus atau tidak dibasahi di tepi rentetan. Pembaikannya hampir selalu penjajaran suapan riben atau resipi suhu pematerian, bukan sel.
Langkah 7 — laminasi, penentu tempo
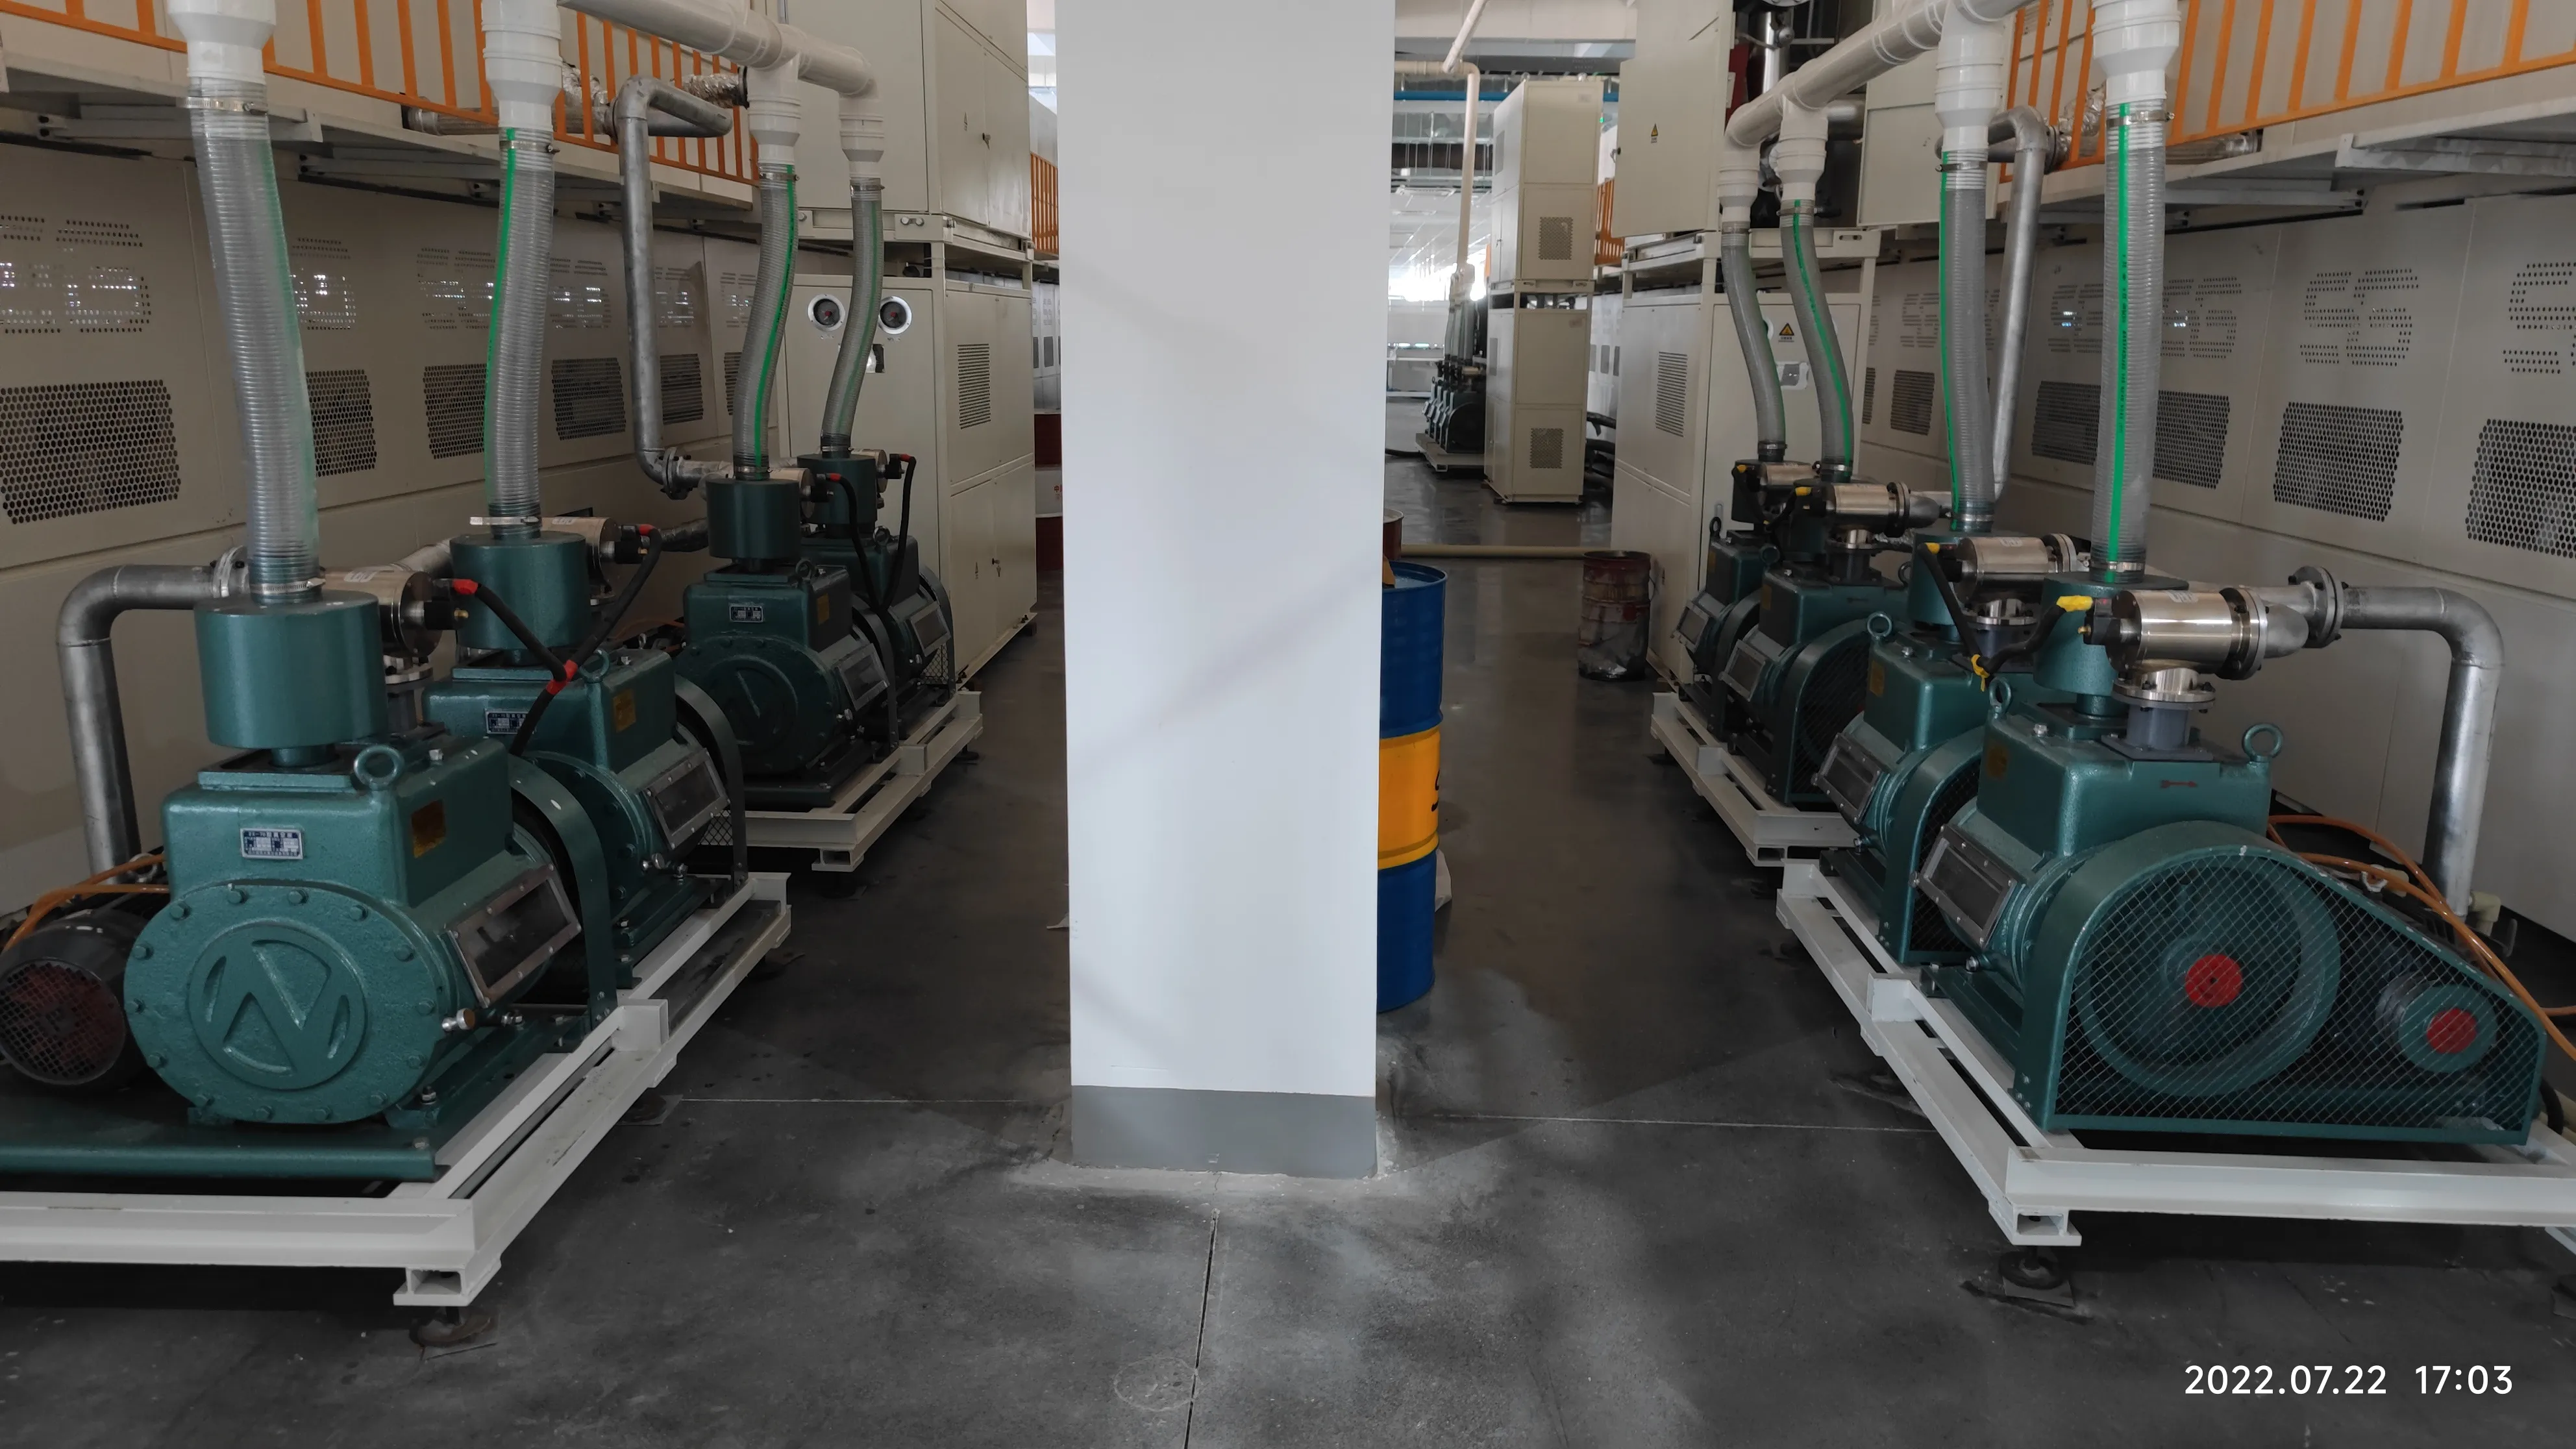
The laminator ialah satu mesin yang setiap modul mesti duduk di dalamnya. Kelas OCY-2666 menawarkan permukaan kerja 2600 × 6600 mm, pemanasan minyak dengan keseragaman suhu dipegang pada ±1–2 °C, vakum sehingga 40 Pa dan kitaran pam-turun 5–30 minit — itulah sebabnya laminasi, bukan pematerian, menetapkan takt barisan pada barisan yang lebih kecil. Ia juga merupakan mesin tunggal yang paling banyak menggunakan tenaga elektrik: 98 kW dinilai, 72 kW daripadanya untuk pemanasan. Pada peringkat 120 MW, kepingan biasanya beralih kepada mesin dua kebuk ($150k–200k) supaya satu kebuk mengeras manakala yang lain mengepam turun; pada 300–600 MW, unit dua kebuk dua lapisan berjalan dalam lingkungan $400k setiap satu.
Langkah 4, 5 dan 8 — di mana separa automatik menjimatkan dan membebankan kos
Layup, bussing dan trimming ialah tiga langkah yang wujud dalam kedua-dua versi stesen manual kelas $1,400–1,700 dan versi automatik $45,000–290,000. The proses pengeluaran panel solar adalah sama dari segi kimia sama ada cara; yang berubah ialah siapa yang melakukan kerja itu. Barisan separa automatik 20 MW meletakkan empat operator di meja layup, dua di meja bussing, satu di trimming — dan keseluruhan barisan berada dalam julat $300k rendah hingga pertengahan. Padanan automatik menghapuskan jawatan tersebut dan menambah penghantar, unit pemusing dan stesen pemusatan sebaliknya. Kedua-duanya tidak "lebih baik": di mana gaji operator berjalan $400–700 sebulan versi manual memberi pulangan, dan di mana ia berjalan pada tahap Eropah yang automatik adalah satu-satunya konfigurasi yang munasabah.
Langkah 1, 6 dan 10 — pintu kualiti
Tiga daripada sepuluh langkah menguji dan bukan mengubah, dan bersama-sama ia menelan kos dalam lingkungan $60k–100k peralatan: penguji sel, EL pra-laminasi, simulator IV dan EL akhir. Pembeli yang meregangkan bajet tergoda untuk memotong salah satu. Jangan. Tanpa binning sel masuk anda mencampur gred dalam satu string; tanpa EL pra-lam anda melaminasi keretakan tertutup dan menemuinya selepas langkah paling mahal; tanpa kilat IV akhir anda menghantar kelas kuasa yang anda tidak pernah ukur. Pintu-pintu ini adalah mesin paling murah di kilang berbanding kerugian yang dicegahnya.

3. Apa yang Proses Guna: Ruang, Kuasa, Udara, Orang
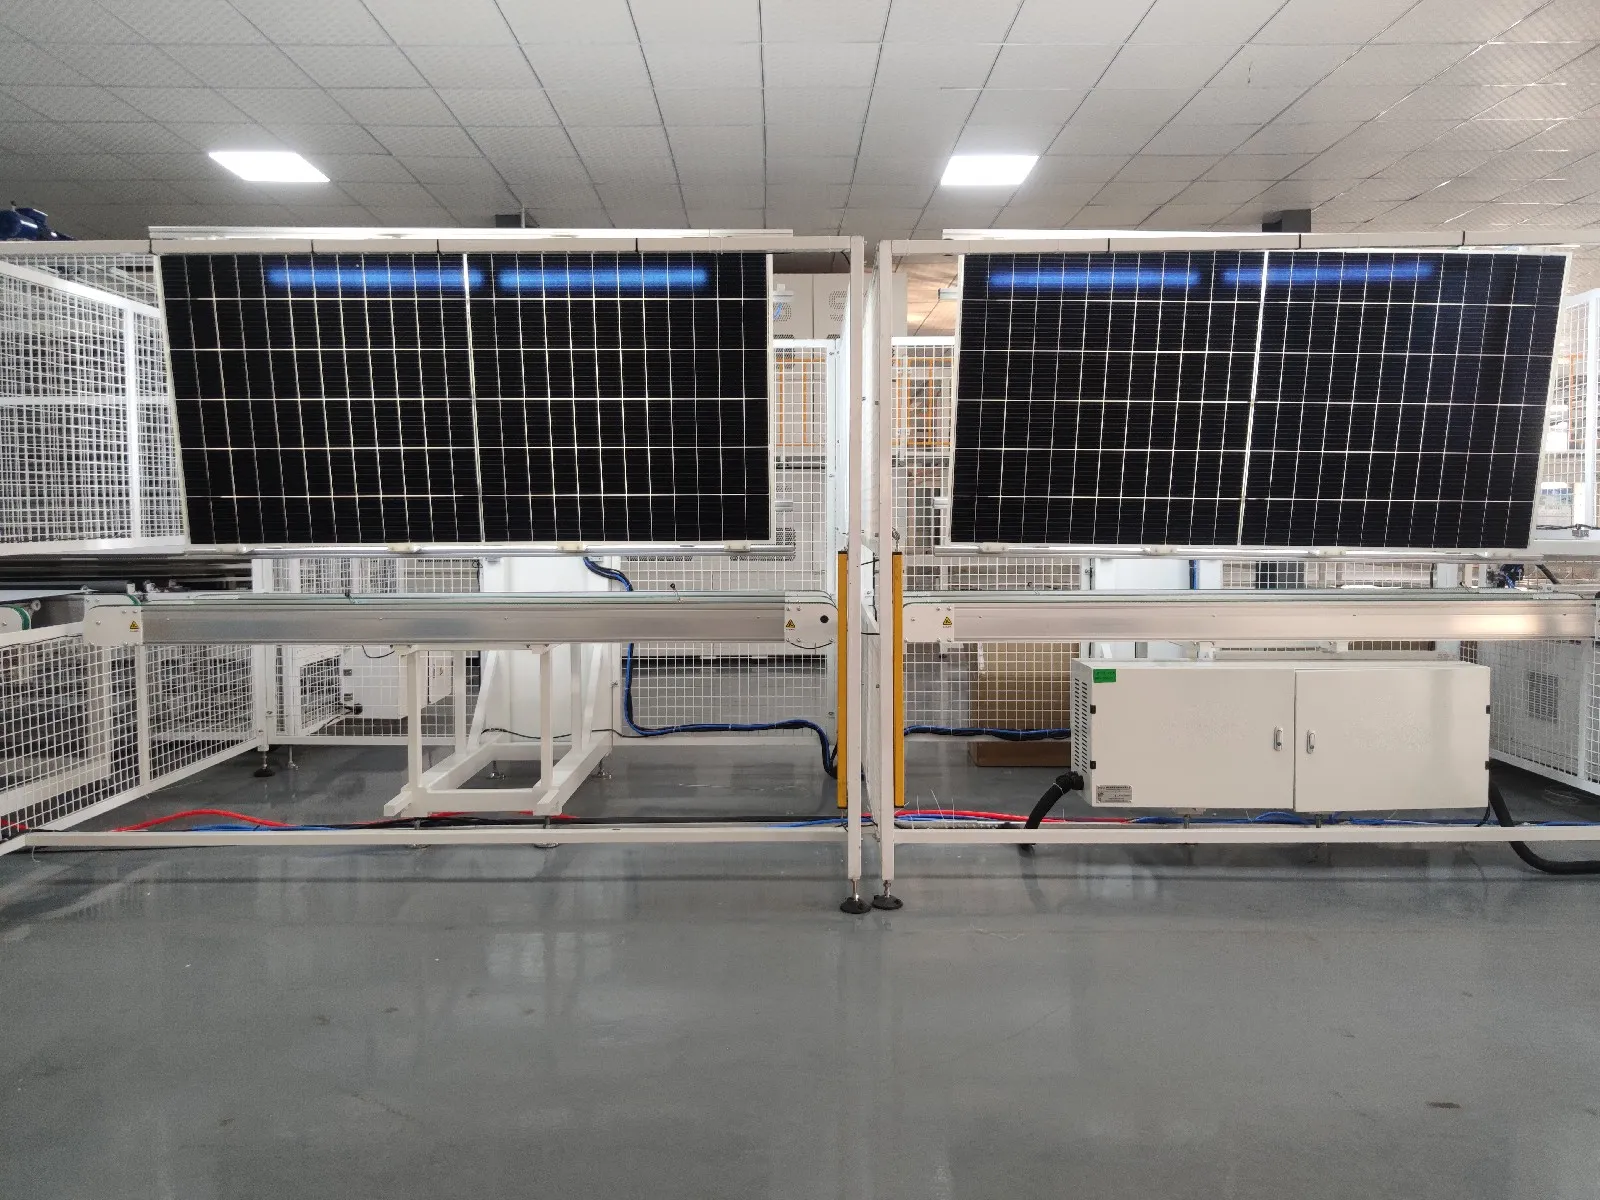
Pembeli serius menghantar senarai semak yang kelihatan hampir sama setiap kali: kapasiti pengeluaran setiap mesin, masa kitaran, keperluan kuasa, penggunaan udara, operator diperlukan, dimensi mesin, tahap automasi. Berikut adalah senarai semak itu dijawab untuk tiga peringkat standard, daripada helaian sebut harga dan lukisan susun atur kilang kami sendiri.
| Sumber | 20 MW separa-auto | 60 MW automatik | 120 MW automatik |
|---|---|---|---|
| Irama output | 16 panel/j, satu syif 8 j | ~24 panel/j kelas | 32 panel/j, operasi 24 j |
| Dewan pengeluaran | ~600–800 m² kelas | ~800–1,000 m² kelas | ~1,000 m² (50×20 m) |
| Gudang (sel masuk / modul keluar) | kira-kira kawasan yang sama lagi, semua peringkat | — | — |
| Siling / pintu / tiang | Siling 4.2–6 m · pintu 5–6 m lebar · tanpa tiang diutamakan, jika tidak jarak ≥6 m (dari helaian susun atur 120 MW) | ||
| Kuasa terpasang | Kelas ~150–200 kW | ~350–500 kW kelas | ~700 kW |
| Udara termampat | Beribu-ribu liter seminit pada peringkat automatik — disaiz mengikut susun atur; silinder pneumatik menjalankan framing, unit pemusing dan pemuat | ||
| Operator setiap syif | Semi menambah posisi layup manual, bussing, pemangkasan | Krew automatik lean | 12–15 operator + 2 jurutera; 24/syer pada pelan kaca berganda 150 MW |
| Persekitaran dewan | Zon stringing dan laminasi memerlukan 25 °C ±2 dan 50–60% RH — penukaran gudang biasanya membayar untuk retrofit kawalan iklim | ||
Dari segi kakitangan, pelan kakitangan kaca berganda 150 MW wajar dibaca stesen demi stesen, kerana ia menunjukkan ke mana orang sebenarnya pergi: satu operator di stringer, satu setiap satu di suapan kaca, suapan EVA, penempatan spacer dan suapan busbar/tape, satu di EL pra-laminasi, tiga dalam rework, satu setiap satu di edge taping, pemangkasan, pemeriksaan flip dan gam/bingkai, dua di stesen junction-box, satu memasang penutup kotak dan membersihkan bahagian belakang, satu membersihkan bahagian hadapan, satu menukar lekapan ujian IV/EL, satu setiap satu di IV dan EL akhir, dua memasang nameplate dan barcode, dua memunggah. Dua puluh empat orang, dan tidak seorang pun daripada mereka adalah pilihan pada barisan kaca berganda pada tahap automasi itu — rework sahaja membawa tiga, kerana langkah 6 dan langkah 10 terus menyuapnya.
4. Di Mana Kecacatan Lahir — dan Dua Gerbang EL
Setiap jurutera proses berpengalaman dalam industri ini mengatakan perkara yang sama tentang hasil: kecacatan murah untuk dikesan sebelum laminasi dan mahal selepasnya. Gerbang EL pra-laminasi pada langkah 6 wujud kerana stringing tidak boleh dipulihkan; gerbang akhir pada langkah 10 wujud kerana laminasi itu sendiri, pembingkaian, dan pengendalian semuanya boleh memperkenalkan keretakan baharu selepas gerbang pertama dilalui. Antara keduanya, kedua-dua stesen EL berharga jauh di bawah $54,000–66,000 secara gabungan dan menangkap mod kegagalan yang jika tidak akan muncul sebagai tuntutan waranti tahun ketiga: keretakan mikro di bawah riben, sambungan pateri sejuk, dan sel yang retak semasa pengangkutan melalui barisan.
Soalan praktikal untuk ditanya kepada mana-mana pembekal ialah apa yang berlaku antara kedua-dua gerbang apabila kecacatan ditemui. Rework sebelum laminasi bermakna meletakkan semula string — beberapa minit. Selepas laminasi ia bermakna menyingkirkan laminat terikat yang sudah mengandungi kaca, EVA, sel dan backsheet: pada kira-kira $55–60 bahan setiap modul kelas 585 W, tiga kecacatan yang terlepas sehari ialah kerugian bahan lima angka setiap tahun yang tidak pernah muncul dalam sebut harga peralatan.
5. Satu Proses, Tiga Laluan Teknologi
Sepuluh langkah itu tidak berubah apabila sel berubah — tetapi dua mesin dalam senarai perlu diberitahu apa yang mereka suapkan. Stringer SS-2500 meliputi PERC dan TOPCon dalam format 3–20BB secara asli; keperluan suhu rendah HJT dan format sentuhan belakang (BC) memerlukan konfigurasi stringer yang serasi, itulah sebabnya pembeli yang merancang volum BC atau HJT harus mengesahkan keserasian stringer sebelum apa-apa lagi pada helaian. Pembeli juga bertanya kepada kami, dengan betul, sama ada satu barisan boleh menjalankan beberapa jenis sel serentak untuk kerja tolling — jawapannya ya dengan kit sel tukar cepat dan resipi pematerian yang disahkan semula bagi setiap format, dengan kos masa pertukaran. Apa yang proses tidak pernah toleransi ialah mencampur gred dalam satu tali: pengelasan langkah 1 wujud semata-mata supaya sel yang sepadan memasuki langkah 3 bersama-sama.
FAQ — Proses Pembuatan Panel Solar
Berapa lama masa untuk membuat satu panel solar?
Output baris diukur dalam takt, bukan masa setiap panel: baris automatik 120 MW menyiapkan satu modul kira-kira setiap dua minit, baris separa automatik 20 MW setiap tiga hingga empat minit. Tetapi mana-mana modul tunggal menghabiskan masa paling lama di dalam laminator — pump-down dan pengerasan berjalan 5–30 minit setiap kitaran — sebab itulah baris yang lebih besar menggunakan mesin dua kebuk untuk bertindih kitaran.
Berapa ramai pekerja yang diperlukan oleh baris pengeluaran panel solar?
Pada pelan kakitangan kaca berganda 150 MW kami, 24 operator setiap syif serta jurutera baris; helaian automatik 120 MW menetapkan 12–15 operator serta 2 jurutera; peringkat separa automatik menambah posisi manual di layup, bussing dan trimming daripada membayar untuk mesin automatik. Kiraan kakitangan mengikut skop automasi, bukan nombor kapasiti.
Berapa banyak ruang lantai yang diperlukan oleh proses ini?
Kira-kira 1,000 m² dewan pengeluaran untuk baris 120 MW (50×20 m, siling 4.2–6 m, pintu 5–6 m lebar, tiang pada 6 m atau lebih), serta kira-kira keluasan yang sama lagi untuk pergudangan bahan mentah dan modul siap. Dewan 2,000 m² oleh itu memuatkan baris 50–100 MW dengan gudang yang boleh berfungsi tetapi ketat; baris yang lebih kecil mengecil dari situ. Penempatan di tingkat dua hanya berfungsi untuk stesen yang lebih ringan — beban lantai laminasi dan aliran garis lurus susun atur biasanya menambat hujung berat di aras tanah.
Berapa banyak elektrik yang digunakan oleh kilang panel solar?
Rancang untuk kira-kira 700 kW terpasang pada peringkat automatik 120 MW, dengan laminator (98 kW berkadar pada kelas 2666) dan stringer IR sebagai dua penarik terbesar. Purata penggunaan berjalan jauh di bawah kapasiti terpasang dan berskala sub-linear: angka industri yang diterbitkan meletakkan baris 30 MW hampir 150 kW purata dan baris 400 MW hampir 360 kW.
Bolehkah satu barisan pengeluaran menjalankan sel PERC, TOPCon dan BC?
PERC dan TOPCon berjalan pada stringer kelas SS-2500 yang sama (3–20BB, 156–210 mm). Format HJT dan back-contact memerlukan konfigurasi stringer suhu rendah atau serasi BC — sahkan perkara ini sebelum memetik apa-apa yang lain. Lapan langkah yang lain tidak bergantung pada jenis sel selain daripada tetapan resipi dan lekapan ujian.
Langkah manakah yang menyebabkan paling banyak kecacatan?
Stringing. Ia mengenakan haba pada wafer 130–180 μm dan ia tidak boleh dipulihkan: salah jajaran riben pada pad pateri, sambungan sejuk dan keretakan mikro semuanya bermula di situ. Itulah sebabnya spesifikasi pecah (≤0.2% pada sel gred A untuk SS-2500) dan get EL pra-laminasi lebih penting daripada mana-mana angka daya pemprosesan pada helaian itu.
Apakah bahan mentah yang digunakan oleh proses ini?
Bagi setiap modul TOPCon 585 W, kira-kira $55–60 bahan pada harga pasaran pertengahan 2025: sel sahaja melebihi 40% daripada bil, bingkai dan kaca temper bersama-sama sekitar 30%, kemudian jalur pateri, backsheet, POE, EVA, kotak simpang dan pengedap. Barisan 120 MW menggunakan itu secara berterusan pada 32 panel sejam, dibayar sebahagian besarnya terlebih dahulu sebagai pembeli tahun pertama — angka modal kerja yang menentukan sama ada proses itu terus berjalan.
Adakah latihan benar-benar diperlukan jika mesin itu automatik?
Ya. Mesin berjalan sendiri; prosesnya tidak. Pengendali memerlukan dua hingga tiga bulan untuk mencapai hasil berkadar — perubahan resipi bagi setiap format sel, pembacaan imej EL, pemeriksaan jajaran riben dan pemotong adalah kemahiran manusia. Skop standard kami termasuk 30 hari pentauliahan dan latihan di tapak serta sokongan proses jauh seumur hayat, kerana kebanyakan masalah hasil selepas bulan pertama adalah soalan resipi dan jajaran, bukan kegagalan perkakasan.
Spesifikasi merujuk kepada data mesin Ooitech; julat harga mencerminkan julat pasaran FOB China yang tipikal bagi setiap kelas mesin dan berubah mengikut konfigurasi dan kadar pertukaran — sahkan sebut harga semasa sebelum membuat belanjawan.
Bacaan berkaitan: bagaimana harga mesin dibina, kos loji, utiliti dan kakitangan, dan cara memulakan perniagaan pembuatan panel solar.
Apakah mesin dan peralatan yang diperlukan untuk pembuatan panel solar bagi tujuan komersial?
Untuk pengeluaran modul komersial senarai terasnya ialah: penguji dan pengasing sel, mesin tabber dan stringer, stesen layup, mesin bussing atau auto-bussing, penguji EL selepas stringing, penyusun laminasi, laminator, mesin pemangkasan, mesin pembingkaian, stesen junction-box dan potting, ketuhar pengerasan, penguji EL kedua, penguji IV dengan simulator matahari, penguji hipot dan penebat, serta kawasan pembersihan dan pembungkusan.
Di sekeliling teras itu terletak sistem sokongan yang mudah dilupakan dalam bajet: udara termampat dengan pengeringan, penyejukan proses, ekzos untuk wasap fluks dan laminasi, lantai selamat ESD, dan pengendalian bahan yang menghubungkan stesen-stesen. Dalam praktiknya sistem sokongan inilah yang membezakan senarai mesin daripada barisan yang berfungsi, dan itulah sebabnya kilang perlu dirancang susun aturnya sebelum sebut harga dibuat.
Apakah peralatan yang diperlukan untuk panel solar?
Senarai minimum yang jujur untuk menghasilkan modul siap yang boleh diuji adalah lebih kecil daripada jangkaan orang: mesin stringer, susunan layup dan bussing, laminator, mesin pembingkaian, dan penguji untuk EL dan IV. Segala-galanya yang lain meningkatkan daya pengeluaran, hasil atau kebolehulangan dan bukan menjadikan produk itu mungkin sama sekali. Perbezaan itu penting semasa membajet, kerana ia memisahkan stesen yang tidak boleh dimulakan tanpanya daripada stesen yang boleh ditambah apabila volumnya berbaloi.
Yang tidak boleh dilangkau ialah pengujian. Modul yang belum diuji EL dan diuji IV ialah produk yang tidak disahkan, dan kos pengesahan itu kecil berbanding kos menghantar modul yang mempunyai keretakan tersembunyi atau bin kuasa yang salah klasifikasi.
Apakah yang diperlukan untuk menghasilkan panel solar?
Empat perkara, mengikut kekerapan ia dipandang rendah: bangunan yang sesuai, peralatan, rantaian bekalan bahan mentah, dan tenaga kerja. Bangunan itu perlu menanggung beban, membekalkan kuasa dan menyokong suhu laminasi dan pengerasan. Peralatan ialah kos yang paling ketara dan paling tepat disebut harganya. Rantaian bekalan — sel terutamanya, kemudian enkapsulan, kaca, riben dan junction box — menentukan sama ada barisan itu benar-benar boleh beroperasi pada kapasiti kadarnya.
Keperluan tenaga kerja ialah yang senyap. Barisan yang automatik sepenuhnya masih memerlukan jurutera proses yang boleh membaca imej EL, mendiagnosis kecacatan laminasi dan melaraskan profil pematerian. Automasi menghapuskan tangan, bukan pertimbangan, dan kilang tanpa pertimbangan itu akan menghabiskan masanya menjalankan semula kelompok dan bukan menghasilkan modul.
Berkaitan: Mesin Pembuatan Panel Suria: Stesen dan Susun Atur menerangkan bagaimana urutan proses yang sama disaiz semula daripada 5 MW kepada 1.2 GW dan input mana yang perlu dibekukan sebelum membuat pesanan.
Bacaan lanjut dan data latar belakang
Bahan rujukan awam mengenai topik ini, diterbitkan oleh organisasi yang menyelenggara peta jalan teknologi dan data pasaran industri: