Tanggungjawab editorial untuk artikel ini terletak pada Wuhan Ooi Photoelectric Technology Co., Ltd. Ditulis dan disemak oleh pasukan editorial Ooitech. Lihat dasar editorial kami untuk mengetahui cara kami menulis, di mana alat AI digunakan, dan cara meminta pembetulan.
Pematerian Ribbon PV: Sambungan, Tetingkap, Peralihan 0BB
Jadual Kandungan
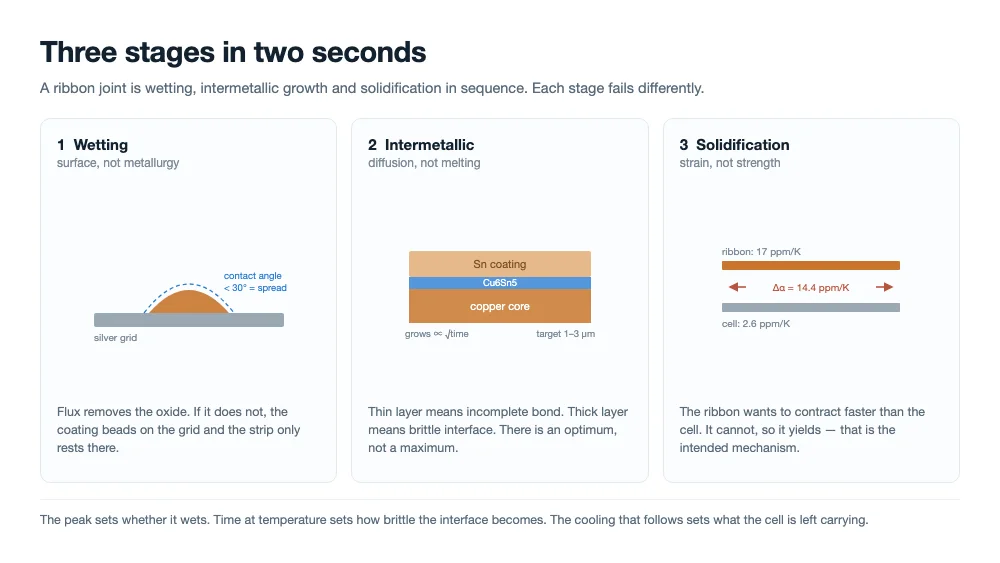
Jawapan pantas: Sambungan riben selesai sebelum sesiapa melihatnya. Dalam satu hingga dua saat salutan melebur, membasahi grid perak, menumbuhkan lapisan antara logam berskala mikron dan membeku. Suhu puncak menentukan sama ada ia membasahi; masa pada suhu menentukan betapa rapuhnya antara muka menjadi; penyejukan yang menyusul menentukan berapa banyak tegasan yang ditinggalkan pada sel. Tetingkap pematerian oleh itu tidak ditetapkan oleh takat lebur pateri. Ia ditetapkan oleh terikan.
Anda boleh memerhati stringer sepanjang syif penuh dan hampir tidak melihat sambungan itu. Terdapat kilatan di bawah kotak lampu, regangan penyejukan, dan rentetan yang sama ada lulus elektroluminesens atau tidak.
Segala-galanya yang menentukan hasilnya berlaku di dalam tetingkap yang terlalu singkat untuk diperhati dan terlalu pantas untuk diperbetulkan dengan mata. Tiga peringkat berjalan berturutan dalam kilatan itu — pembasahan, pertumbuhan antara logam, pemejalan — dan setiap satu gagal secara berbeza. Membaca perbezaan tersebut itulah yang membolehkan satu barisan dinyahpepijat dalam satu petang dan bukannya menggantikan riben selama sebulan.
Pembasahan menentukan sama ada sambungan wujud sama sekali
Pembasahan ialah peristiwa permukaan, bukan peristiwa metalurgi. Sebelum timah boleh mengikat pada perak ia perlu menyingkirkan oksida pada kedua-dua permukaan, dan itulah satu-satunya tugas sebenar fluks dalam proses ini. Jika oksida kekal, salutan membentuk manik pada grid dan bukannya merebak melintasinya, dan jalur yang kelihatan dipateri sebenarnya ialah jalur yang terletak di atas permukaan.
Sudut sentuh ialah ukuran yang jujur: di bawah kira-kira 30 darjah aloi sedang merebak, di atas 60 ia sedang duduk. Tiada siapa mengukur sudut sentuh pada stringer, jadi proses menggantikannya dengan proksi — kekuatan tarikan, luas keratan rentas, EL tepi.
| Berubah-ubah | Apa yang ditetapkannya | Apa yang ia hanyut dengan | Gejala pertama |
|---|---|---|---|
| Suhu | Sama ada salutan melepasi likuidusnya dengan margin, dan berapa pantas fluks diaktifkan | Penuaan pemancar, sentuhan plat, titik set | Jalur tidak dibasahi pada tepi sel |
| Masa | Berapa lama fluks dan aloi boleh bertindak balas sebelum membeku | Kelajuan barisan, panjang denyut | Sambungan yang kelihatan lengkap dengan kekuatan tarikan rendah |
| Tekanan | Sama ada riben dan grid benar-benar bersentuhan | Kehausan pin, hanyutan ketinggian, serakan ketebalan sel | Tanda sentuhan pada satu sisi sahaja |
| Fluks | Penyingkiran oksida dan tegangan permukaan | Usia fluks, pengeringan, berat yang dikenakan | Bintik tidak dibasahi rawak yang berpindah antara jalankan |
Keempat-empatnya tidak boleh menggantikan satu sama lain, dan di situlah kebanyakan tindakan pembetulan tersilap. Menaikkan puncak untuk mengimbangi fluks lemah menumbuhkan lapisan antara logam tanpa membaiki pembasahan. Menaikkan tekanan untuk mengimbangi profil sejuk membenamkan riben dan memulakan keretakan mikro pada tepi. Pemboleh ubah kelihatan boleh ditukar ganti pada HMI tetapi sebenarnya tidak.
Pengaktifan fluks ialah bahagian yang paling kerap disalah faham orang. Fluks mempunyai tetingkap pengaktifan: ia melakukan kerjanya sepanjang jalur suhu, bukan pada satu ketika. Jika salutan mencapai likuidusnya semasa fluks masih tidak aktif, tetingkap pembasahan itu habis begitu sahaja. Itulah salah satu sebab profil yang kelihatan betul pada lengkung pemancar masih boleh menghasilkan sambungan tidak dibasahi — tenaganya ada, tetapi ia tiba dalam urutan yang salah.
Lapisan antara logam mempunyai optimum, bukan maksimum
Di tempat timah bertemu kuprum, Cu6Sn5 tumbuh. Pada grid perak, Ag3Sn terbentuk. Di tempat penghalang nikel digunakan, lapisannya ialah Ni3Sn4. Semua ini bukan pencemaran. Tanpa lapisan antara logam tiada ikatan — pateri hanya duduk di atas permukaan dan ujian tarikan membaca apa sahaja yang diberikan oleh geseran.
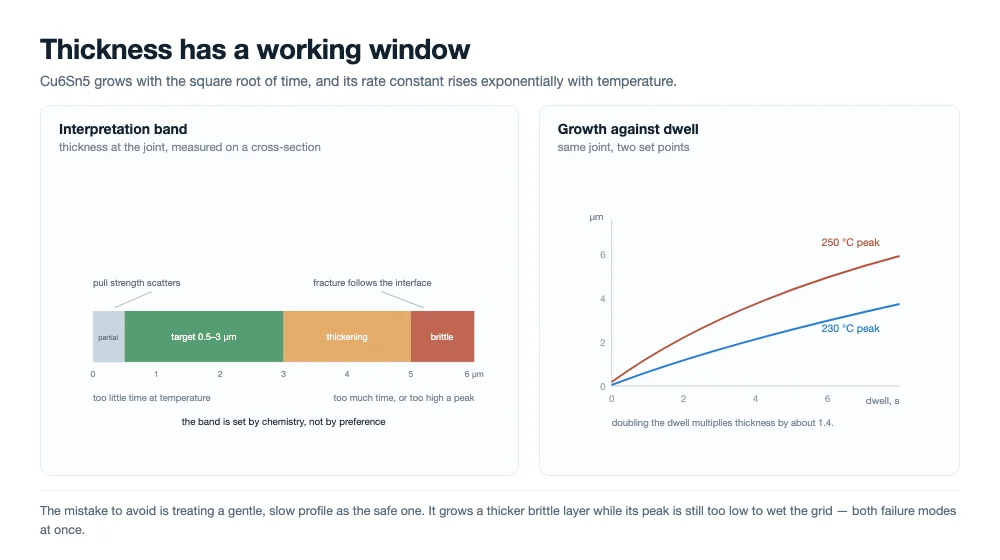
Masalahnya ialah ketebalan, kerana lapisan itu keras, rapuh, dan tidak berhenti tumbuh apabila mesin berhenti. Pertumbuhan dikawal oleh resapan: ketebalan meningkat dengan punca kuasa dua masa, dan pemalar kadar mengikut hubungan Arrhenius. Dwell yang berganda tidak menggandakan lapisan, ia mendarabnya dengan kira-kira 1.4. Sepuluh darjah puncak tambahan melakukan lebih daripada itu, kerana pemalar kadar bergerak secara eksponen.
Amalan pematerian menumpu pada julat kerja kira-kira 1 hingga 3 mikrometer. Di bawah kira-kira setengah mikrometer ikatan tidak lengkap dan kekuatan tarikan berserak. Di atas kira-kira 5 mikrometer antara muka berkelakuan seperti seramik rapuh, dan patah yang bermula di situ merebak merentasi seluruh jalur dan bukannya berhenti dalam pateri.
Keratan rentas memberitahu anda di sisi optimum yang mana anda berada. Jika patah berjalan melalui pateri, antara muka itu baik dan masalahnya ialah aloi pukal atau geometri tarikan. Jika ia berjalan sepanjang antara muka antara aloi dan grid, lapisan itu terlalu nipis atau permukaan tidak pernah dibasahi. Jika ia berjalan melalui lapisan antara logam itu sendiri, lapisan itu terlalu tebal dan puncak atau dwell ialah tuasnya.
Apa yang dikawal oleh stringer, dan apa yang diwarisinya
Urutan di dalam stringer moden adalah singkat: fluks, letak, prapanas, kimpal, sejuk, EL. Langkah mengimpal itu sendiri ialah satu hingga dua saat sentuhan antara plat panas dan sel sejuk, dan hampir semua metalurgi berlaku dalam satu atau dua saat itu.
Fraunhofer ISE menerbitkan model terma yang disahkan bagi langkah itu pada 2025, dibina atas stringer inframerah industri dan disemak terhadap termokopel. Dalam garis dasar mereka, plat memanaskan sel hingga kira-kira 121 °C, kemudian dua denyut kira-kira 1.2 saat setiap satu membawanya ke kira-kira 180 °C dan kemudian ke puncak hampir 250 °C. Dua nombor daripada kerja itu lebih penting daripada profil itu sendiri: tepi sel berjalan 26 hingga 36 °C lebih sejuk daripada pusat, dan menurunkan kuasa lampu daripada 70 peratus kepada 50 peratus mengecilkan jurang itu kepada kira-kira 26 °C sambil menurunkan puncak kepada kira-kira 219 °C.
Kedua-dua nombor menunjuk ke arah yang sama. Satu titik set tunggal adalah kompromi merentas sel, bukan nilai yang terpakai kepadanya. Tetapkan profil cukup panas supaya tepi paling sejuk membasahi, dan pusat menghabiskan saat-saat itu 30 darjah melebihi apa yang tepi perlukan — pusat itulah tempat lapisan intermetalik menjadi paling tebal dan tempat bow bermula. Tetapkan ia cukup sejuk untuk melindungi pusat, dan jalur paling luar berisiko tidak pernah membasahi langsung.
Prapanas ialah separuh masalah yang zon kimpalan tidak miliki. Plat yang memberikan 120 °C sekata merentas kawasannya mengurangkan separuh tenaga yang lampu perlu tambah, dan sel yang lebih sejuk memerlukan puncak yang lebih panas untuk mencapai sambungan yang sama. Kawasan sentuhan, kerataan plat dan beban pin semuanya menggerakkan suhu permulaan itu, sebab itulah keseragaman prapanas wajar diukur secara berasingan daripada puncak. Satu kaveat praktikal: pirometer yang memerhati zon kimpalan tidak memerhati sambungan itu sendiri, dan menganggap bacaannya sebagai suhu sambungan ialah punca diketahui bagi profil yang kelihatan patuh tetapi berkelakuan berbeza.
Apa yang diwarisi oleh mesin juga sama menentukan. Ketebalan salutan dan keadaan oksidanya, camber riben, ketebalan dan pembakaran grid perak itu sendiri, keaktifan dan usia fluks, serta jisim terma sel semuanya tiba di zon kimpalan sebagai input yang resipi tidak boleh ubah. Apabila sambungan gagal, soalan yang berguna bukan hanya apa profilnya, tetapi input mana yang berubah dalam minggu-minggu sebelum ia mula gagal.
Aliran haba dalam satu atau dua saat itu wajar dibayangkan, kerana ia menjelaskan mengapa tekanan dan sentuhan lebih penting daripada yang kelihatan. Plat ialah input langkah pada permukaannya; riben, kerana tembaga nipis, mencapai suhu hampir serta-merta; sel menjadi panas dari muka sentuhan melalui ketebalannya sendiri sementara zon kimpalan kekal panas. Apa-apa yang mengganggu laluan itu — plat yang meleding, pin yang terangkat, sel pada hujung tebal toleransinya — muncul sebagai sambungan yang lebih sejuk daripada yang diandaikan resipi, bukan sebagai sambungan yang jelas salah.
Salutan riben itu sendiri terletak di hujung jauh rantaian itu, sebab itulah ketebalan salutan berinteraksi dengan profil dan bukan sekadar menambah pateri. Salutan yang lebih tebal bermakna lebih banyak aloi untuk dilebur, laluan lebih panjang untuk fluks bertindak, dan lebih banyak bahan untuk membeku menjadi sfera di tepi jika puncak melebihi. Ketebalan ialah nilai reka bentuk, bukan bonus kualiti.
Tetingkap ditetapkan oleh terikan, bukan oleh takat lebur
Tembaga mengembang pada kira-kira 17 bahagian per juta per kelvin; silikon pada kira-kira 2.6. Sambungan membeku pada solidus aloi, dan dari situ ke suhu bilik riben ingin mengecut 14.4 bahagian per juta per kelvin lebih daripada sel di bawahnya. Ketidakpadanan itu tiada tempat untuk pergi kecuali ke dalam terikan elastik, dan aritmetiknya pendek:
terikan = (17 − 2.6) × 10⁻⁶ × (solidus − 25)
| Aloi salutan | Solidus | Terikan ketidakpadanan hingga 25 °C | Berbanding had elastik tembaga |
|---|---|---|---|
| Sn42Bi58 | 138 °C | 0.16 % | 2.3× |
| Sn63Pb37 | 183 °C | 0.23 % | 3.2× |
| SAC305 | 217 °C | 0.28 % | 3.9× |
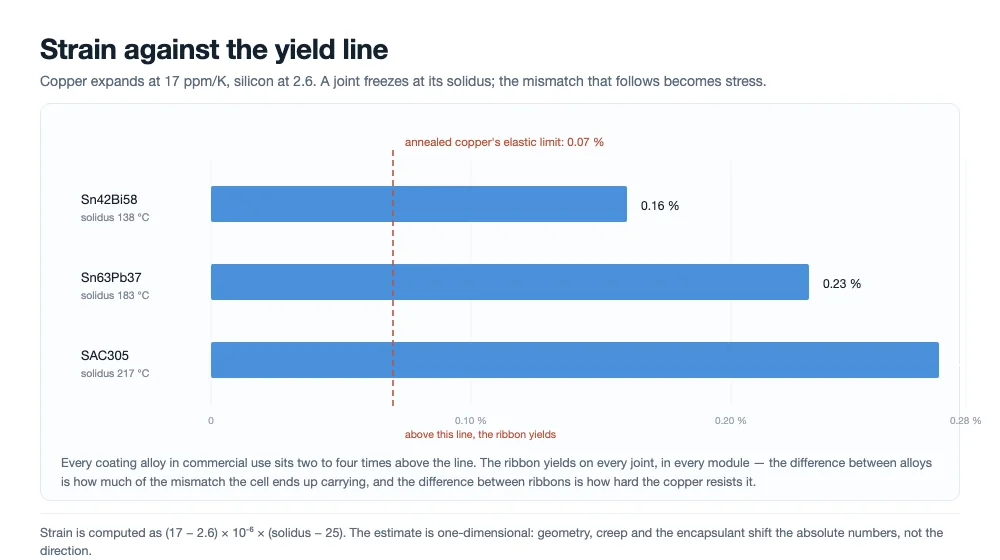
Sekarang bandingkan itu dengan apa yang tembaga boleh serap sebelum ia mengalah. Tembaga terkendur mempunyai kekuatan alah sekitar 80 MPa dan modulus sekitar 110 GPa, yang meletakkan had elastiknya hampir 0.07 peratus. Setiap entri dalam jadual ialah dua hingga empat kali ganda itu. Riben mengalah pada setiap sambungan, dalam setiap modul, pada setiap baris — ini bukan kecacatan, ini mekanismenya. Sambungan bertahan kerana tembaga berubah bentuk dan mengambil ketidakpadanan itu ke atas dirinya sendiri.
Yang bermakna tegasan yang ditanggung sel ditetapkan oleh dua perkara: berapa banyak terikan yang dikenakan oleh takat beku, dan berapa kuat riben menahannya. Yang pertama ialah sifat aloi salutan. Yang kedua ialah sifat tembaga, dan itulah yang boleh anda beli. Sebab itulah spesifikasi riben meminta julat kekuatan alah dan bukan kelembutan maksimum: cukup lembut untuk mengalah sebelum sel mengalah, cukup kuat untuk bertahan pengendalian dan laminasi tanpa melendut.
Terdapat kitaran terma kedua yang mudah dilupakan: laminat. Laminasi mengekalkan seluruh susunan pada 145 hingga 160 °C selama beberapa minit. Bagi pateri itu bermakna rayapan, dan rayapan ialah pelepasan separa tegasan yang terkunci semasa pemejalan. Set plastik riben tidak membatalkan dirinya dan sel tidak mendapat kembali kerataannya, tetapi tegasan baki sambungan memang mengendur ke arah apa yang dibenarkan oleh enkapsulan. Dua akibat menyusul: bow akhir modul ditetapkan semasa pengikatan rentetan dan hanya sebahagiannya dilembutkan oleh laminasi, dan dua baris yang menjalankan profil serupa boleh menghasilkan modul berbeza jika penyejukan dan susunan tindanan mereka sebelum laminasi berbeza.
Dalam laminator kami, kami menjalankan peringkat ini antara 145 dan 160 °C dengan pemanasan platen yang seragam, membiarkan sambungan pateri melepaskan tegasan yang terkunci tanpa mendedahkan antara muka sel di bawahnya kepada kecerunan terma yang tidak seragam merentas laminat.
Tetingkap itu oleh itu mempunyai dua dinding, dan kedua-duanya menarik ke arah bertentangan. Di bawahnya, salutan tidak pernah melepasi likuidusnya dengan margin yang cukup, pembasahan tidak lengkap, dan sambungan gagal dalam tarikan. Di atasnya, terikan dan ketidakseragaman merentas sel meningkat, dan kegagalan berpindah dari sambungan ke silikon. Kedua-dua dinding bergerak dengan ketebalan sel: sel yang lebih nipis mempunyai jisim terma yang kurang, lebih melengkung untuk kecerunan yang sama, dan menahan terikan yang lebih kecil sebelum ia retak.
Anggaran di atas adalah satu dimensi dan mengabaikan geometri, rayapan dan bagaimana susunan tindanan dikekang semasa laminasi. Nombor mutlak akan berubah untuk pemasangan sebenar. Arah dan urutan magnitudnya tidak, dan itulah yang menjadikan tetingkap itu sempit.
HJT dan sel sentuhan belakang menyempitkannya lagi
Dua seni bina sel menolak tetingkap yang sama dari sisi yang berbeza.
Sel heterosimpang membawa susunan pempasifan silikon amorf di bawah oksida konduktif lutsinar. Susunan itu tidak bertahan puncak reflow konvensional, dan siling praktikal untuk keseluruhan langkah pengikatan rentetan biasanya disebut pada atau di bawah 200 °C. Dua cara untuk mengatasinya ialah aloi salutan suhu rendah — sistem SnBi, dengan solidus hampir 138 °C — dan pelekat konduktif yang dikeraskan dalam julat 150 hingga 170 °C. Kedua-duanya berkesan. Kedua-duanya tidak percuma: sambungan yang mengandungi bismut kurang mulur daripada timah-plumbum atau timah-perak, jadi kekuatan tarikan yang kelihatan sihat pada hari pertama tidak banyak memberitahu tentang sambungan yang akan melalui kitaran terma selama 25 tahun, dan sambungan pelekat menukar kesederhanaan proses dengan kos dan kawalan pengawetan.
Sel suria sentuhan belakang menyerang tetingkap dari sisi mekanikal. Ia adalah satu sisi secara binaan, jadi tiada reben hadapan yang mengimbangi reben belakang, dan pada 240 °C yang disukai oleh pengikatan wayar konvensional, ia melengkung cukup untuk mengganggu pengendalian hiliran. Itulah tekanan di sebalik pengikatan wayar berasaskan pita dan pelekat untuk keluarga ini, dan ia adalah masalah mekanikal sebelum menjadi masalah metalurgi: sambungan yang sama yang akan baik pada sel dua sisi menjadi sumber lengkungan pada sel satu sisi.
0BB memindahkan sambungan ke dalam laminator
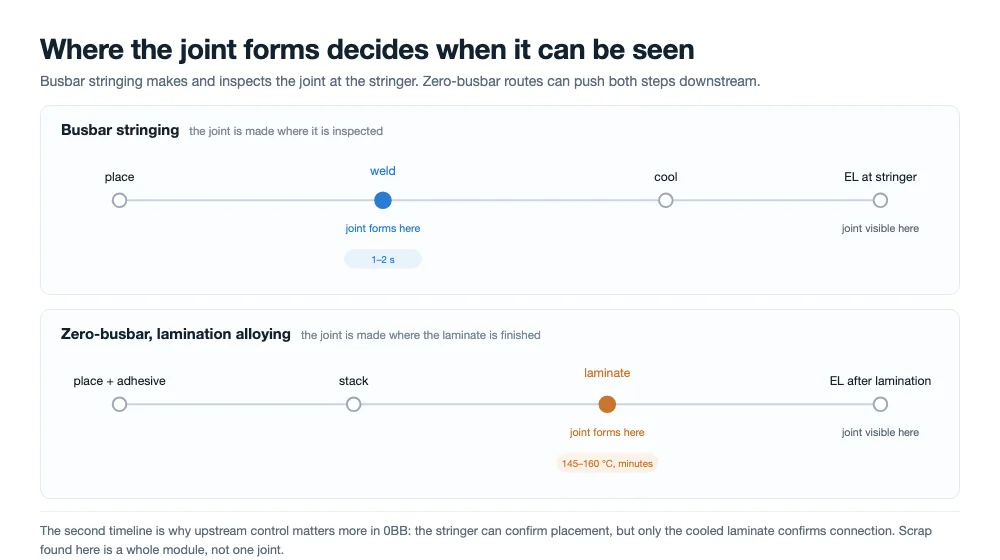
Sel busbar membuat sambungan di mesin pengikat wayar dan memeriksanya di mesin pengikat wayar. Saling sambungan sifar-busbar memecahkan kedua-dua bahagian ayat itu. Bergantung pada laluan, sambungan elektrik sama ada dibuat di mesin pengikat wayar dengan ikatan mekanikal ditambah oleh pelekat, atau pelekat memegang wayar di tempatnya dan pengaloian sebenar berlaku di bawah laminator. Dalam laluan ketiga, satu filem membawa pelekat, sel dan wayar ke dalam laminator bersama-sama, dan tiada apa-apa yang dipateri sama sekali.
Bagi reben, akibatnya adalah khusus dan bukan falsafah. Solidus salutan tidak lagi menjadi perincian metalurgi dan menjadi parameter proses: dalam laluan pengaloian laminasi, ia perlu melebur di dalam tetingkap laminasi, yang bagi EVA berada sekitar 145 hingga 150 °C dan bagi POE sedikit lebih tinggi. Salutan timah-plumbum atau SAC tidak pernah mencapainya, dan salutan suhu rendah yang mencapainya perlu dipadankan dengan enkapsulan, pelekat dan siling suhu sel itu sendiri serentak.
Apabila menjalankan susunan sifar-busbar dengan EVA, kami mengekalkan kebuk dalam tetingkap 145 hingga 150 °C itu supaya salutan mengalir semula dan mengalo dengan boleh dipercayai merentasi setiap sentuhan wayar tanpa melepuhkan enkapsulan atau menyalahjajarkan grid.
Kawasan sambungan juga mengecil. Tanpa busbar, tiada pad lebar untuk memaafkan ralat penempatan; sentuhan adalah di mana wayar halus melintasi jari, dan pecahan kawasan itu yang benar-benar membasahi adalah yang membawa arus. Wayar yang lebih halus juga bermakna spesifikasi kelurusan dan kekakuan menjadi lebih ketat, kerana wayar yang merayau tidak lagi tersembunyi oleh busbar 1 mm.
Perubahan paling mahal bukan pada reben sama sekali. Ia adalah di mana kecacatan menjadi kelihatan. Sambungan yang terbentuk di bawah laminator hanya boleh diperiksa selepas laminasi, apabila modul sudah dipasang dan nilai sekerap kegagalan adalah keseluruhan laminat. Mesin pengikat wayar tidak lagi menjadi penapis kualiti, dan kawalan yang dahulunya menangkap masalah pada sambungan perlu berpindah ke huluan — ketebalan salutan, ketepatan penempatan wayar, berat pelekat — di mana ia lebih murah bagi setiap kecacatan tetapi lebih sukar dilihat.
Apa yang dikekalkan oleh mesin pengikat wayar, dalam setiap laluan, adalah penempatan. Wayar perlu tiba di jari dengan jarak yang betul dan ketegangan yang betul, dan pelekat perlu memegangnya di situ sepanjang pengendalian ke dalam laminator. Itu adalah kemahiran yang berbeza daripada pematerian: tiada tetingkap aliran semula untuk ditala, tiada pembasahan untuk diperhatikan, dan tiada ujian tarik yang boleh dijalankan pada satu sambungan. Kawalannya adalah penglihatan, ketegangan dan berat pelekat, dan pengesahannya adalah imej EL yang diambil selepas laminat menyejuk.
Inilah sebabnya peralihan sifar-busbar mengubah apa yang diminta untuk dibuktikan oleh pembekal reben. Di bawah pengikatan wayar busbar, tugas reben boleh disahkan sambungan demi sambungan. Di bawah pengaloian laminasi, reben, pelekat dan enkapsulan membentuk satu sistem yang kelakuannya hanya kelihatan pada akhirnya, dan spesifikasi perlu ditulis sebagai keperluan keserasian dan bukan satu set nilai bebas.
Enam kecacatan dan apa yang diberitahu oleh setiap satu
| Simptom | Punca biasa | Perkara pertama untuk diperiksa |
|---|---|---|
| Sambungan sejuk, kekuatan tarik rendah | Puncak terlalu rendah, fluks luput atau kurang digunakan, oksida salutan | Profil berbanding solidus salutan; tarikh kelompok fluks |
| Sambungan menguning, terlebih pateri | Puncak terlalu tinggi atau masa kediaman terlalu lama | Penuaan pemancar; perubahan resipi terkini |
| Rekahan mikro selepas pengikatan wayar | Reben terlalu keras, tekanan pin tinggi, pemanasan tidak sekata | Kekuatan hasil kelompok reben semasa; daya pin |
| Reben terkeluar dari pad, tepi putih | Lengkungan, ralat penempatan | Had lengkungan berbanding sijil masuk |
| Bebola pateri | Salutan terlalu tebal, puncak terlalu tinggi | Ketebalan salutan setiap sisi |
| Lengkungan tali | Ketidakpadanan terma, reben kaku, penyejukan pantas | Kelembutan reben, kadar penyejukan, ketebalan sel |
Jadual itu hanya berguna jika dibaca sebagai urutan penyingkiran dan bukan diagnosis. Dua punca berbeza boleh menghasilkan simptom yang sama, dan bukti pembeza biasanya murah: tolok lengkungan, ujian tarik pada kelompok yang diketahui baik, keratan rentas. Apa yang menjadikan penyahpepijatan lambat bukanlah diagnosis itu sendiri tetapi mengubah dua tuas serentak, kerana proses itu kemudiannya tiada cara untuk mengaitkan penambahbaikan.
Apa yang perlu dimasukkan dalam spesifikasi reben dan proses
Enam nilai merangkumi sebahagian besar apa yang dibahaskan oleh artikel ini. Ia berbaloi ditulis secara eksplisit kerana setiap satu memetakan kepada mod kegagalan yang jika tidak akan ditemui oleh barisan pada pukul 3 pagi.
| Spesifikasi | Mengapa ia dalam senarai |
|---|---|
| Kekuatan hasil sebagai julat (Rp0.2) | Menetapkan berapa banyak terikan ketidakpadanan yang diserap oleh reben dan bukan oleh sel |
| Ketebalan salutan setiap sisi, dengan toleransi | Memacu pembentukan bebola pateri dan jumlah aloi yang tersedia untuk membasahi |
| Aloi salutan dan solidusnya | Menetapkan terikan permulaan sambungan, dan tetingkap laminasi yang boleh digunakannya |
| Had lengkungan dan kelurusan | Mencegah kecacatan tepi putih dan reben terkeluar dari pad yang meningkat dengan kelajuan barisan |
| Tetingkap pengaktifan fluks berbanding profil | Memastikan fluks aktif sebelum salutan mencapai likuidusnya |
| Puncak dan keseragaman tepi ke tengah | Mengekalkan jalur paling sejuk membasahi tanpa terlalu memanaskan bahagian tengah |
Jika anda perlu mengutamakan, julat kekuatan hasil dan solidus salutan adalah dua yang mengubah mod kegagalan dan bukan kadar kegagalan. Riben yang sedikit terlalu tebal akan menghasilkan bola pateri dan akan diperbetulkan oleh toleransi. Riben yang sedikit terlalu keras menghasilkan sel retak pada wafer nipis dan peristiwa sekerap yang tiba beberapa minggu selepas kelompok itu diterima. Asimetri itu wajar diingati apabila keputusan pembelian bergantung pada harga per tan.
Pengesahan harus dilakukan semasa ketibaan, bukan di barisan. Kekuatan tarikan, ketebalan salutan, kelengkungan dan keratan rentas mengambil masa beberapa minit bagi setiap penghantaran; rentetan yang retak merugikan sel, tenaga kerja dan jadual mana-mana barisan modul yang berada di hilirnya. Ujian masuk itu cukup murah sehingga satu-satunya persoalan sebenar ialah sama ada sesiapa dijadualkan untuk menjalankannya.
Soalan lazim
Pada suhu berapakah sel solar dipateri?
Dengan salutan berasaskan timah konvensional, puncak pada sambungan biasanya 230 hingga 250 °C, dicapai dalam satu hingga dua saat selepas pemanasan awal sekitar 120 °C. Sel heterojunction mengehadkan langkah pada atau di bawah 200 °C, sebab itulah ia menggunakan aloi suhu rendah atau pelekat konduktif. Dalam laluan sifar busbar di mana sambungan terbentuk di bawah pelaminator, pengaloian berlaku dalam tetingkap laminasi sekitar 145 hingga 160 °C.
Mengapakah riben mengalah semasa penyejukan?
Kerana terikan ketakpadanan adalah dua hingga empat kali ganda apa yang boleh diserap oleh kuprum secara elastik. Daripada solidus timah-plumbum 183 °C, terikan pada suhu bilik adalah kira-kira 0.23 peratus; had elastik kuprum teranil adalah kira-kira 0.07 peratus. Lebihan itu perlu menjadi ubah bentuk plastik, dan itulah tingkah laku yang dimaksudkan — riben mengalah supaya silikon tidak.
Adakah lapisan intermetalik yang lebih tebal menghasilkan sambungan yang lebih kuat?
Tidak. Lapisan berterusan kira-kira 1 hingga 3 mikrometer memberikan gabungan terbaik antara kekuatan ikatan dan keliatan. Lebih nipis daripada itu, ikatan tidak lengkap. Lebih tebal daripada kira-kira 5 mikrometer, antara muka menjadi rapuh dan retak yang bermula di situ merebak sepanjangnya dan bukannya berhenti. Tempoh pada suhu menumbuhkan lapisan lebih cepat daripada ia memperbaiki ikatan.
Bolehkah sel tanpa busbar dipateri pada mesin stringer?
Boleh, dalam laluan di mana wayar dikimpal pada stringer dan pelekat memberikan ikatan mekanikal. Dalam laluan di mana pelekat memegang wayar dan aloi melebur semasa laminasi, tiada aliran semula pateri pada stringer sama sekali. Perbezaan ini penting untuk pemilihan peralatan, kerana kedua-dua laluan meletakkan kawalan proses pada mesin yang berbeza.
Mengapakah kecacatan sifar busbar hanya muncul selepas laminasi?
Kerana dalam laluan pengaloian-laminasi, sambungan itu tidak wujud sehingga laminat mencapai suhu. Stringer hanya meletakkan dan memegang; sambungan elektrik terbentuk kemudian. Sebarang pemeriksaan sebelum laminasi boleh mengesahkan penempatan tetapi bukan sambungan, sebab itulah kawalan huluan terhadap salutan, pelekat dan penempatan lebih penting berbanding pada barisan konvensional.
Adakah sisa fluks melemahkan sambungan?
Tidak secara langsung. Kekuatan sambungan ditentukan oleh pembasahan dan lapisan intermetalik; sisa yang berada di permukaan tidak mengubah mana-mana daripadanya. Sisa penting untuk kebolehpercayaan jangka panjang dan untuk penampilan modul, yang merupakan perbualan berbeza daripada sama ada sambungan itu terbentuk.
Bagaimana saya membezakan sambungan sejuk daripada riben yang terangkat?
Lihat permukaan patah. Sambungan sejuk terpisah pada antara muka aloi-ke-grid dan meninggalkan grid sebahagian besarnya utuh, selalunya dengan filem oksida licin dan berkilat yang kelihatan. Riben yang terangkat atau tersalah letak meninggalkan koyakan pada grid atau menarik logam grid bersamanya. Kedua-duanya kelihatan serupa pada imej EL dan merupakan masalah yang berbeza di barisan.
Adakah suhu puncak yang lebih rendah sentiasa memanjangkan hayat sel?
Tidak. Menurunkan puncak mengurangkan terikan dan lengkungan, tetapi jika ia turun cukup jauh sehingga menghalang salutan daripada membasahi dengan betul, sambungan itu gagal secara mekanikal jauh sebelum sel itu akan gagal. Optimum ialah puncak tertinggi yang masih mengekalkan terikan dan kecerunan tepi-ke-tengah dalam had, bukan puncak terendah yang boleh dikekalkan oleh mesin.
Fikiran akhir
Sambungan riben ditentukan dalam satu atau dua saat, oleh empat pemboleh ubah yang dikawal mesin dan enam yang diwarisinya. Metalurgi menetapkan lantai, terikan menetapkan siling, dan kedua-dua dinding itu semakin menghampiri antara satu sama lain apabila sel menjadi lebih nipis, seni bina menjadi lebih sejuk, dan sifar busbar menolak sambungan ke bawah pelaminator. Berita baiknya ialah tuasnya biasa: profil yang dipadankan dengan fluks, riben dengan julat kekuatan hasil yang betul, dan pemeriksaan masuk yang menangkap kelompok buruk sebelum ia menjadi rentetan yang retak.
Bacaan berkaitan:
- Mesin tabber dan stringer: cara ia berfungsi dan cara memilih
- Mekanisme rentetan sel solar: panduan mengikut zon
- Bahan riben PV: teras kuprum, kekerasan dan salutan
- Struktur dan jenis reben PV: rata, bulat dan berbentuk
- Teknologi sel 0BB: apa yang berubah apabila busbar dibuang
- Mengapakah fluks penting untuk pematerian fotovoltaik
- Pengikatan modul solar: menyelesaikan masalah sambungan pateri sejuk
- Kaedah ujian riben PV: apa yang perlu disahkan sebelum pengeluaran
Sumber: data profil terma daripada Joseph et al., EPJ Photovoltaics 16, 9 (2025), model pengimpalan riben inframerah yang disahkan pada stringer industri; angka terikan dikira daripada pekali pengembangan terma yang diterbitkan untuk kuprum dan silikon; pemerhatian lengkungan pada suhu pengikatan konvensional untuk sel back-contact seperti dilaporkan oleh TaiyangNews.
Kami membekalkan mesin pelaminator panel solar satu dan dua ruang mesin pelaminator panel solar dengan platen dipanaskan minyak atau elektrik untuk menyokong kedua-dua modul berikat standard dan jadual pengaloian-laminasi sifar busbar. Jika anda sedang memperhalusi kitaran terma anda atau melayakkan resipi enkapsulan baharu, kongsi susunan modul, lukisan susun atur, atau bahan sampel anda dengan pasukan kejuruteraan kami untuk penilaian peralatan.