Cara Panel Suria Dibuat: Setiap Langkah dan Setiap Pemeriksaan
Jadual Kandungan
Jawapan pantas: Panel solar dipasang dalam enam fasa: bahan masuk, penyediaan sel dan penguntuman, susun lapis, laminasi dan pembingkaian, pemasangan elektrik, kemudian ujian dan pembungkusan. Setiap fasa mempunyai pemeriksaan tersendiri, dan pemeriksaan-pemeriksaan itu tidak boleh saling menggantikan. Kamera rupa menemui kecacatan kedudukan dan kosmetik, elektroluminesens menemui keretakan dan kawasan tidak aktif, dan ujian kilat melaporkan jumlah kuasa tanpa menyatakan dari mana sebarang kehilangan berlaku.
Sebuah modul kelihatan seperti satu produk, tetapi ia dipasang daripada lebih sedozen bahan dalam satu urutan langkah yang masing-masing meninggalkan ciri tersendiri. Bahagian yang menarik bukanlah senarai langkah. Ia adalah bahawa setiap langkah menambah sesuatu dan boleh merosakkan sesuatu, sebab itulah pemeriksaan diagihkan sepanjang barisan dan bukan dikumpulkan pada penghujungnya.
Beberapa kecacatan itu tidak kelihatan setelah laminat siap. Keretakan di dalam sel, gelembung di atas sambungan pateri dan zarah terperangkap di bawah filem semuanya kelihatan sama dari luar: tiada apa-apa. Selepas laminasi, satu-satunya cara untuk menemuinya ialah mengimej modul atau mengukurnya, dan pada masa itu nilai sudah pun ditambah di sekelilingnya.
Halaman ini mengikuti proses daripada sel masuk hingga modul dibungkus, dengan tumpuan pada apa yang diperiksa pada setiap langkah dan pada had pemeriksaan tersebut. Dua konvensyen terpakai sepanjang halaman: susun atur yang digunakan dalam ilustrasi ialah contoh, bukan spesifikasi, dan peralatan pemeriksaan pada barisan sebenar dipilih berdasarkan piawaian produk dan keperluan pelanggan.
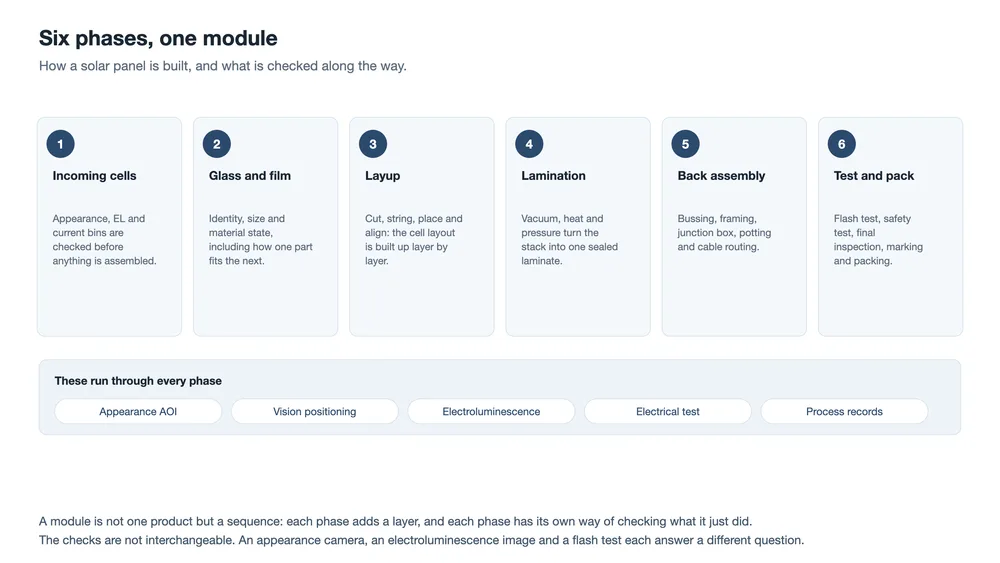
Enam fasa pemasangan modul
Barisan boleh dibahagikan dalam beberapa cara. Pembahagian di bawah mengikut titik di mana modul menjadi tidak boleh berpatah balik, kerana sempadan itu menentukan pemeriksaan mana yang masih mungkin dilakukan selepasnya.
| Fasa | Apa yang berlaku | Pemeriksaan yang berkaitan dengannya |
|---|---|---|
| 1. Bahan masuk | Sel, kaca, filem, riben dan bingkai tiba dan dikenal pasti | Identiti, rupa, keadaan bahan, data elektrik, kesesuaian dengan bahagian seterusnya |
| 2. Penyediaan sel | Sel digred dan diisih, kemudian dipotong kepada separuh | Elektroluminesens dan pengelasan arus, kemudian keadaan tepi selepas pemotongan |
| 3. Penguntuman dan susun lapis | Riben dipateri pada sel dan susun atur dibina di atas kaca | Kedudukan penglihatan, pemeriksaan untai, pemeriksaan rupa selepas susun lapis |
| 4. Laminasi | Vakum, haba dan tekanan menjadikan susunan itu satu laminat termeterai | Pemeriksaan pra-laminasi, kemudian semakan pasca-laminasi pada koordinat yang sama |
| 5. Pembingkaian dan elektrik | Potong tepi, bingkai, kotak simpang, plumbum, poting dan kabel | Laluan gam, kesinambungan manik, pemeriksaan pengedapan dan pengerasan |
| 6. Ujian dan bungkus | Modul diukur, diuji keselamatan, diperiksa dan dibungkus | Ujian kilat, ujian penebatan dan ketahanan, pemeriksaan akhir berbilang muka |
Dua perkara merentasi kesemua enam fasa. Yang pertama ialah pengenalpastian: setiap unit membawa identiti dari stesen pertama, dan nilai identiti itu sepenuhnya terletak pada apa yang dilampirkan padanya. Yang kedua ialah kedudukan: hampir setiap langkah pemasangan dilakukan relatif kepada ciri yang diukur sejurus sebelumnya, jadi ketepatan peletakan dihadkan oleh ketepatan pengukuran.
Apa yang membentuk modul
Sebelum langkah-langkah itu, adalah wajar untuk menjadi konkrit tentang objek yang dibina. Modul kaca-kaca ialah susunan lima lapisan, dan hanya satu daripadanya melakukan kerja menjana elektrik.
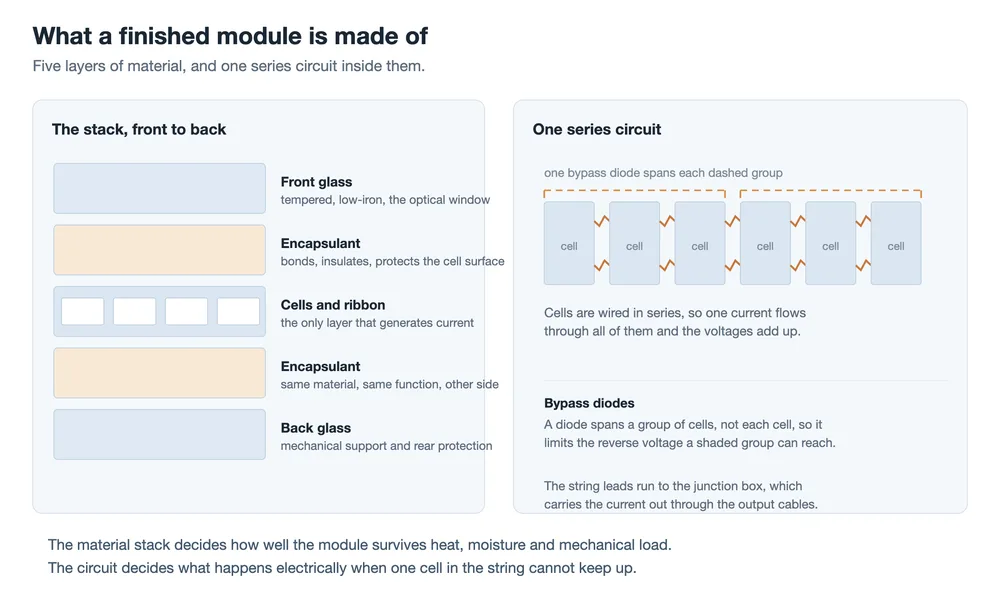
Kaca ialah tetingkap optik dan struktur mekanikal. Enkapsulan mengikat lapisan-lapisan, menebat litar dan melindungi permukaan sel. Sel menjana. Kaca kedua menutup susunan dan melindungi bahagian belakang. Tiada satu pun daripadanya boleh dinilai secara berasingan: enkapsulan hanya melindungi apa yang dapat dicapainya, yang merupakan fungsi bagaimana ia mengalir semasa laminasi, dan kaca hanya melindungi sel jika ikatan padanya bertahan melalui beberapa dekad kitaran terma.
Di dalam susunan itu terletak satu litar siri. Sel didawai secara siri, jadi satu arus mengalir melalui kesemuanya dan voltan bertambah. Susunan itu cekap dan mencipta satu kelemahan khusus: jika satu sel tidak dapat menanggung bahagiannya, seluruh untai memaksa arus melaluinya secara songsang. Diod pintas mengehadkan sejauh mana voltan songsang itu boleh naik, dan ia merangkumi kumpulan sel dan bukan sel individu, yang merupakan keputusan reka bentuk dengan akibat yang jelas terhadap tingkah laku modul yang berlorek.
Fasa satu: bahan masuk, dan apakah sebenarnya sel itu
Sebuah modul hanya sebaik bahan yang masuk ke barisan, dan pemeriksaan masuk ialah tempat spesifikasi bertemu penghantaran. Apa yang diperiksa terbahagi kepada beberapa kumpulan: identiti bahan berbanding apa yang dipesan, rupanya, keadaan ia tiba, data elektrik yang disertakan, dan sama ada ia sesuai dengan bahagian yang akan disentuhnya.
Sel ialah kes di mana ini paling penting. Sekotak sel membawa kecekapan nominal, tetapi sel di dalamnya berbeza sedikit dari segi arus dan dari segi apa yang ditunjukkan oleh imej elektroluminesens. Dua fakta wajar dinyatakan dengan jelas. Pertama, warna tidak sama dengan kecekapan: warna sel datang daripada ketebalan salutan anti-pantulan, dan sel yang lebih gelap tidak semestinya lebih baik. Kedua, sel digred berdasarkan arus yang diukur dan rupa elektroluminesensnya, kerana sel dengan keretakan tersembunyi atau kawasan tidak aktif akan berkelakuan berbeza dalam modul siap.
Penggredan itu menjadi peraturan pemadanan untuk seluruh barisan. Sel dengan arus yang serupa masuk ke untai yang sama, kerana untai yang membawa satu arus dihadkan oleh sel terlemahnya. Pengisihan oleh itu bukan aktiviti gudang; ia ialah langkah pertama kawalan kualiti, dan kredibiliti segala yang berikutnya bergantung padanya.
Fasa dua dan tiga: pemotongan, penguntuman, pelapisan
Banyak modul kini menggunakan sel potong separuh atau potong berbilang. Sel itu digores dengan laser di sepanjang garisan, dipisahkan, dan setiap keping diputar sebelum diuntum. Keuntungannya datang daripada pengurangan separuh arus dalam setiap separuh dan pemendekan laluan yang perlu dilalui arus, tetapi operasi itu juga mencipta permukaan baharu: tepi potongan sel, yang tidak membawa pempasifan permukaan asal.
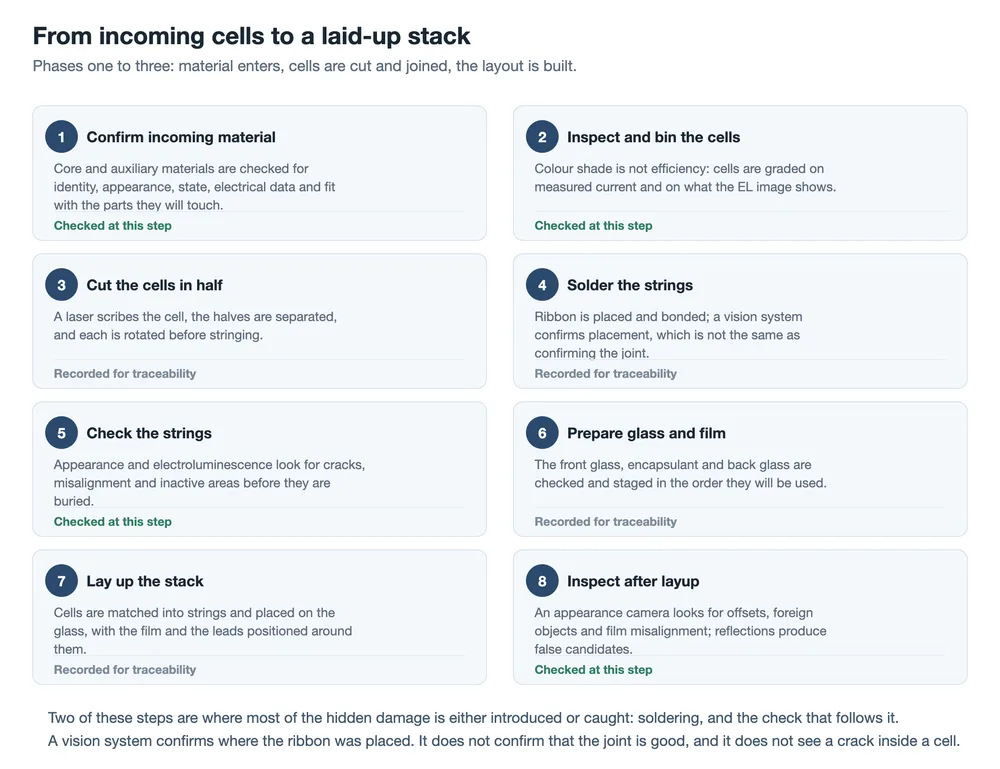
Penguntuman ialah langkah yang paling banyak diberi perhatian, dan langkah yang paling mudah dikelirukan antara kelayakan dengan pemeriksaan. Sistem penglihatan mengesahkan di mana riben diletakkan. Ia tidak mengesahkan bahawa sambungan di bawahnya baik, kerana sambungan itu terbentuk oleh haba dan tekanan pada saat ikatan dan kamera melihat hasilnya dari atas. Pemeriksaan peletakan dan pemeriksaan kimpalan adalah dua perkara berbeza, sebab itulah rentetan biasanya diperiksa semula selepas pematerian dan bukannya diandaikan betul.
Pelapisan kemudian membina susunan: rentetan diletakkan pada kaca hadapan bersama enkapsulan dan riben saling sambung di sekelilingnya, dan lapisan belakang ditambah. Pemeriksaan yang menyusul selepas pelapisan ialah pemeriksaan rupa, dan wajar mengetahui apakah sebenarnya kelebihannya. Ia menemui pesongan, bahagian yang hilang atau salah letak, ketidakjajaran filem, objek asing dan kesan kotoran. Ia kurang baik dalam membezakan artifak optik yang tidak berbahaya daripada kecacatan, kerana kaca bergilap dan filem berkilat memantulkan cahaya dengan cara yang menyerupai kecacatan. Calon palsu adalah sebahagian normal daripada output, dan peraturan yang menjananya ialah bahagian sistem yang ditala.
Fasa empat: laminasi, titik tanpa pemulangan
Sebelum laminasi, susunan diperiksa sekali lagi: objek asing, kedudukan filem, laluan plumbum dan jidar di tepi. Ia ialah saat terakhir di mana kesilapan boleh dibetulkan dengan tangan.
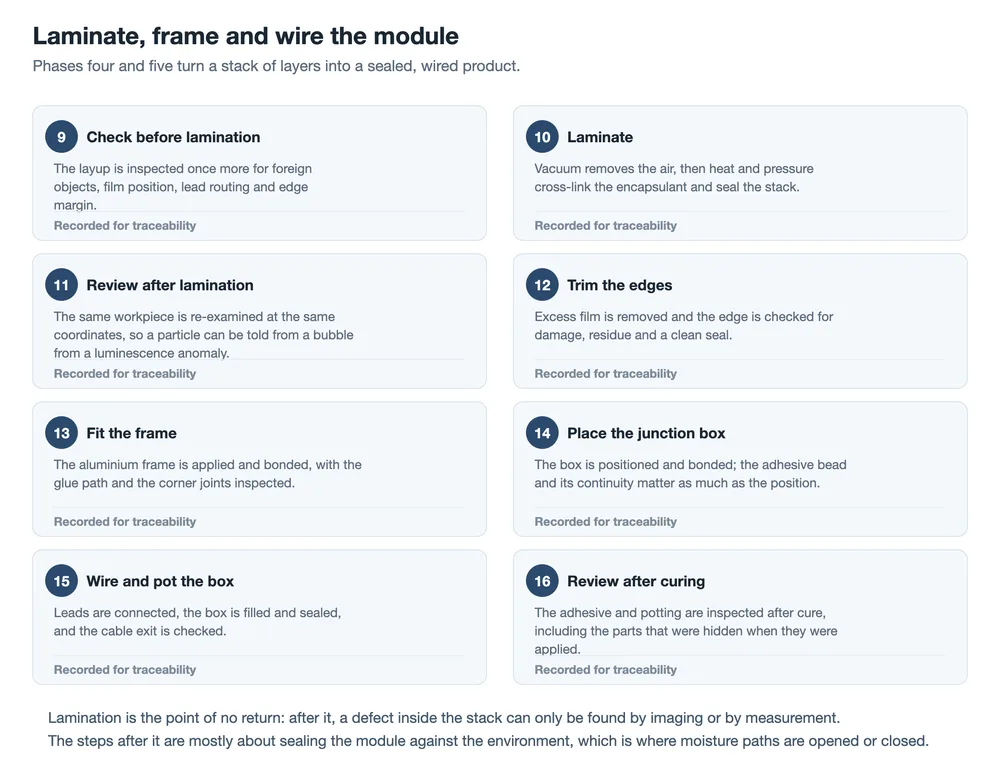
Laminasi ialah proses tekanan, suhu dan vakum. Vakum mengeluarkan udara dari antara lapisan, dan haba serta tekanan membuat enkapsulan mengalir ke dalam celah dan kemudian bersilang paut menjadi pepejal. Tetingkap prosesnya sempit secara tidak simetri: aliran terlalu sedikit meninggalkan gelembung, dan aliran terlalu banyak menolak enkapsulan keluar di tepi dan menggerakkan sel. Parameter yang mengawalnya ialah yang direkodkan untuk kebolehkesanan, kerana ia juga parameter yang menjelaskan kecacatan yang ditemui berminggu-minggu kemudian.
Semakan selepas laminasi menggunakan bahan kerja yang sama dan koordinat yang sama seperti pemeriksaan sebelumnya, dan itulah satu-satunya sebab data itu berguna. Dengan dua imej tempat yang sama, kecacatan boleh dikelaskan. Ciri yang hadir sebelum laminasi dan tidak berubah selepasnya ialah bahan terperangkap. Ciri yang muncul hanya selepasnya biasanya gelembung. Anomali yang dilihat oleh elektroluminesens ialah petunjuk tentang aliran arus, bukan keputusan tentang kualiti.
Fasa lima: pembingkaian dan bahagian belakang elektrik
Pemangkasan membuang enkapsulan berlebihan dan mendedahkan tepi yang bersih, yang kemudian diperiksa untuk kerosakan, sisa dan pengedapan berterusan. Bingkai dipasang dan diikat, dan di sini sasaran pemeriksaan ialah laluan gam: manik yang terputus, atau sambungan di sudut yang dipenuhi udara, ialah laluan untuk kelembapan dan titik lemah mekanikal.
Kotak simpang ialah tempat fungsi elektrik dan perlindungan bertemu. Ia diletakkan dan diikat, plumbum disambungkan kepadanya, kotak diisi dengan bahan pengepaman dan dikedapkan, dan saluran keluar kabel diperiksa. Manik pelekat dan kesinambungannya sama pentingnya dengan kedudukan: kotak yang berada di tempat betul tetapi terikat dengan buruk akan lulus pemeriksaan kedudukan dan gagal di lapangan. Logik yang sama terpakai pada pengepaman, yang sebahagiannya tersembunyi sebaik sahaja dituang, sebab itulah semakan berlaku selepas pengawetan dan bukannya semasa penggunaan.
Fasa enam: modul menjadi produk
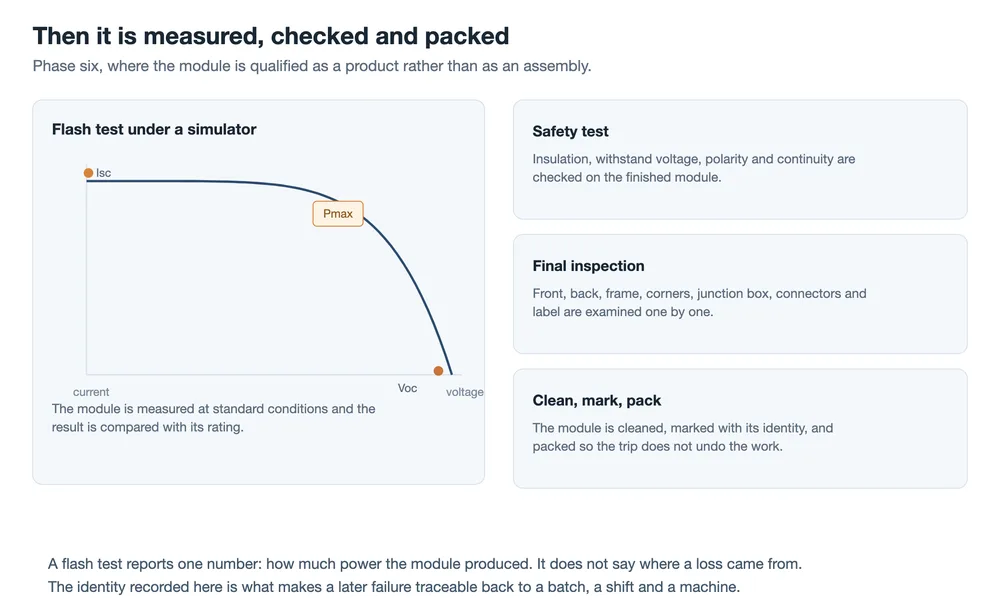
Ujian kilat mengukur modul di bawah simulator suria dan melaporkan lengkung arus-voltan: arus litar pintas, voltan litar terbuka dan titik kuasa maksimum di antaranya. Modul diukur di bawah keadaan piawai dan dibandingkan dengan kadarnya, dan toleransi itu ialah sebahagian daripada spesifikasi dan bukannya sifat pengukuran. Apa yang dihasilkan oleh ujian itu ialah satu nombor, dan wajar dinyatakan dengan jelas apa yang tidak terkandung dalam nombor itu. Ia tidak menyatakan dari mana kerugian datang. Modul pada hujung bawah jalur toleransinya kelihatan sama seperti modul yang dipasang dengan sempurna daripada sel yang sedikit lebih lemah.
Ujian keselamatan merangkumi set soalan yang berbeza: rintangan penebat antara litar dan bingkai, voltan tahan, kekutuban, kesinambungan dan tingkah laku fungsi kotak simpang serta diodnya. Ini adalah lulus atau gagal, dengan ambang ditetapkan oleh piawaian produk yang berkenaan. Ia juga ujian yang menangkap kesilapan pemasangan dan bukannya kelemahan bahan.
Pemeriksaan akhir meneliti modul siap dari lebih daripada satu sisi. Ia merangkumi bahagian hadapan untuk sel dan laminat, bahagian belakang untuk filem dan plumbum, bingkai dan sudutnya, kotak simpang dan penyambung, serta label. Pemeriksaan label termasuk sama ada identiti yang tercetak padanya sepadan dengan rekod. Pembersihan, penandaan dan pembungkusan datang terakhir, dan ia ialah sebahagian daripada proses dan bukannya fikiran kemudian: pengangkutan ialah salah satu peringkat di mana modul siap paling berkemungkinan rosak.
Ke mana data pemeriksaan pergi
Pemeriksaan automatik sering digambarkan seolah-olah ia kamera yang berkata ya atau tidak. Dalam praktiknya ia ialah satu rantaian, dan setiap pautan boleh gagal secara berasingan.
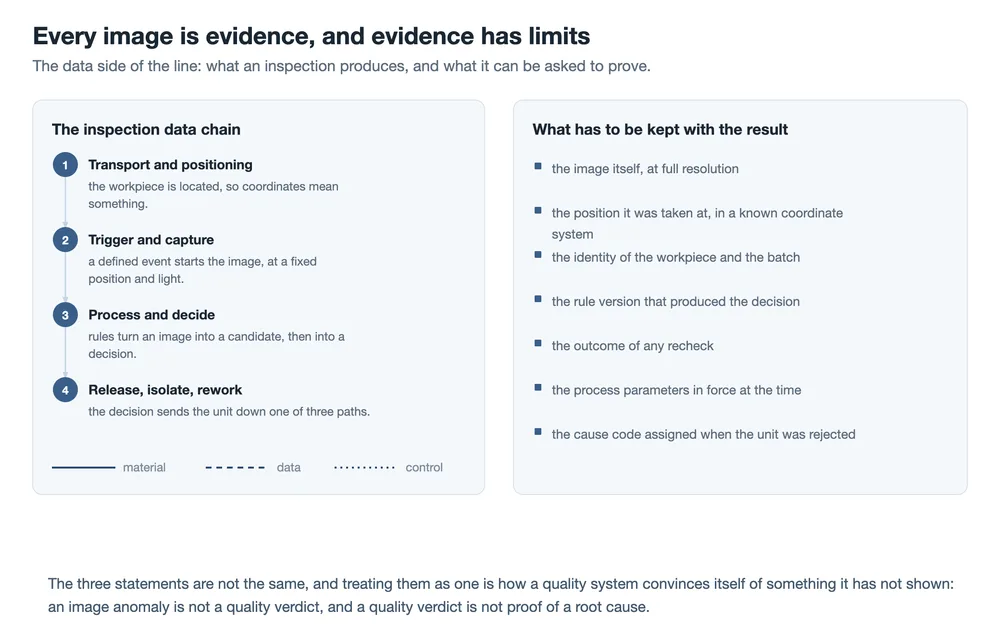
Rantaian bermula dengan kedudukan, kerana koordinat tidak bermakna melainkan bahan kerja terletak. Ia diteruskan dengan pencetus yang ditentukan dan pencahayaan terkawal, kemudian dengan pemprosesan imej dan peraturan yang menukar apa yang dilihat oleh kamera kepada calon, dan akhirnya dengan keputusan yang melepaskan, mengasingkan atau memulangkan unit. Kamera yang sempurna tetapi dicetuskan beberapa milisaat lebih awal menghasilkan aliran kecacatan palsu, dan peraturan yang ditetapkan untuk menangkap segala-galanya menghasilkan aliran penolakan palsu.
Rekod-rekod inilah yang menjadikan rantaian itu boleh dipertanggungjawabkan kemudian. Imej tanpa kedudukan tidak boleh dibandingkan dengan apa-apa. Kedudukan tanpa identiti bahan kerja tidak boleh dikaitkan dengan kelompok. Keputusan tanpa versi peraturan yang menghasilkannya tidak boleh dijelaskan enam bulan kemudian apabila kecacatan yang sama muncul di lapangan. Tiada satu pun daripada ini yang eksotik; ia adalah perbezaan antara mengumpul imej dan menjalankan sistem kualiti.
Satu amaran wajar dinyatakan dalam bahasa sistem itu sendiri. Anomali imej bukanlah keputusan kualiti, dan keputusan kualiti bukanlah bukti punca akar. Kawasan gelap dalam imej elektroluminesens memberitahu anda bahawa arus tidak mengalir seperti yang dijangka di kawasan itu. Ia tidak memberitahu anda sama ada puncanya ialah retak, permukaan tercemar atau riben yang tidak terikat, dan menganggap pernyataan pertama sebagai pernyataan ketiga adalah cara rekod kualiti menjadi mengelirukan.
Semakan-semakan tidak boleh saling ditukar ganti
| Semakan | Melihat | Terlepas |
|---|---|---|
| AOI rupa | Penempatan, ofset, bahagian hilang, ketidakjajaran filem, objek asing | Apa-apa di bawah filem, dan ia menghasilkan calon yang bukan kecacatan |
| Kedudukan penglihatan | Sama ada bahagian berada di tempatnya sebelum operasi | Sama ada operasi itu sendiri berjaya |
| Elektroluminesens | Retak, kawasan tidak aktif, beberapa kecacatan sentuhan dan penyambungan | Ia tidak mengukur keluaran, dan kawasan gelap ialah petunjuk, bukan diagnosis |
| Ujian kilat | Jumlah keluaran di bawah keadaan piawai | Dari mana kehilangan itu datang, dan kehilangan kecil dalam toleransi |
| Ujian keselamatan | Penebatan, tahan voltan, kekutuban, kesinambungan, fungsi diod | Tiada apa-apa tentang prestasi, dan tiada apa-apa tentang kecacatan pendam |
Kesimpulan praktikalnya ialah sesuatu barisan tidak boleh diterangkan oleh satu pemeriksaan. Soalan yang perlu ditanya kepada mana-mana stesen bukanlah sama ada ia mempunyai kamera tetapi apa yang kamera itu mampu putuskan, dan ke mana kes-kes sempadan pergi selepas itu.
Di mana kecacatan diperkenalkan, dan peluang pertama untuk menangkapnya
| Kecacatan | Diperkenalkan pada | Peluang realistik pertama untuk menangkapnya |
|---|---|---|
| Retak mikro dalam sel | Bahan masuk, pengendalian, pemotongan, atau tegasan pematerian | Elektroluminesens, sebelum sel ditimbus dalam susunan |
| Sambungan pateri lemah | Penyambungan | Pemeriksaan rentetan, atau kemudian sebagai haba di bawah beban dan sebagai titik panas dalam perkhidmatan |
| Gelembung atau lompang | Lapisan atau laminasi | Semakan rupa selepas laminasi pada koordinat yang sama |
| Sel atau rentetan tersalah letak | Layup | Pemeriksaan rupa selepas lapisan, sebelum laminasi menjadikannya kekal |
| Manik pelekat tidak lengkap | Pembingkaian atau ikatan kotak simpang | Pemeriksaan manik itu sendiri, sebelum bahagian ditutup di atasnya |
Baca lajur tengah sebagai senarai stesen, dan lajur kanan sebagai senarai tarikh akhir. Setiap kecacatan mempunyai titik selepas mana ia tidak lagi boleh diperbetulkan dengan murah, dan kebanyakan titik itu terletak sebelum laminasi.
Apa maksudnya ini bagi sesuatu barisan
Dua kesimpulan menyusul daripada urutan itu. Yang pertama ialah kos kecacatan meningkat dengan mendadak pada laminasi, jadi semakan yang paling penting ialah yang sejurus sebelum itu. Yang kedua ialah keluaran barisan dihadkan oleh pemeriksaan terlemahnya, bukan yang terbaiknya. Ujian kilat di hujung barisan akan menemui modul yang kekurangan kuasa. Ia tidak akan memberitahu sesiapa stesen mana yang perlu dilaraskan.
The urutan stesen dan susun atur barisan ialah tahap di mana itu diputuskan, kerana kedudukan sesuatu semakan dalam urutan menentukan apa yang masih boleh dipengaruhinya. Stesen rentetan dan bas ialah tempat risiko mekanikal tertumpu, dan , penguji EL, penguji IV, loji penghantar automatik penuh, dan penyongsang tenaga PV, loji solar, dll. ialah stesen terakhir di mana sel boleh dimuatkan secara mekanikal sebelum laminat ditutup.
Bagi bahagian elektrik, stesen pematerian kotak simpang dan barisan pemasangan kotak simpang menentukan bagaimana modul meninggalkan kilang, dan pilihan antara elektroluminesens dalam talian dan luar talian menentukan seberapa awal retak dapat dilihat. Mod kegagalan yang cuba dicegah oleh semakan ini ialah subjek halaman pendamping tentang titik panas, retak mikro dan PID.
Soalan Lazim
Berapa banyak langkah yang ada pada pemasangan modul?
Ia bergantung pada seberapa halus barisan itu dibahagikan, dan tiada kiraan piawai. Penerangan kasar mempunyai enam fasa; penerangan stesen demi stesen bagi barisan moden boleh menyenaraikan lebih daripada dua puluh operasi apabila pemotongan, pemeriksaan rentetan, pemangkasan tepi, pengawetan pelekat dan ujian individu dikira secara berasingan. Soalan yang berguna bukanlah bilangan langkah tetapi di mana langkah tak boleh balik terletak.
Mengapa sel dipotong separuh atau kepada pertiga?
Pemotongan mengurangkan arus yang dibawa oleh setiap kepingan, dan kehilangan rintangan bergantung pada kuasa dua arus, jadi menggandakan separuh arus mengurangkan kehilangan dalam sambungan kepada suku. Ia juga memendekkan jarak yang dilalui arus di dalam sel. Tolak ansurnya ialah pemotongan mencipta tepi baharu yang tidak dipasifkan dan menambah langkah pengendalian, sebab itulah tepi potong dan proses pemotongan telah menjadi topik tersendiri.
Adakah pemeriksaan rupa cukup untuk menjamin kualiti?
Tidak. Sistem rupa adalah kuat pada penempatan, kosmetik dan objek asing, dan buta terhadap apa-apa yang tersembunyi di bawah filem atau di dalam sel. Ia juga merupakan semakan yang menghasilkan paling banyak calon palsu, kerana pantulan dan tanda tidak berbahaya kelihatan seperti kecacatan. Ia paling baik dianggap sebagai satu lapisan daripada satu set semakan pelengkap.
Mengapa periksa tempat yang sama sebelum dan selepas laminasi?
Kerana perbandingan itulah yang membawa maklumat. Tanda yang hadir dalam kedua-dua imej ialah bahan yang sudah ada; ciri yang muncul hanya dalam imej kedua ialah sesuatu yang dicipta oleh proses laminasi. Tanpa imej pertama, imej kedua tidak dapat membezakan kedua-duanya, dan klasifikasi kecacatan menjadi perkara pendapat.
Apakah yang sebenarnya dibuktikan oleh ujian kilat?
Bahawa modul itu menghasilkan kuasa yang dinilai untuknya di bawah keadaan ujian. Ia adalah pengukuran produk siap dan asas bagi modul dijual, tetapi ia mengagregatkan setiap kehilangan dalam modul menjadi satu angka. Dua modul dengan hasil kilat yang sama boleh mempunyai kecacatan dalaman yang agak berbeza.
Berapa banyak daripada ini yang diautomasikan?
Penempatan, pemeriksaan rupa, laminasi dan pengujian sebahagian besarnya diautomasikan pada barisan moden, dan kandungan manual tertumpu pada pengendalian, pemuatan dan pemeriksaan visual yang memerlukan pertimbangan seseorang. Arah umum ialah lebih banyak pemeriksaan diautomasikan, dan lebih banyak peranan pengendali beralih kepada semakan calon dan pelupusan unit yang diasingkan oleh sistem.
Fikiran akhir
Pemasangan modul ialah urutan penambahan, yang setiap satunya juga boleh mengurangkan. Susunan bahan menentukan sejauh mana produk siap bertahan dalam persekitarannya, dan urutan proses menentukan berapa banyak lapisan tersebut dipasang dengan betul pada mulanya. Pemeriksaan di antaranya ialah yang memastikan kedua-duanya kekal bersambung: ia adalah satu-satunya bukti bahawa proses itu melakukan apa yang sepatutnya, dan ia hanya berguna sejauh rekod yang disimpan bersamanya.
Itulah hujah untuk menganggap pemeriksaan sebagai sebahagian daripada proses dan bukan sebagai penapis pada akhirnya. Modul yang gagal ujian kilat ialah produk siap yang mempunyai masalah. Sel yang gagal pemeriksaan elektroluminesens semasa pembahagian ialah sekeping bahan yang masih boleh diisih, dihalakan atau dipulangkan, dan perbezaan kos antara kedua-dua keadaan itu ialah sebahagian besar sebab pemeriksaan diagihkan seperti sekarang.
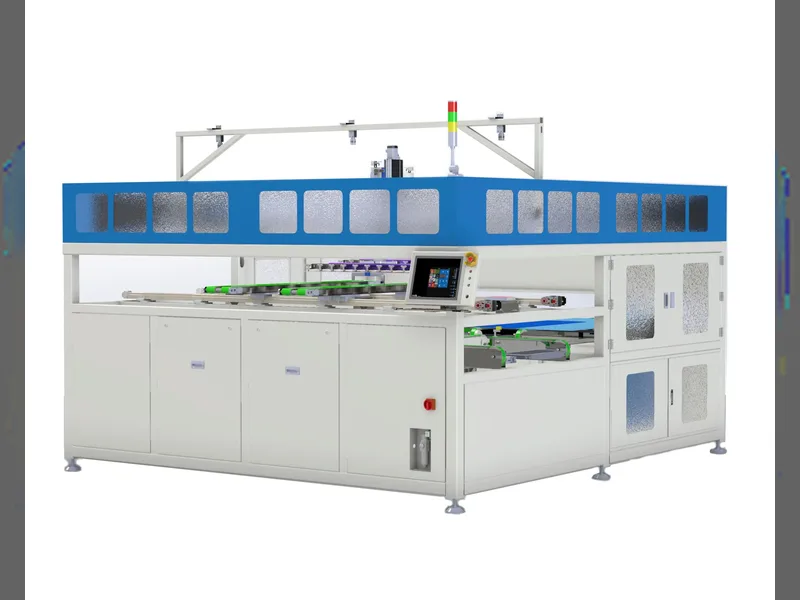
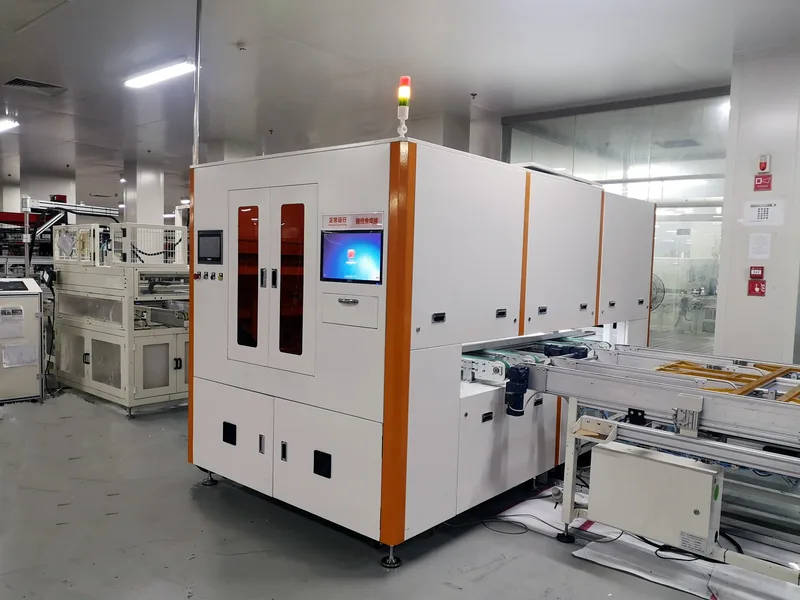
Stesen mesin pembuatan panel solar dan susun atur barisan
Titik panas, keretakan mikro dan PID: tiga kegagalan modul yang perlahan
Ujian EL untuk panel solar: dalam talian vs luar talian
Penguji EL HD mudah alih untuk pemeriksaan modul
Mesin tabber dan stringer: cara ia berfungsi dan cara memilih
Ujian kebolehpercayaan modul PV dan apa yang dipecahkan oleh setiap satu
Sel TOPCon empat potong: apa yang berubah apabila sel dipotong kepada empat
Barisan pemasangan kotak simpang panel solar automatik
Berkaitan: Jenis kabel DC PV: H1Z2Z2-K, IEC 62930 dan PV1-F. Plumbum DC dipasang selepas laminasi, tetapi jenisnya ditetapkan jauh lebih awal.
Nota data: halaman ini menerangkan urutan pemasangan modul sebagai proses dan bukan sebagai spesifikasi. Susun atur yang ditunjukkan dalam ilustrasi, iaitu modul kaca-kaca dengan sel potong separuh, ialah satu konfigurasi biasa dan bukan keperluan. Peralatan yang digunakan untuk setiap pemeriksaan, ambang pemeriksaan dan keadaan ujian semuanya mengikut standard produk yang berkenaan dan keperluan pelanggan, dan parameter laminasi adalah khusus kepada bahan. Nama ujian yang dirujuk dalam teks ialah ujian kilat di bawah simulator suria serta ujian penebatan dan ketahanan yang merupakan sebahagian daripada kelayakan modul.
Berkaitan: MC4 atau serasi MC4: apakah maksud nama penyambung ialah komponen yang dicantum secara manual selepas modul keluar dari barisan.