Delaminasi Laminasi Enkapsulan EPE: Berbentuk Garisan
Jadual Kandungan
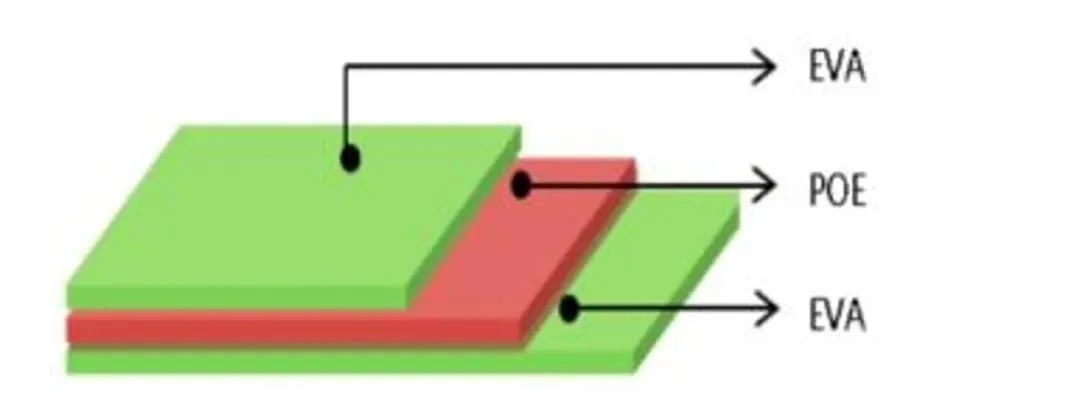
Jawapan pantas: File enkapsulan EPE, juga dipanggil enkapsulan POE bersama penyemperitan, ialah filem tiga lapisan dengan teras poliolefin antara lapisan kulit EVA. Struktur ini wujud untuk mendapatkan kebolehtelapan lembapan rendah POE dan rintangan terhadap PID tanpa kesukaran pengendalian POE, kerana kulit EVA melekat pada kaca dan backsheet seperti enkapsulan konvensional. Delaminasi berbentuk garis dalam modul berlamina EPE biasanya berpunca daripada salah satu daripada tiga sebab: pempautan silang yang tidak mencukupi dalam lapisan teras, pencemaran pada permukaan kaca atau backsheet yang menghalang lekatan, atau kitaran laminasi di mana kenaikan suhu membenarkan filem mengalir sebelum susunan itu mengendap. Delaminasi berbentuk garis dan bukan bertompok itu sendiri adalah petunjuk diagnostik — ia mengikut arah aliran enkapsulan, yang menunjukkan kitaran laminasi dan bukan kelompok bahan.
Pembuatan Modul PV · oleh Jerry, Ooitech
Pengenalan: Apakah EPE Bahan enkapsulan Filem?
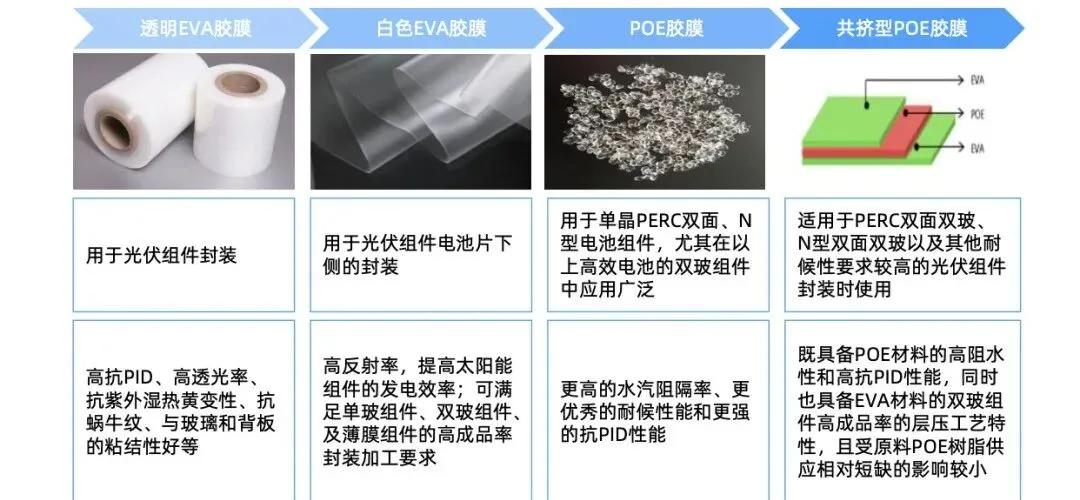
Filem enkapsulan EPE, juga dikenali sebagai enkapsulan POE ko-ekstrusi, adalah bahan enkapsulasi fotovoltaik yang dihasilkan dengan mengekstrusi bersama resin POE dan resin EVA. Dalam pembuatan modul solar, ia digunakan terutamanya untuk menggabungkan kemudahan pemprosesan EVA dengan prestasi penghalang kelembapan dan anti-PID POE.
Filem EVA konvensional digunakan secara meluas dalam pengeluaran modul PV kerana ia menawarkan prestasi anti-PID yang baik, transmisi cahaya yang tinggi, rintangan kekuningan UV dan haba lembap, rintangan kesan siput, dan lekatan yang kuat pada kaca dan backsheet. Walau bagaimanapun, EVA juga mempunyai batasan, seperti prestasi penghalang kelembapan yang agak lemah, transmisi wap air yang lebih tinggi, dan risiko PID yang lebih tinggi di bawah keadaan operasi tertentu.
Filem POE, sebagai perbandingan, mempunyai penghalang wap air yang lebih baik, rintangan cuaca yang lebih kuat, dan keupayaan anti-PID yang lebih dipercayai. Tetapi POE juga mempunyai cabaran pemprosesannya sendiri: lekatan pada kaca dan lembaran belakang biasanya lebih lemah daripada EVA, tindak balas silang silangnya lebih perlahan, dan semasa pengeluaran modul filem mungkin tergelincir atau beralih dengan lebih mudah, yang boleh mengurangkan kecekapan pengeluaran.
Inilah sebabnya filem EPE dibangunkan. Melalui proses ko-ekstrusi, POE dibalut oleh lapisan EVA, membentuk struktur sandwic EVA-POE-EVA. Reka bentuk ini mengekalkan penghalang kelembapan tinggi POE, membantu melindungi sel solar daripada wap air, sambil juga mengekalkan keserasian laminasi yang baik dan kebolehprosesan yang lebih mudah EVA. Dalam pengeluaran biasa, EPE boleh meningkatkan kebolehpercayaan modul dan hasil pembuatan apabila bahan dan proses laminasi dikawal dengan baik.
Mekanisme Teknikal: Mengapa EPE Mungkin Delaminasi Semasa Laminasi
Walaupun EPE menggabungkan kelebihan EVA dan POE, kedua-dua bahan tidak berkelakuan sama semasa laminasi. Lengkung pematangan, ciri pautan silang, kekutuban, keupayaan penyerapan aditif, dan tingkah laku pengembangan haba mereka berbeza. Perbezaan ini boleh menyebabkan delaminasi antara lapisan dan pembentukan gelembung, terutamanya di sekitar kawasan pita pateri di mana tekanan tempatan dan variasi ketebalan lebih ketara.
EVA dan POE mempunyai kekutuban yang berbeza. EVA adalah bahan polar, jadi ia mempunyai keserasian yang baik dengan banyak bahan tambahan. POE kurang polar, jadi keupayaannya untuk mengekalkan bahan tambahan polar adalah berbeza. Sepanjang masa penyimpanan, bahan tambahan di dalam lapisan POE mungkin berhijrah secara beransur-ansur ke arah lapisan EVA, yang mempunyai kekutuban yang lebih kuat dan keupayaan penyerapan yang lebih baik.
Penghijrahan bahan tambahan ini mengubah struktur dalaman dan prestasi filem EPE. Akibatnya, daya ikatan antara lapisan POE dan EVA mungkin berkurangan. Dalam kes yang teruk, lapisan POE mungkin diperah, dipisahkan, atau delaminasi setempat semasa laminasi modul. Ini juga merupakan salah satu sebab mengapa jangka hayat filem EPE secara amnya lebih pendek daripada filem enkapsulan EVA tunggal atau POE tunggal.
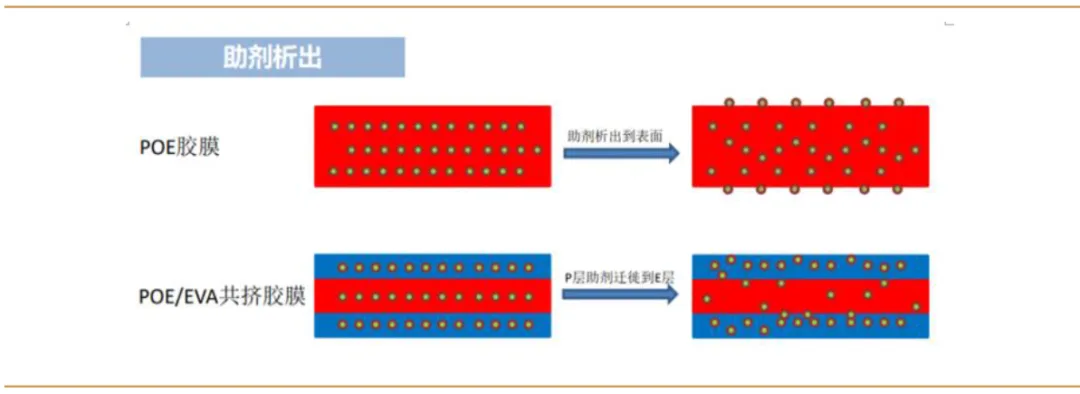
| Faktor Utama | Mekanisme | Kecacatan Mungkin dalam Laminasi Modul |
|---|---|---|
| Penghijrahan bahan tambahan | Bahan tambahan polar seperti agen penghubung silang dan penstabil berhijrah dari POE ke EVA dari semasa ke semasa | Darjah penghubung silang POE yang lebih rendah, kohesi berkurangan, delaminasi antara lapisan EPE |
| Ketidakpadanan kelajuan penghubung silang | EVA biasanya menghubung silang lebih cepat daripada POE semasa laminasi | Lapisan EVA menjadi pepejal lebih awal manakala POE kekal cair, menyebabkan ketidakseimbangan tekanan antara lapisan |
| Perbezaan pekali pengembangan haba | EVA dan POE menunjukkan tingkah laku pengembangan dan pengecutan yang berbeza selepas pengawetan | Tekanan dalaman semasa penyejukan, kemungkinan pemisahan antara lapisan |
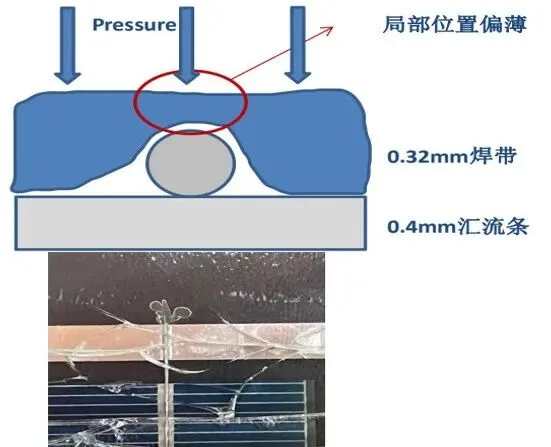
| Variasi ketebalan setempat | Ketebalan lapisan POE mungkin tidak sekata dalam arah TD, atau EPE menjadi lebih nipis secara setempat berhampiran bar dan basbar | Kekurangan gam setempat, pengumpulan gas, gelembung berbentuk garis |
| Tekanan pertindihan reben dan basbar | Ketebalan timbunan setempat lebih tinggi di kedudukan pematerian | Aliran enkapsulan, delaminasi setempat, gelembung linear yang memanjang dari kawasan reben |
Analisis Teknikal: Pembentukan Gelembung Berbentuk Garisan Sepanjang Reben
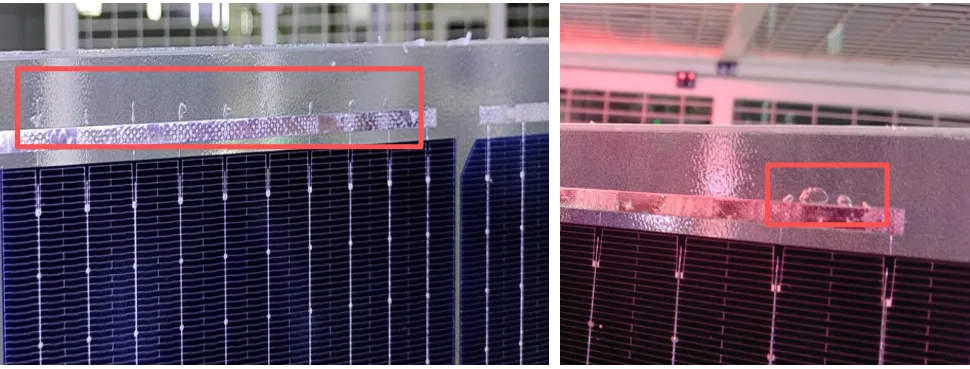
Gelembung berbentuk garisan yang memanjang dari reben pateri sering dikaitkan dengan kesan gabungan migrasi bahan tambah, kelajuan penghubung silang yang tidak konsisten, dan perbezaan tingkah laku pengembangan terma antara EVA dan POE.
Semasa laminasi, EVA menghubung silang lebih cepat daripada POE. Jika lapisan POE tidak menghubung silang tepat pada masanya, gas tindak balas yang dihasilkan semasa penguraian peroksida mungkin tidak dilepaskan sepenuhnya sebelum tekanan dikenakan. Gas-gas ini boleh terperangkap di dalam modul dan membentuk gelembung.
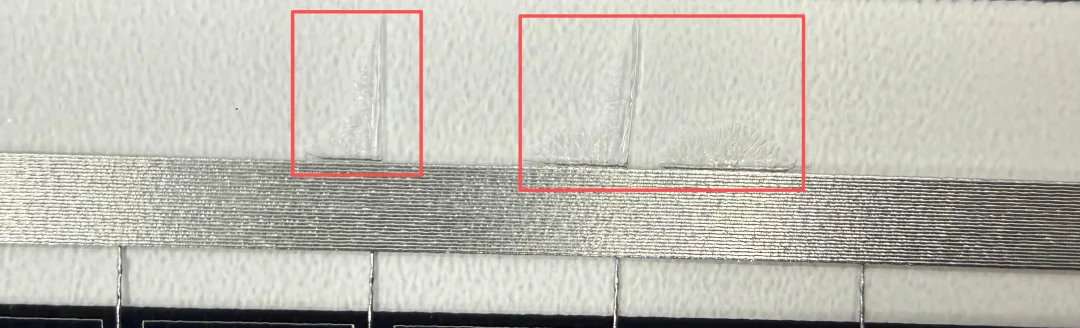
Sebab biasa yang lain ialah penipisan setempat filem EPE pada kedudukan reben dan basbar. Lapisan POE tengah EPE mungkin mempunyai ketidakseragaman ketebalan dalam arah TD disebabkan oleh faktor bahan mentah. Selain itu, semasa laminasi, ketebalan pertindihan reben dan basbar meningkatkan tekanan setempat. Ini boleh menjadikan EPE lebih nipis pada kedudukan itu, mewujudkan titik lemah di mana kekurangan pelekat atau pengumpulan gas lebih mungkin berlaku.
Secara ringkas, kawasan reben menerima tekanan yang lebih tinggi semasa laminasi. Jika lapisan EVA telah mula menghubung silang manakala lapisan POE berhampiran reben masih dalam keadaan mengalir, struktur EPE mungkin terpisah secara setempat. Enkapsulan yang tinggal di kedudukan reben mungkin berkelakuan lebih seperti POE, dengan penghubung silang yang lebih perlahan dan kecenderungan aliran yang lebih tinggi. Di bawah tekanan laminasi, ini boleh menghasilkan gelembung berbentuk garisan berwarna atau telus yang merebak keluar dari reben.
Gejala proses utama yang perlu diperhatikan
Gelembung muncul terutamanya di sepanjang laluan reben pateri dan bukannya secara rawak di seluruh modul.
Kecacatan mungkin kelihatan seperti jejak udara linear nipis yang memanjang keluar dari kawasan reben atau basbar.
Masalah mungkin menjadi lebih ketara apabila filem EPE telah disimpan untuk tempoh yang lebih lama.
Kecacatan mungkin meningkat apabila suhu laminasi, masa vakum, pemasaan tekanan, atau tahap pengawetan tidak sepadan dengan formulasi EPE tertentu.
Cadangan Kawalan Praktikal untuk Kecacatan Laminasi EPE
Untuk gelembung yang disebabkan oleh sifat bahan semula jadi enkapsulan EPE, penyelesaiannya harus menggabungkan pengurusan bahan dan pengoptimuman proses laminasi. Tidak cukup untuk menyesuaikan hanya satu parameter tanpa memeriksa keadaan penyimpanan filem, keluk laminasi, dan taburan tekanan di kawasan reben.
1. Kawal masa penyimpanan bahan EPE
Rancang perolehan enkapsulan EPE dan penggunaan pengeluaran dengan teliti. Dalam keadaan pengeluaran tidak terjejas, kurangkan masa inventori filem EPE sebanyak mungkin. Masa penyimpanan yang lebih pendek membantu mengurangkan migrasi bahan tambahan dari lapisan POE ke lapisan EVA, mengekalkan tingkah laku ikatan antara lapisan dan silang paut asal yang lebih stabil.
2. Tingkatkan suhu laminasi ruang pertama dengan sewajarnya
Peningkatan suhu laminasi ruang pertama yang sesuai dapat mempercepatkan silang paut POE dalam filem EPE. Ini membantu mengelakkan situasi di mana EVA telah mencapai tahap silang paut yang agak tinggi manakala POE masih cair. Segerakan pengawetan EVA dan POE yang lebih baik dapat mengurangkan tekanan antara lapisan dan membantu mencegah gelembung berbentuk garis berhampiran kedudukan reben.
3. Padankan pemasaan vakum, tekanan, dan pengawetan
Jika tekanan dikenakan terlalu awal semasa lapisan POE masih sangat cair, gas mungkin terperangkap atau ditolak di sepanjang kawasan reben. Resipi laminasi yang direka dengan baik harus membenarkan masa yang mencukupi untuk pengekstrakan udara dan pelembutan bahan sebelum tekanan penuh dikenakan. Tetapan tepat harus disahkan oleh ujian tahap silang paut, ujian kekuatan kupasan, dan pemeriksaan penampilan selepas laminasi.
4. Periksa ketinggian timbunan reben dan basbar
Oleh kerana tekanan tempatan lebih tinggi di sekitar reben dan basbar, ketebalan timbunan yang berlebihan boleh menjadikan EPE lebih nipis di titik-titik ini. Pasukan pengeluaran harus memeriksa kerataan pematerian, penjajaran reben, pertindihan basbar, dan konsistensi susunan. Mengurangkan perbezaan ketinggian tempatan dapat mengurangkan risiko ubah bentuk enkapsulan tempatan dan pembentukan gelembung.
5. Sahkan kualiti EPE yang masuk
Untuk filem EPE, pemeriksaan masuk bukan sahaja harus memeriksa penampilan dan ketebalan, tetapi juga memberi tumpuan kepada keseragaman ketebalan, jangka hayat, keadaan penyimpanan, tingkah laku kandungan gel, dan prestasi lekatan. Jika boleh, laminasi percubaan harus dilakukan sebelum pengeluaran besar-besaran apabila menukar pembekal, kelompok, atau struktur modul.
Blog ini berdasarkan analisis keabnormalan praktikal dalam pengeluaran modul PV dan rujukan berikut:
Pengalaman lapangan daripada analisis kecacatan tidak normal semasa pengeluaran modul fotovoltaik
Dow Chemical, Zhang Wenxin, "POE Memperkasakan Modul Fotovoltaik Berprestasi Tinggi"
Southwest Securities, "Lelaran N-Type, Industri POE Membuka Kitaran Pertumbuhan Tinggi"
Pengeluaran dan Teknologi Kimia, "Penyelidikan mengenai Tindak Balas Silang Silang Filem Enkapsulan Poliolefin untuk Fotovoltaik"
Pandangan Ooitech
Sebagai pembekal peralatan, kami melihatnya seperti ini: Gelembung talian reben berkaitan EPE bukan sahaja isu bahan, tetapi juga isu tetingkap proses yang bergantung pada profil suhu laminasi, kecekapan vakum, pemasaan tekanan, dan kerataan susunan. Bagi pengeluar modul yang menggunakan teknologi sel maju dan format yang lebih besar, toleransi untuk aliran enkapsulan dan ketinggian timbunan setempat menjadi lebih kecil, jadi kawalan jangka hayat bahan dan pengesahan resipi laminasi harus dianggap sebagai sebahagian daripada sistem kualiti yang sama. Talian pengeluaran panel solar yang stabil memerlukan kedua-dua pemilihan enkapsulan yang baik dan pengesahan proses yang berdisiplin sebelum pengeluaran besar-besaran.