Mesin Pembuat Panel Suria: Mesin Mana Yang Anda Perlukan
Jadual Kandungan
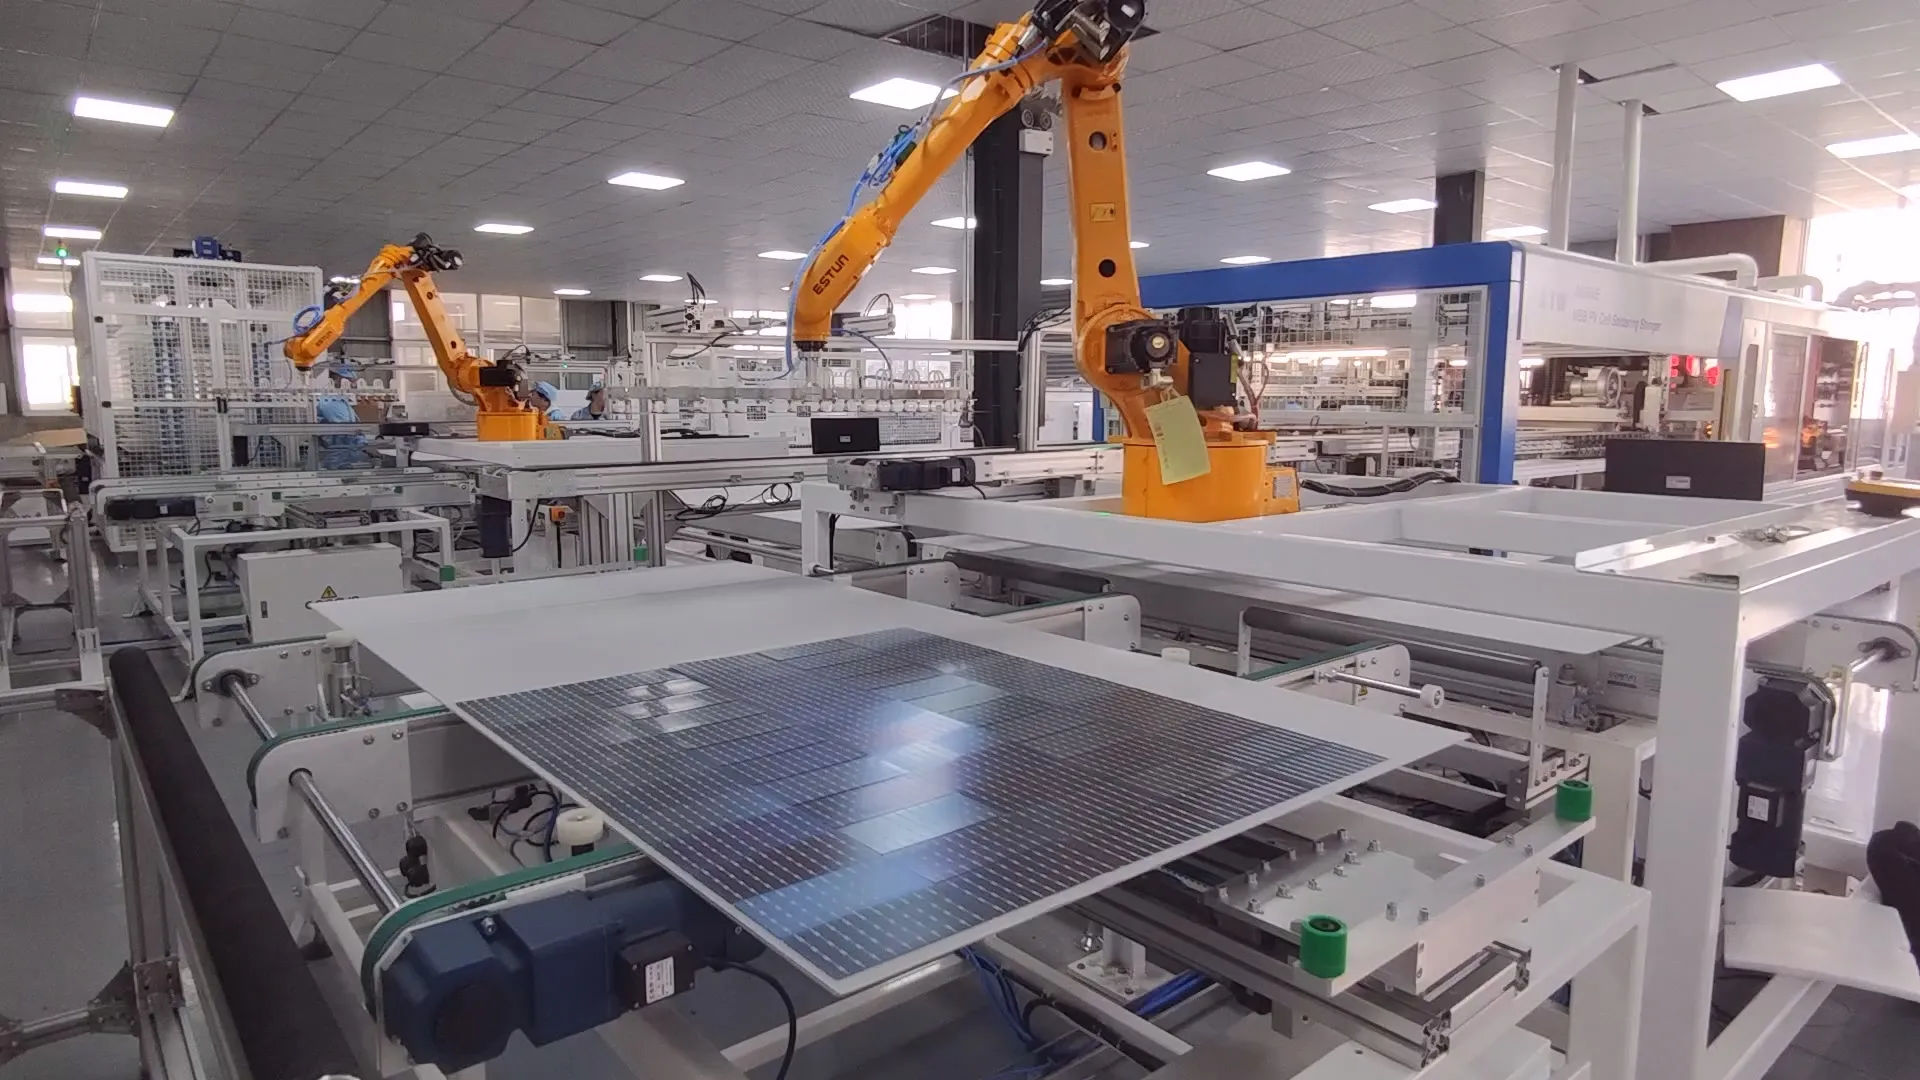
Jawapan pantas: Pembuatan panel solar bukan satu mesin. Kilang modul menjalankan barisan bersambung, dan setiap unit mengendalikan satu tugas: pengasingan sel mengikut arus, pemotongan laser untuk sel separuh atau shingled, tabbing dan stringing untuk memateri sel menjadi rentetan, layup untuk menyusun rentetan dengan enkapsulan dan kaca, laminasi untuk mengikat susunan, pembingkaian untuk memasang profil aluminium dan kotak simpang, kemudian pengujian IV dan pengasingan modul siap. Memilih peralatan bermakna memadankan masa kitaran setiap stesen dengan daya pengeluaran sasaran, kerana stesen paling perlahan menetapkan kadar barisan. Sesuatu barisan biasanya diterangkan oleh kapasiti tahunannya — 5 MW, 50 MW, 300 MW atau 1.2 GW — dan bilangan mesin mengikut daripada nombor itu. Kehilangan hasil berganda merentas stesen, jadi tambahan satu persepuluh peratus pecahan pada stringing jauh lebih mahal daripada yang kelihatan.
Pembuatan Modul PV · oleh Jerry, Ooitech
Peralatan pembuatan panel solar bukanlah satu unit besar. Kilang modul menjalankan barisan mesin yang bersambung, dan setiap satu mengendalikan sebahagian tugas: memotong sel, memateri sel menjadi rentetan, menyusun rentetan, melaminasi modul, memasang bingkai dan menguji panel siap. Memilih mesin untuk pembuatan panel solar oleh itu adalah keputusan urutan, bukan senarai beli-belah.
Ia kedengaran agak mudah di atas kertas. Dalam pengeluaran sebenar, setiap proses mempengaruhi proses seterusnya. Ralat kedudukan kecil semasa susun mungkin menjadi gelembung atau kecacatan penjajaran selepas laminasi. Sambungan pateri yang lemah mungkin kelihatan baik pada mata manusia tetapi muncul sebagai kawasan gelap semasa pemeriksaan EL.
Inilah sebabnya mengapa barisan pengeluaran panel suria yang baik mesti beroperasi sebagai satu sistem yang seimbang, bukannya sebagai koleksi mesin rawak.
Panduan ini menerangkan peralatan pembuatan panel solar pada barisan modul standard, mengikut urutan mesin beroperasi: pengasingan sel dan pemotongan laser, pengikatan, penyusunan, laminasi, pembingkaian dan ujian akhir. Setiap bahagian menerangkan apa yang dilakukan oleh mesin itu, mengapa ia penting, dan apa yang perlu diperiksa sebelum anda membelinya. Untuk angka bajet mengikut kapasiti, lihat kos barisan pengeluaran panel solar mengikut kapasiti.
Sebelum melihat peralatan, terdapat satu perbezaan penting.
Artikel ini adalah mengenai barisan pengeluaran modul suria—sebuah kilang yang membeli sel suria siap dan memasangnya menjadi panel suria. Pembuatan sel suria daripada wafer silikon adalah proses berbeza yang melibatkan peralatan kimia basah, relau resapan, sistem PECVD atau ALD, pencetak skrin, relau pembakaran dan mesin khusus lain.
Jadi, apakah mesin yang digunakan untuk membuat panel suria siap?
1. Mesin Penguji dan Penyusun Sel Suria
Penguji sel arus ditentukan mengikut IEC 60904-9:2020: padanan spektrum merentas 300–1200 nm, penyinaran dikalibrasi kepada 100 mW/cm², ketidakseragaman keamatan cahaya pada atau di bawah 2% dan ketidakstabilan jangka pendek pada atau di bawah 1% untuk gred A.
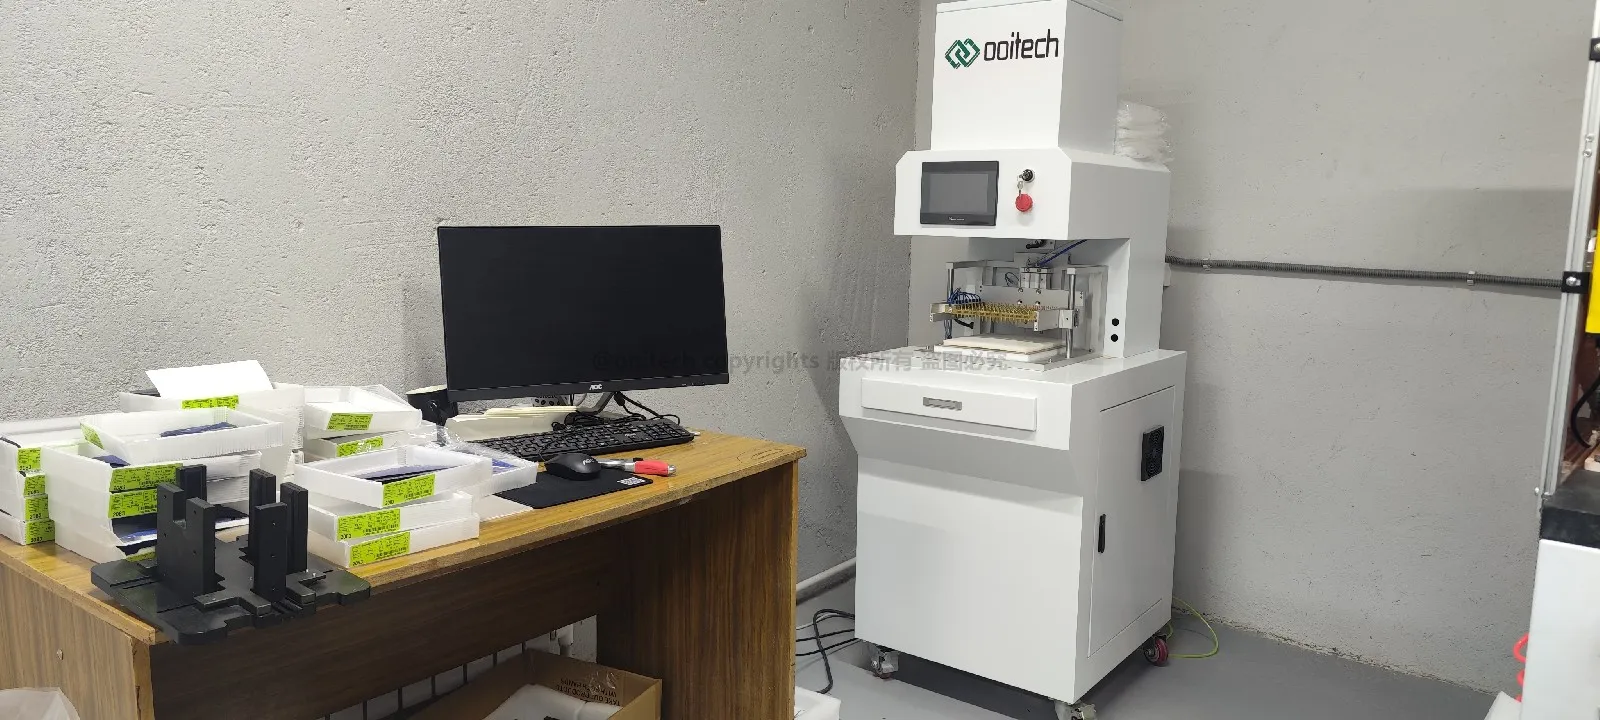
Sel suria daripada kumpulan pengeluaran yang sama tidak semestinya sama secara elektrik. Arus, voltan dan kuasa maksimumnya mungkin berbeza sedikit. Jika sel dengan ciri elektrik yang berbeza dengan ketara disambungkan dalam rentetan yang sama, sel yang berprestasi paling rendah boleh mengehadkan output keseluruhan rentetan.
A penguji sel solar mengukur parameter seperti:
Voltan litar terbuka
Arus litar pintas
Kuasa maksimum
Kecekapan sel
Ciri-ciri lengkung I-V
Sistem pengasingan kemudian mengumpulkan sel dengan prestasi yang serupa.
Sesetengah barisan pengeluaran juga menggunakan pemeriksaan optik automatik atau pemeriksaan EL peringkat sel untuk mengenal pasti cip tepi, retak tersembunyi, pencemaran dan kawasan tidak aktif elektrik sebelum sel memasuki proses penyambungan.
Ia mungkin kelihatan seperti langkah kecil, tetapi pengasingan yang tepat membantu mengurangkan ketidakpadanan elektrik dan meningkatkan konsistensi modul siap.
2. Mesin Pemotong Laser Sel Solar
Angka yang perlu dipegang kepada pembekal ialah ketepatan pemotongan pada ±0.1 mm atau lebih baik, dan sumber laser yang bersaiz untuk tugas itu — sekitar 50 W untuk pengaluran dan sehingga 300 W di mana peringkat pemanasan berjalan bersamanya.
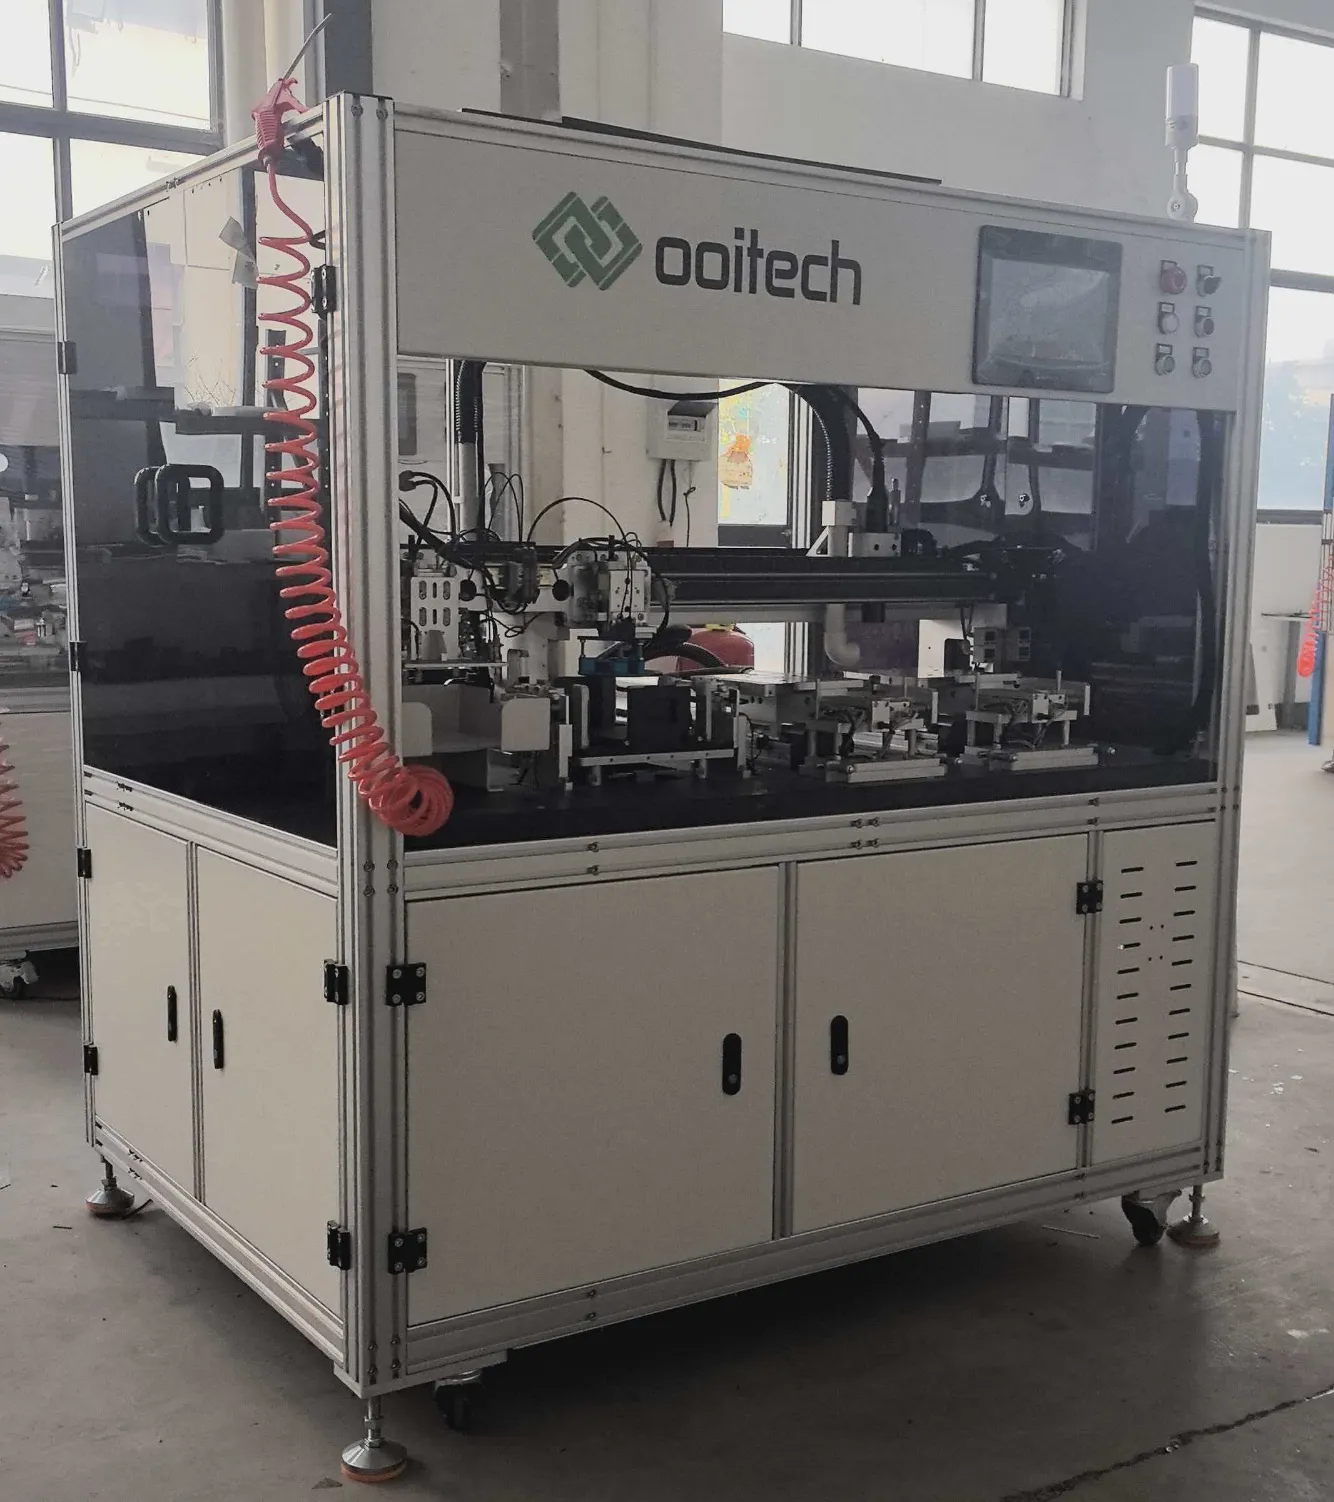
Kebanyakan modul solar moden menggunakan sel potong separuh, dipotong pada mesin pemotongan laser sel solar. Reka bentuk modul shingled dan lain-lain khas mungkin menggunakan bahagian sel yang lebih kecil. Dalam kes ini, sel solar bersaiz penuh mesti dibahagikan sebelum pengikatan rentetan.
Mesin pemotong laser sel solar menanda dan memisahkan sel dengan ketepatan tinggi. Bergantung pada reka bentuk modul, ia boleh memotong sel menjadi separuh, pertiga atau kepingan yang lebih kecil.
Dua kaedah pemotongan biasa digunakan:
Penandaan laser konvensional diikuti dengan pemecahan mekanikal
Pemotongan laser tanpa kerosakan yang direka untuk mengurangkan tekanan mekanikal dan haba
Pemotongan tanpa kerosakan menjadi semakin penting apabila sel menjadi lebih nipis dan lebih besar. Retak mikro yang tercipta semasa pemotongan mungkin merebak semasa penyambungan, laminasi, pengangkutan atau operasi luar jangka panjang.
Jika kilang hanya menghasilkan modul sel penuh, mesin pemotong laser mungkin tidak diperlukan. Walau bagaimanapun, untuk pengeluaran modul separuh sel dan shingled, ia adalah bahagian teras barisan.
3. Mesin Tabber Stringer
Stringer kelas permulaan berjalan sekitar 1,200 sel sejam dan platform berkelajuan tinggi sehingga 6,800; ketepatan kedudukan ialah ±0.15 mm dan pecahan pada sel Kelas A sepatutnya pada atau di bawah 0.2%. Lebar riben merangkumi 0.35–1.2 mm dan format sel 156–230 mm pada mesin yang dibina hari ini.
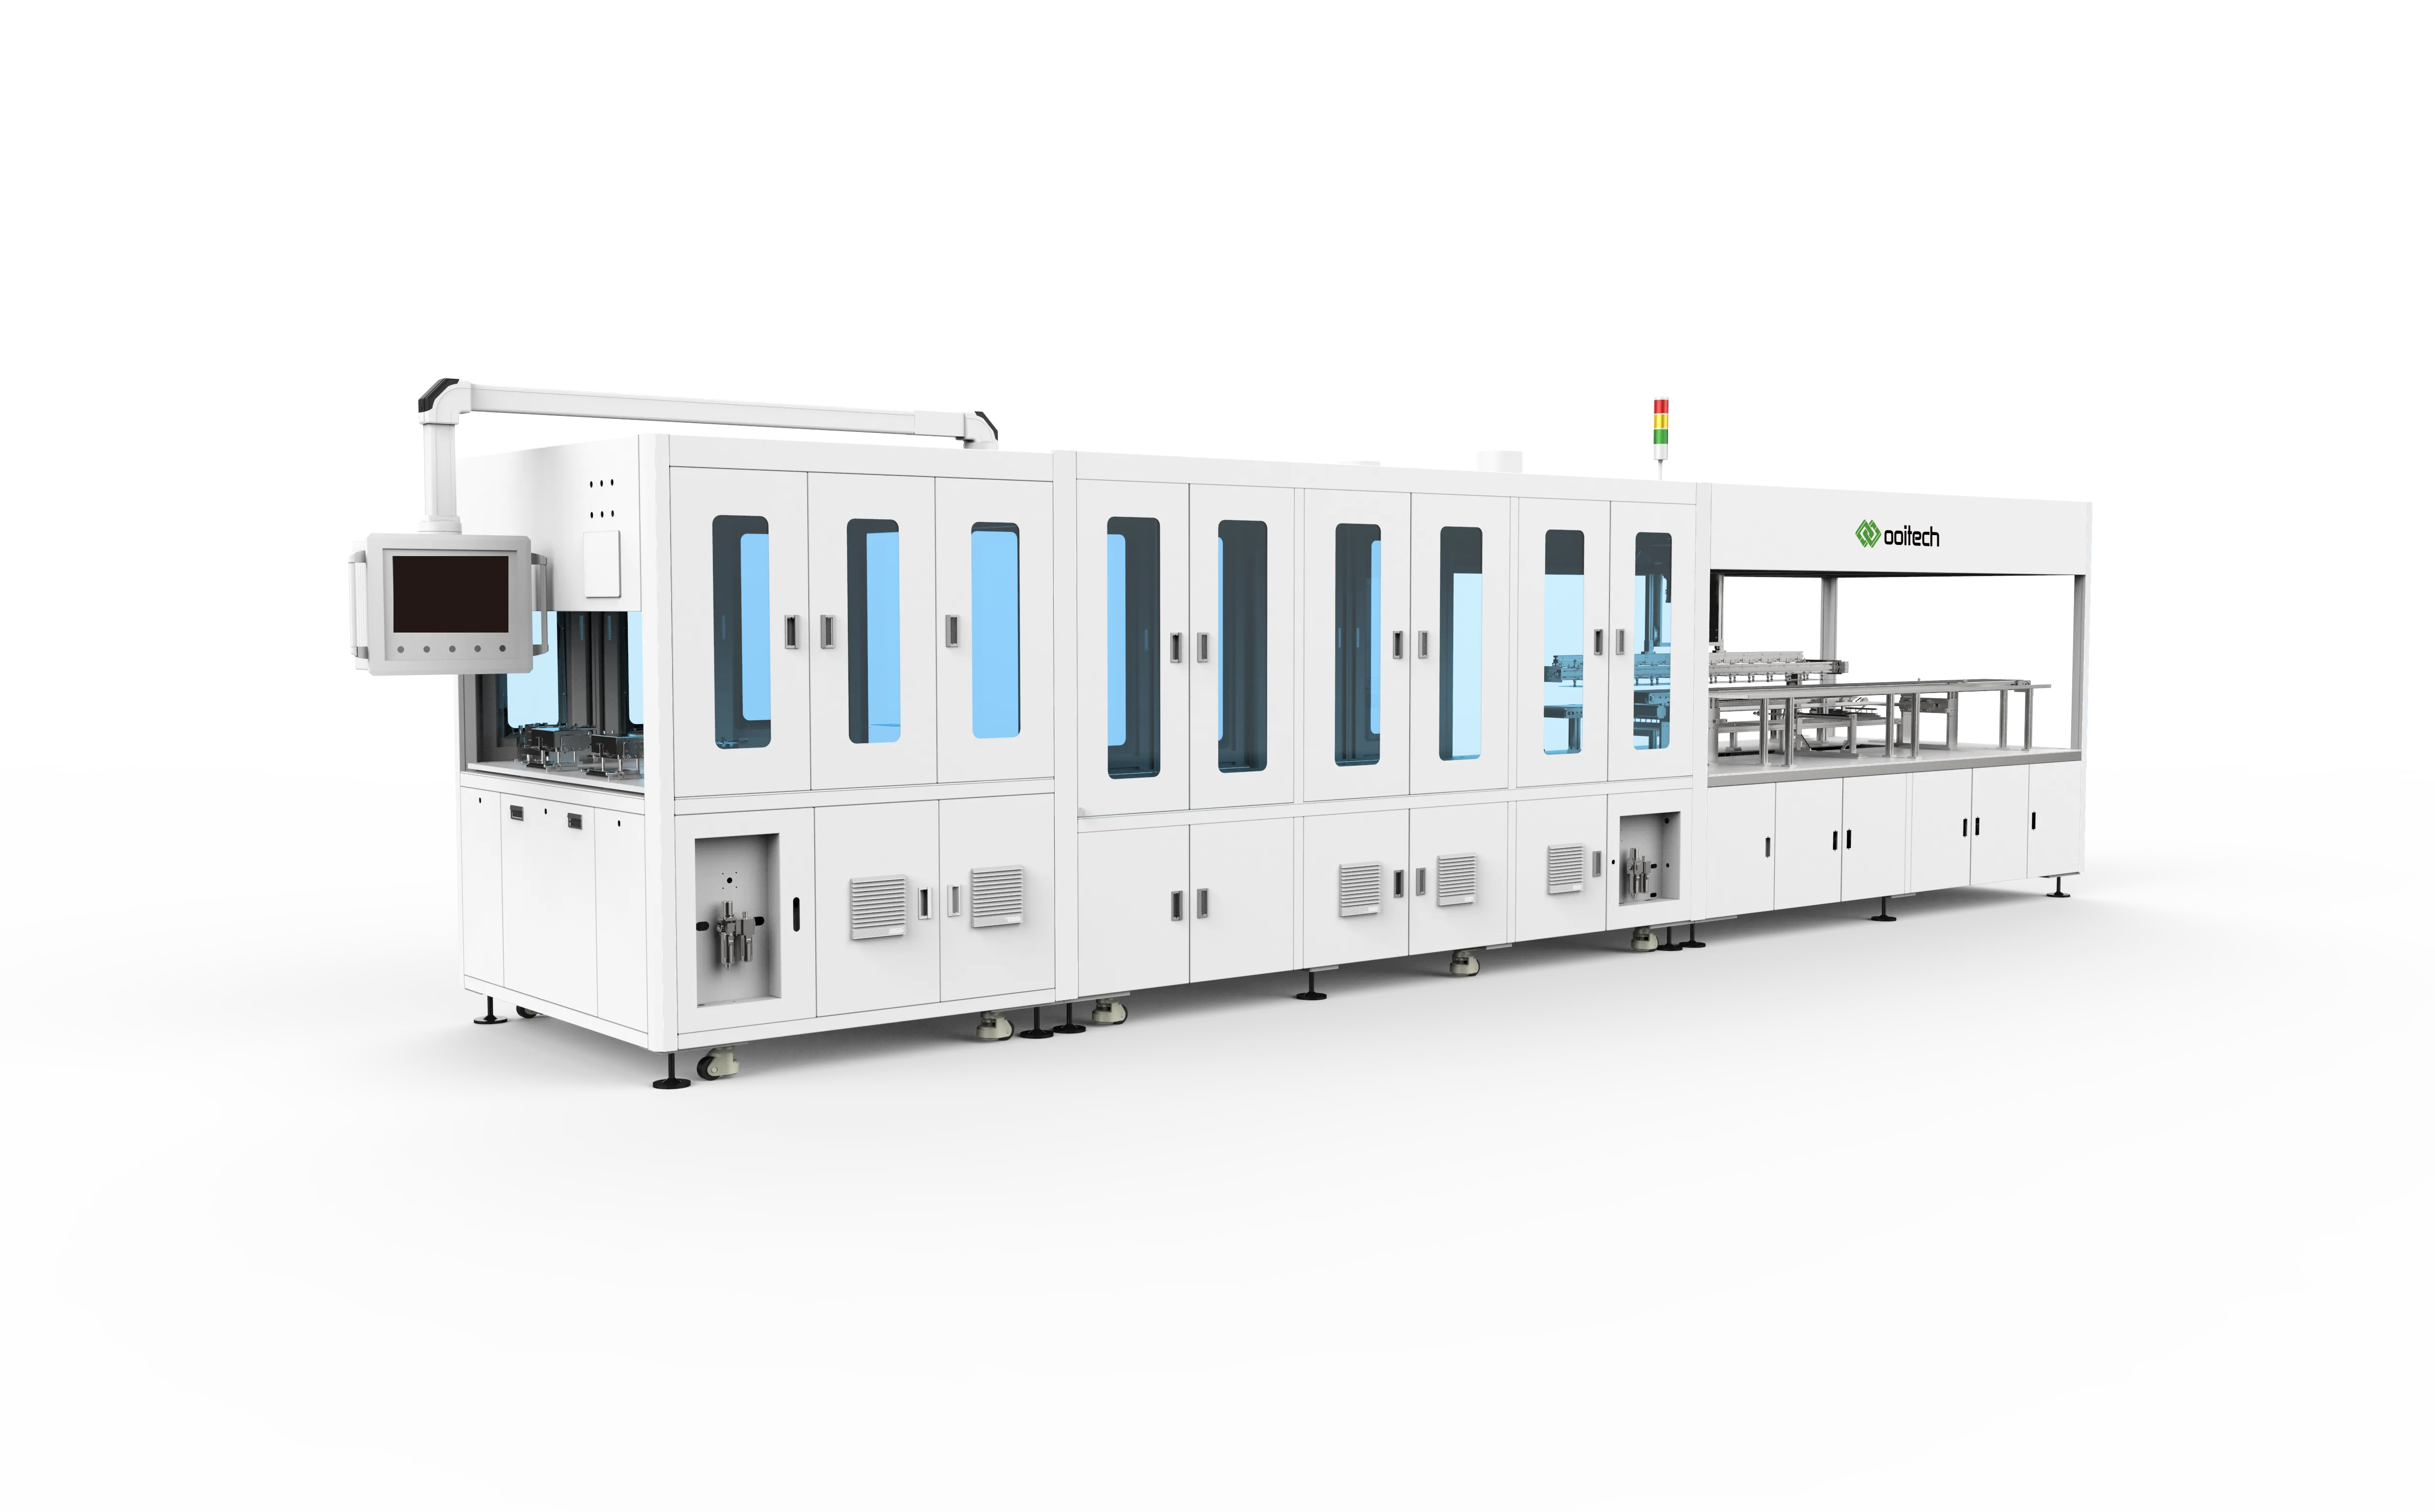
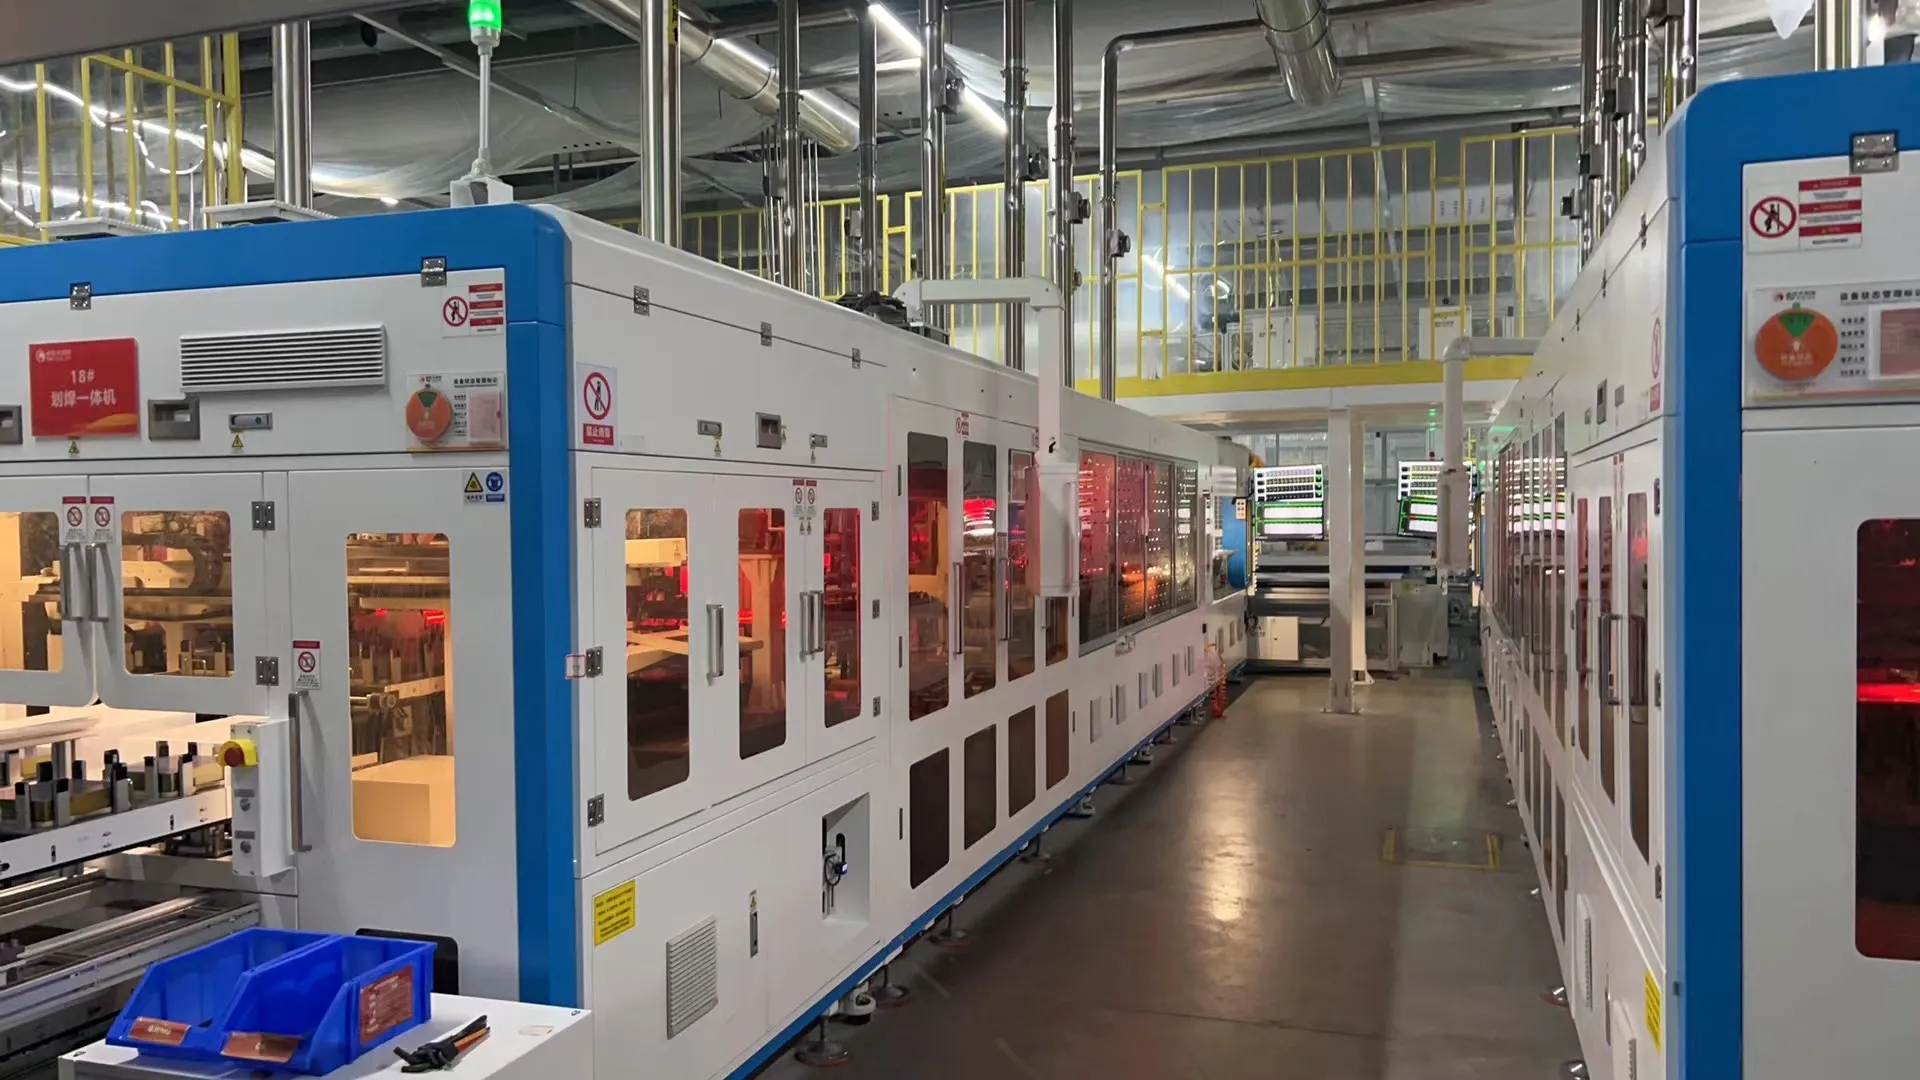
The tabber stringer sering dianggap sebagai jantung barisan pengeluaran panel solar.
Tugas utamanya adalah untuk memateri reben fotovoltaik ke sel individu dan menyambungkan sel secara bersiri untuk membentuk rentetan sel. Mesin moden biasanya menggabungkan kedua-dua proses tabbing dan stringing dalam satu proses automatik.
Tabber stringer biasanya mengendalikan:
Pemuatan dan pengasingan sel
Kedudukan sel
Pemakanan reben
Penggunaan fluks
Pematerian
Penjajaran rentetan
Pemotongan dan pelepasan rentetan
Pemeriksaan penglihatan
Kaedah penjajaran rentetan yang betul bergantung pada teknologi sel.
Sel PERC dan TOPCon secara amnya boleh diproses dengan mesin penjajaran rentetan multi-busbar konvensional. Sel HJT mungkin memerlukan pematerian suhu rendah kerana ia lebih sensitif terhadap haba. Sel BC, IBC, ABC dan HPBC memerlukan peralatan kimpalan sentuhan belakang khusus kerana sentuhan positif dan negatifnya terletak di bahagian belakang.
Oleh itu, pemilihan mesin penjajaran rentetan harus berdasarkan saiz sel, reka bentuk busbar, jenis reben, suhu pematerian dan struktur modul—bukan hanya pada angka sel-per-jam yang diiklankan.
4. Pemeriksaan EL Rentetan Sebaris
EL sebaris pada rentetan dibeli berdasarkan resolusi dan bukan bilangan kamera semata-mata: kira-kira 0.5 mm setiap piksel adalah apa yang menjadikan mikrocrack halus kelihatan, dan dua kamera 4.6 megapiksel adalah tipikal generasi semasa.

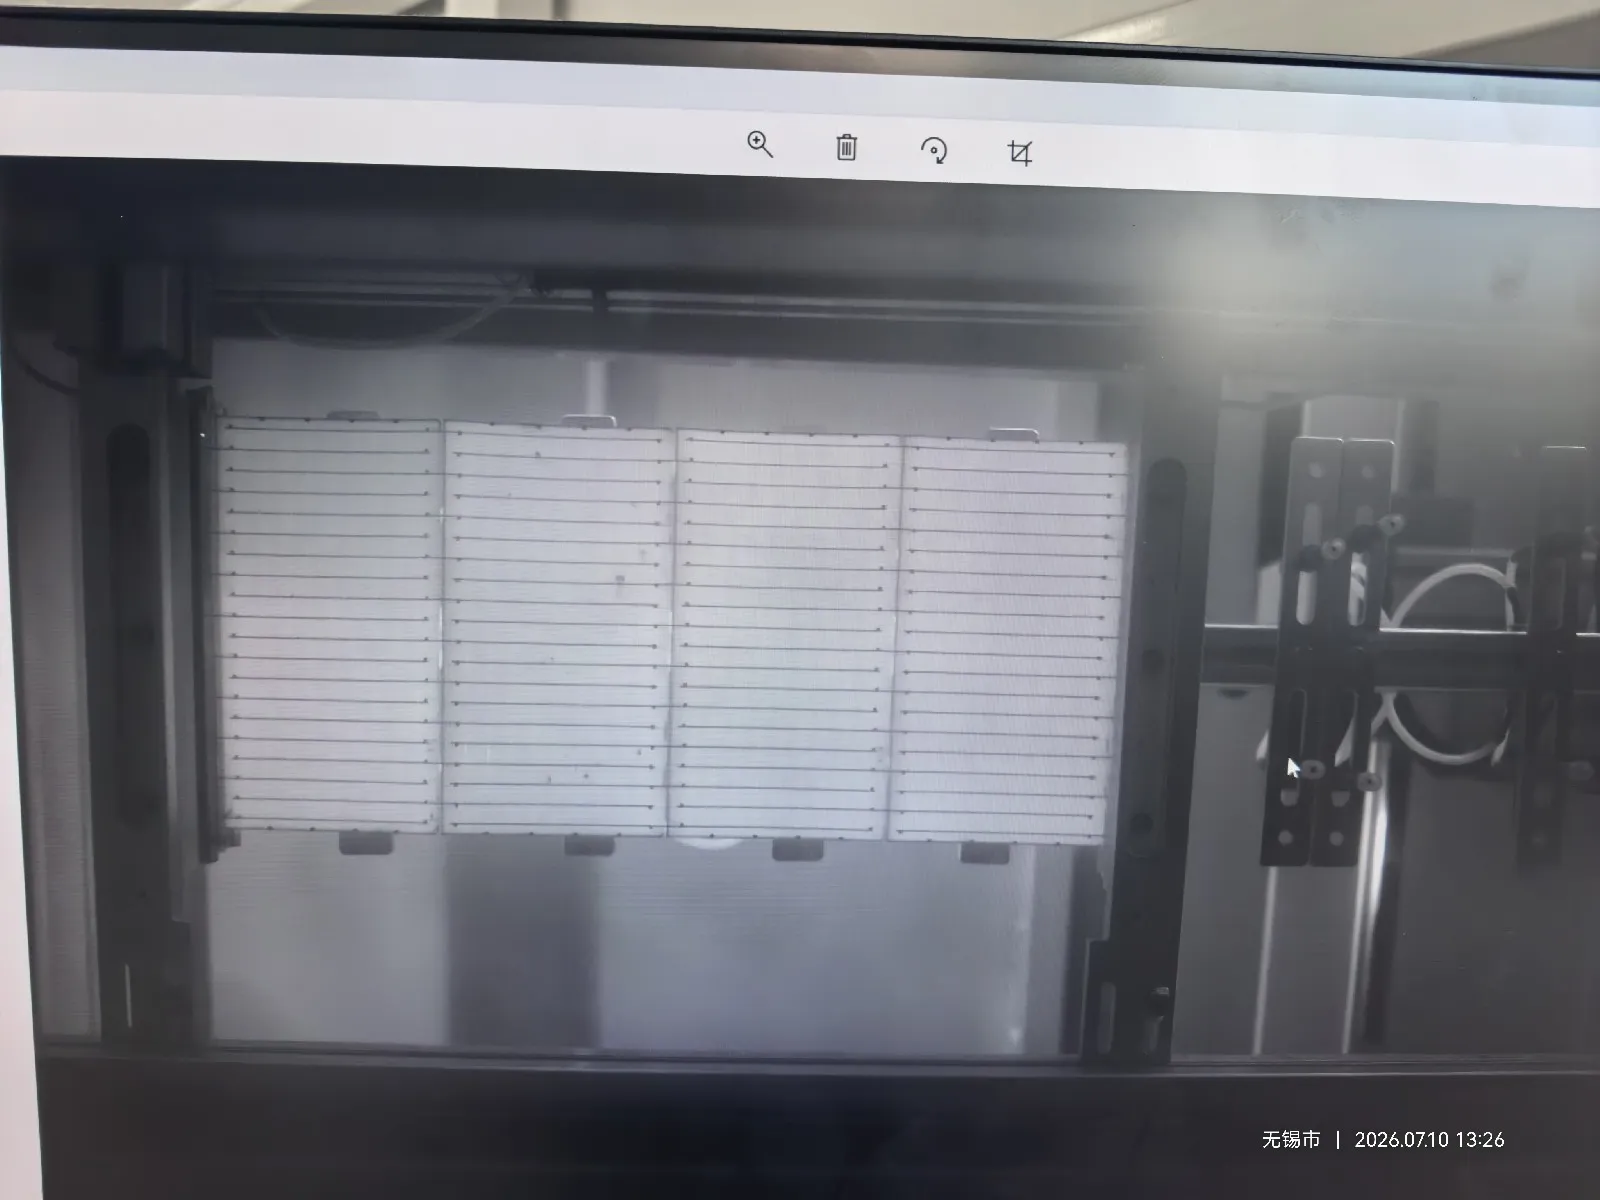
Pemeriksaan EL rentetan, menggunakan penguji EL peringkat rentetan, biasanya merupakan fungsi pilihan yang disepadukan ke dalam tabber stringer dan bukan mesin yang berasingan sepenuhnya.
Dalam amalan, kebanyakan pengeluar memilih pilihan ini, terutamanya ketika menghasilkan modul dengan sel TOPCon, HJT atau BC. Dengan teknologi sel ini, sambungan pateri yang lemah, retakan tersembunyi dan kawasan tidak aktif elektrik sukar dikenal pasti melalui pemeriksaan visual biasa.
Pemeriksaan EL sebaris memeriksa rentetan sejurus selepas pematerian. Arus dikenakan pada sel yang disambungkan, dan kamera sensitif inframerah menangkap gambar electroluminescence. Retakan, kawasan terputus dan sambungan elektrik yang lemah muncul sebagai kawasan gelap yang tidak normal.
Ini membolehkan rentetan rosak dikeluarkan sebelum penyusunan dan laminasi, ketika pembaikan atau penggantian masih agak mudah.
Penguji EL rentetan luar talian mungkin masih digunakan untuk pensampelan, pemeriksaan semula atau analisis makmal, tetapi ia biasanya tidak diperlukan sebagai stesen pengeluaran berasingan apabila mesin penjajaran rentetan sudah termasuk pemeriksaan EL sebaris.
5. Peralatan Pemuatan dan Pemeriksaan Kaca Suria
Kaca yang dikendalikannya biasanya 2.0, 2.5 atau 3.2 mm tebal, dengan transmisi cahaya melebihi 91.5% dan 93.5–94.5% di mana salutan anti-pantulan digunakan.
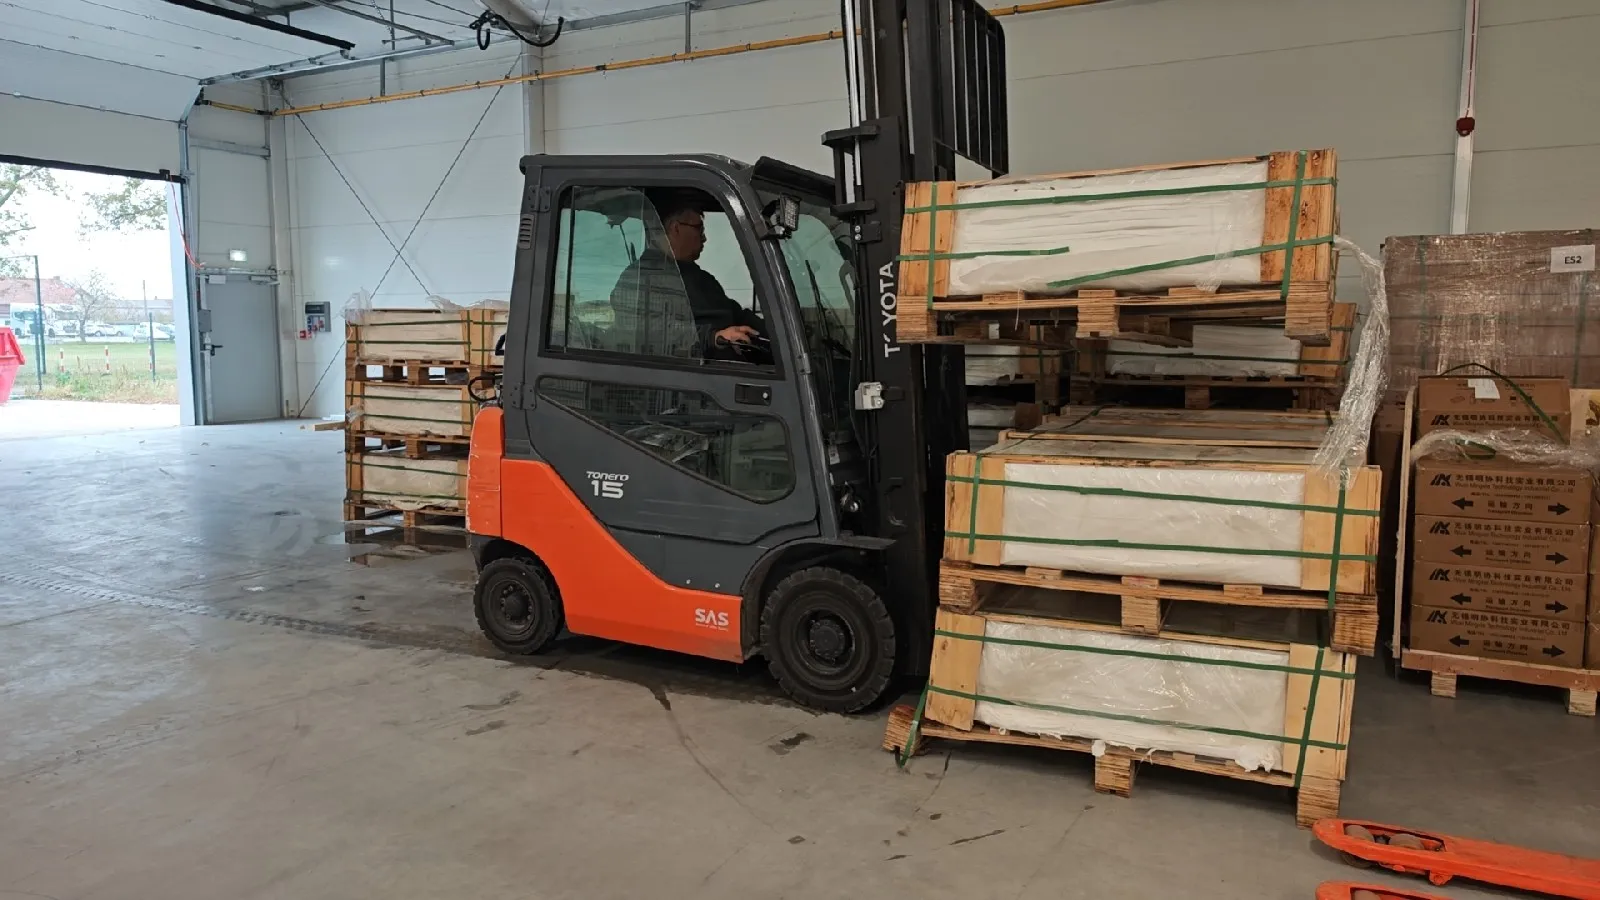
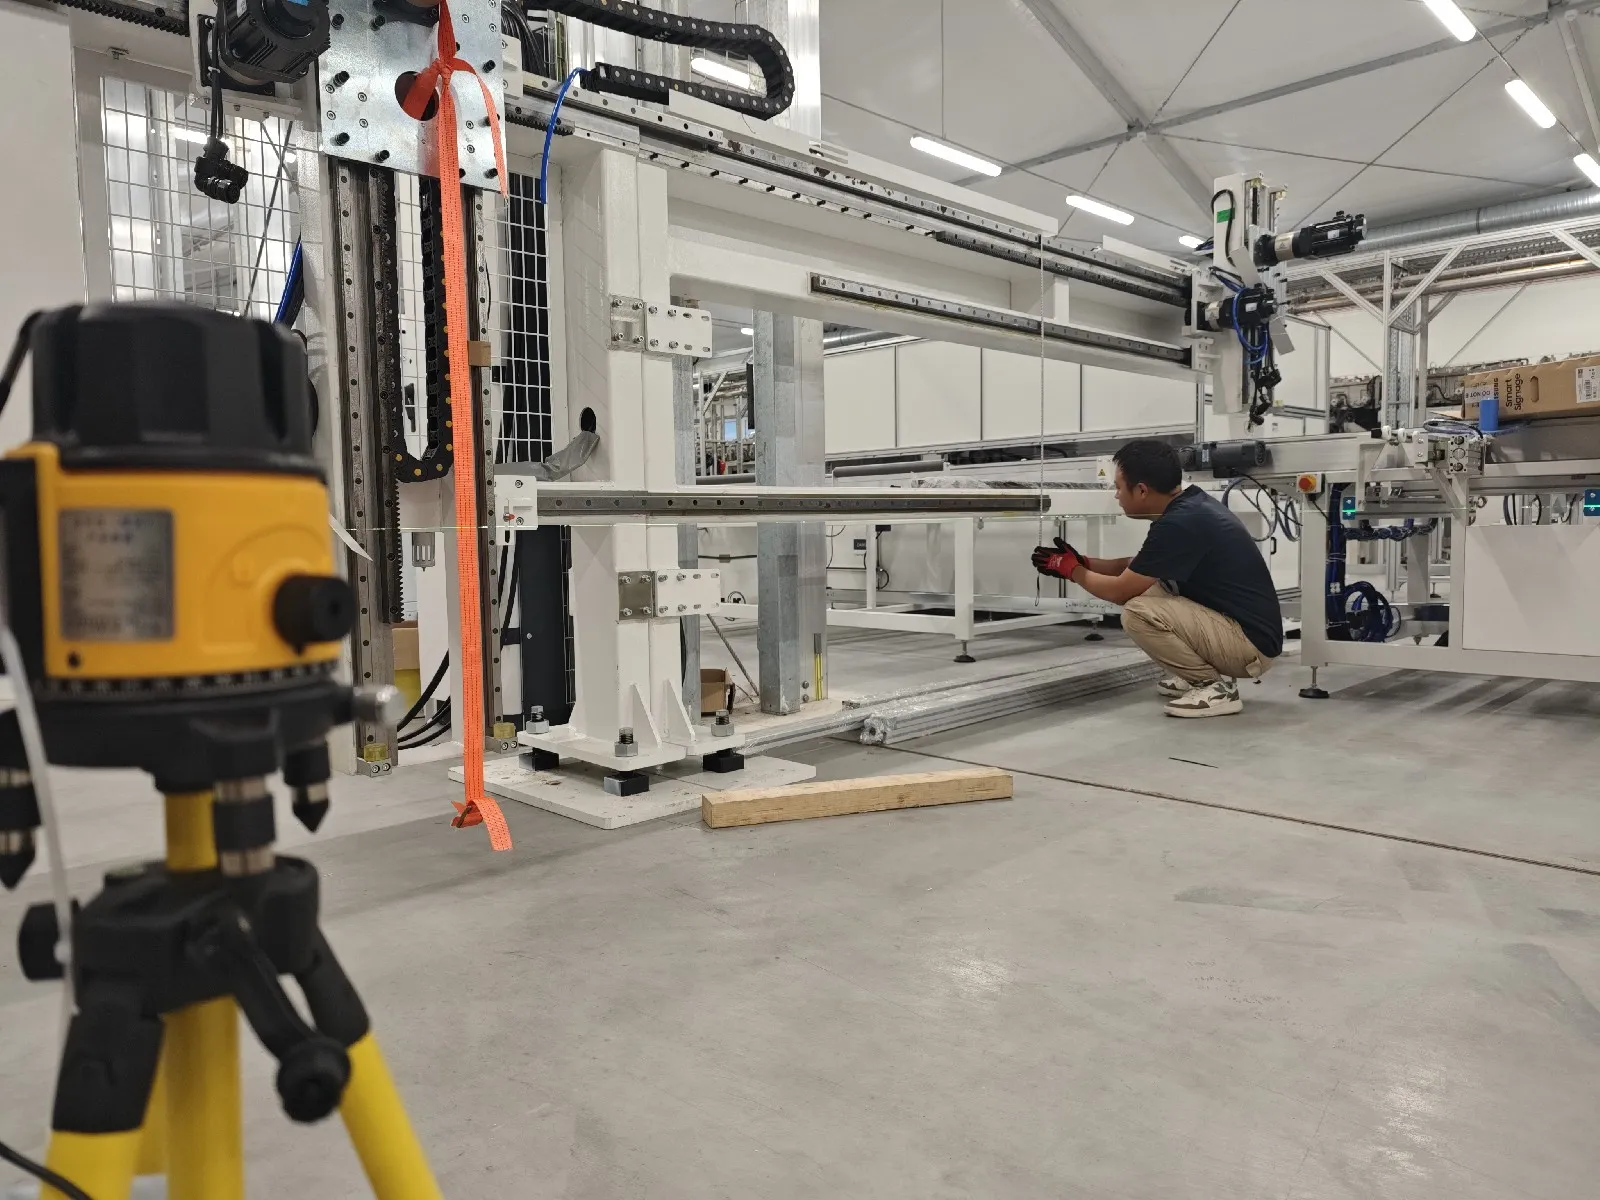
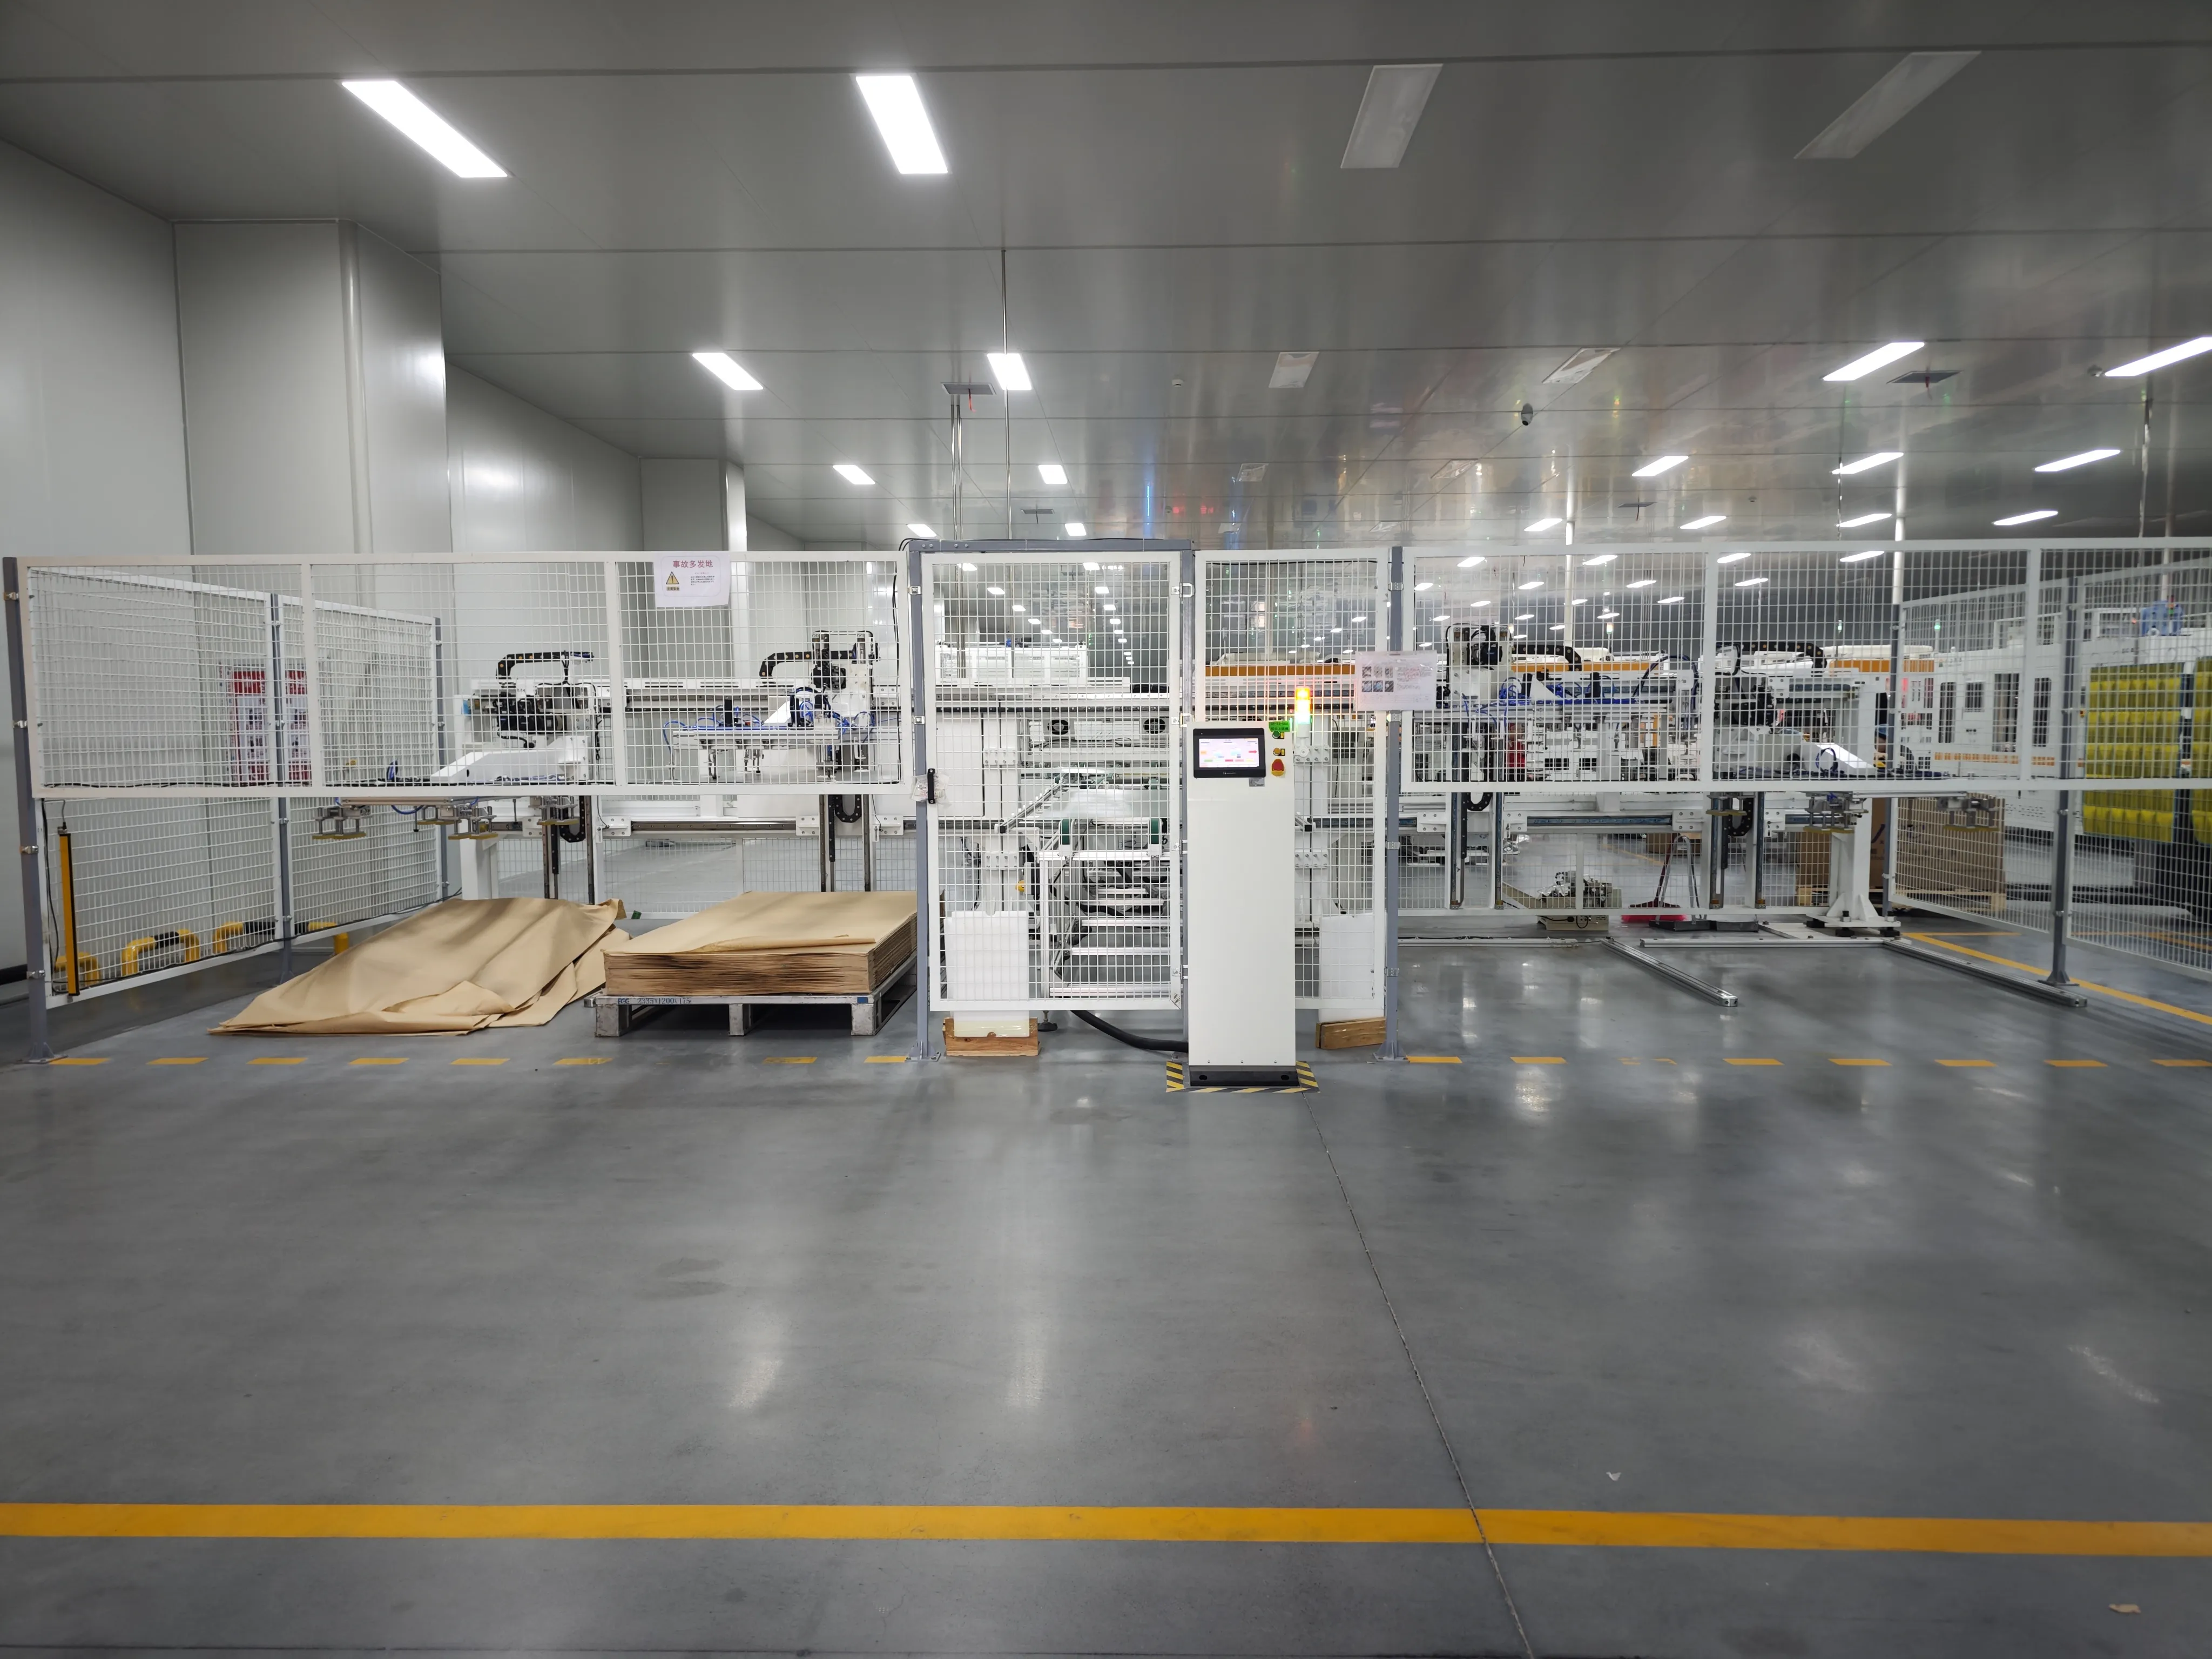
Kaca suria yang dibekalkan ke kilang modul moden biasanya dibasuh dan disediakan oleh pengeluar kaca. Oleh sebab itu, mesin basuh kaca khusus biasanya tidak diperlukan dalam barisan pengeluaran panel suria standard.
Pemuat kaca automatik meletakkan kaca yang telah disediakan ke atas penghantar. Sebelum EVA atau POE diletakkan, kaca diperiksa untuk:
Habuk dan pencemaran permukaan
Calar
Kerosakan tepi
Serpihan kaca
Kecacatan salutan
Dimensi yang tidak betul
Kaca depan membentuk asas susunan modul, jadi kedudukannya mesti kekal stabil semasa proses peletakan bahan dan susunan sel seterusnya.
6. Mesin Pemotong dan Peletak EVA, POE dan Backsheet
Bahan-bahan membawa nombor mereka sendiri sebelum mesin melakukannya: enkapsulan EVA dengan kandungan gel 75–85% selepas pengawetan dan kekuatan kupas melebihi 80 N/cm ke kaca, dipotong dan dibentangkan mengikut lukisan modul.
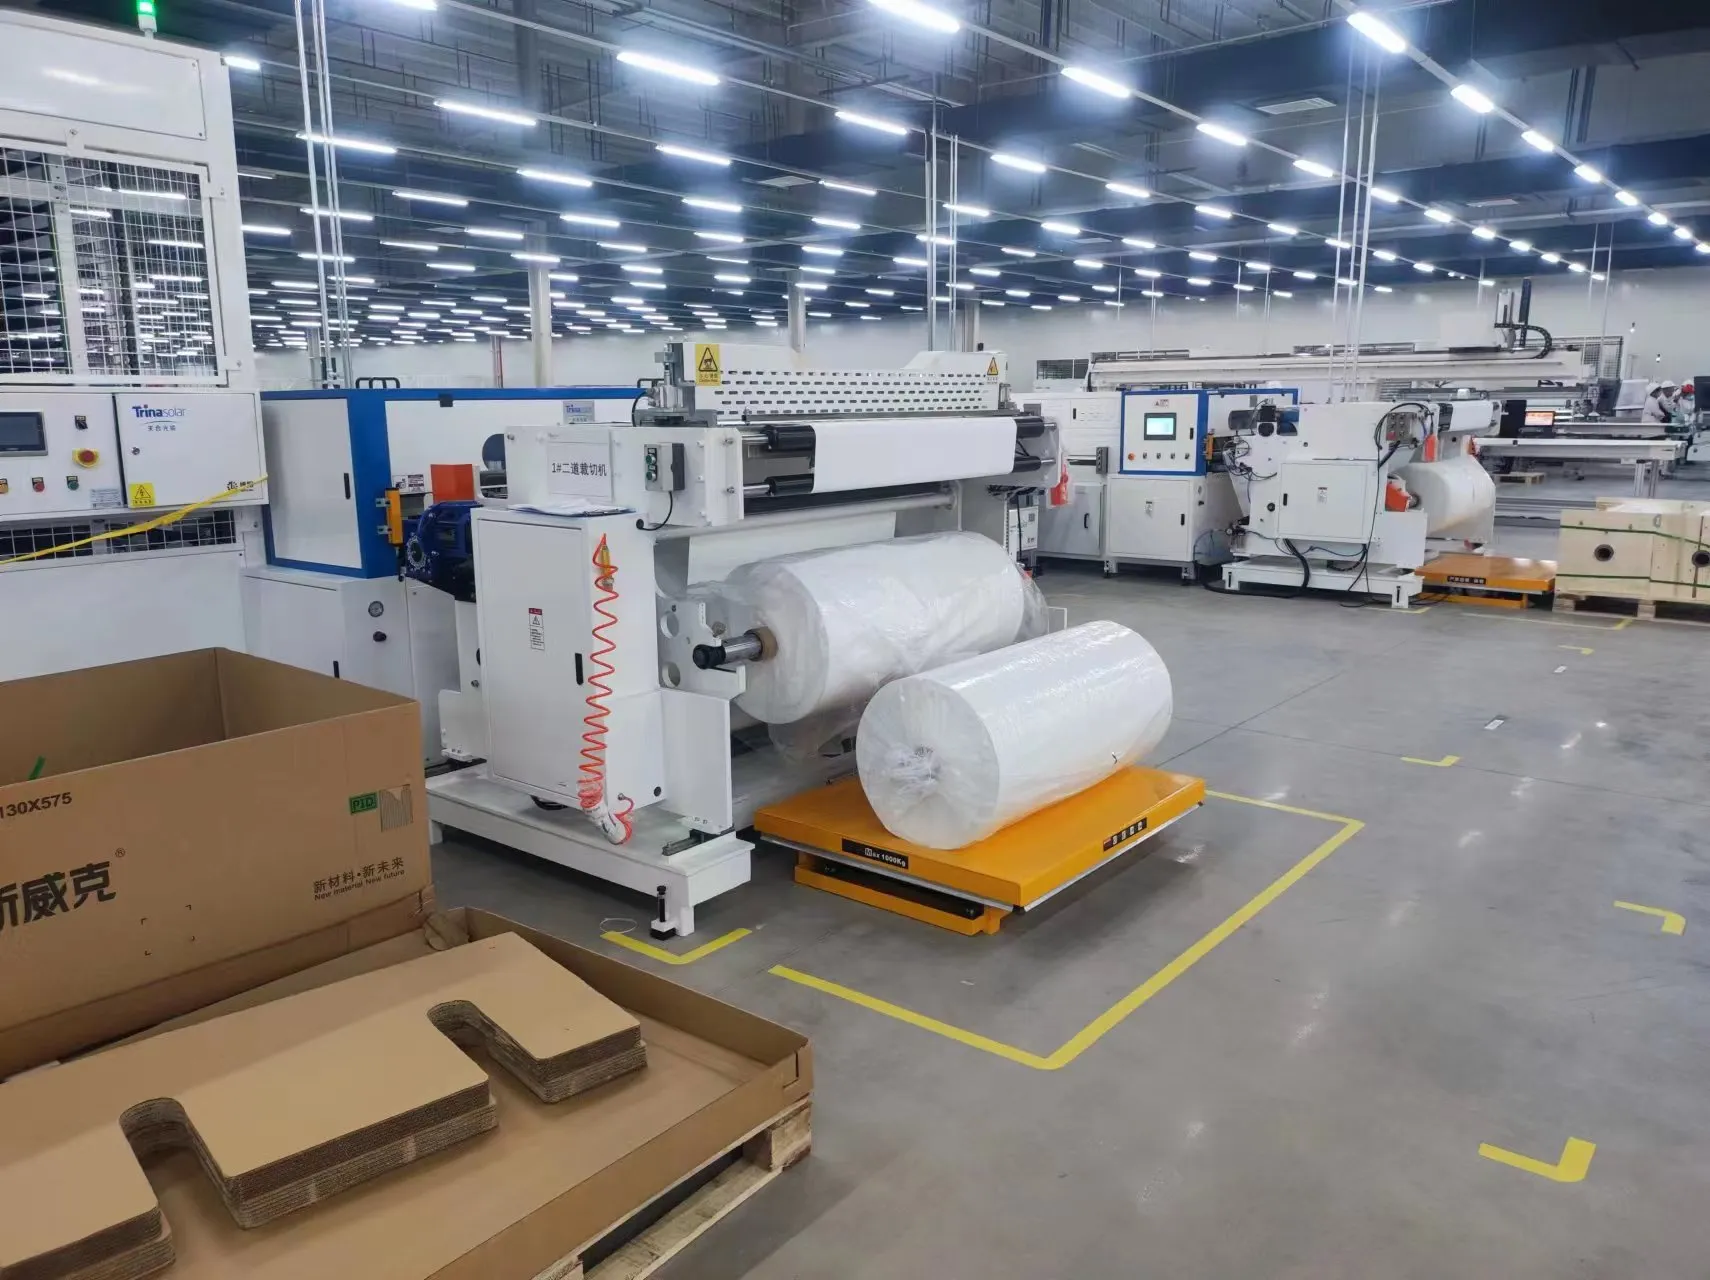
Sebelum susun lapis, bahan enkapsulan dan lapisan belakang mesti dipotong mengikut dimensi modul yang betul pada mesin pemotongan EVA dan backsheet.
Mesin pemotong dan peletak automatik boleh menyediakan bahan seperti:
Filem EVA
Filem POE
TPT atau backsheet lain
Jalur penebat
Bahan pengasingan busbar
Selepas pemotongan, mesin meletakkan enkapsulan ke atas kaca secara automatik.
Untuk modul kaca-kaca, backsheet polimer digantikan dengan kepingan kaca kedua. Susun atur barisan, laminator dan peralatan pengendalian mesti direka untuk berat tambahan dan struktur modul yang berbeza.
Kilang kecil mungkin memotong bahan EVA dan backsheet secara manual. Pemotongan dan peletakan automatik menjadi lebih bernilai apabila kapasiti pengeluaran meningkat kerana ia meningkatkan konsistensi dimensi dan mengurangkan sisa bahan.
7. Mesin Susun Automatik
Layup ditentukan sebagai masa kitaran 48 saat atau kurang setiap modul, ketepatan penjajaran kaca ±0.1 mm, dan julat kerja meliputi kaca dengan sisi panjang dari 1,600 hingga 2,600 mm.
The mesin susun lapis automatik mengambil rentetan sel yang telah siap dan meletakkannya pada kaca dan enkapsulan.
Ini adalah proses ketepatan. Jarak rentetan, penjajaran sel dan jarak antara sel dengan tepi kaca mesti kekal dalam toleransi yang ditetapkan.
Penjajaran yang buruk mudah dikesan pada panel siap, tetapi penampilan bukan satu-satunya kebimbangan. Kedudukan rentetan yang salah juga boleh menjejaskan enkapsulasi, pengedap tepi dan kebolehpercayaan modul jangka panjang.
Mesin susun automatik biasanya menggunakan:
Robot industri atau sistem gantri
Pencengkam vakum
Kamera penglihatan
Pembetulan kedudukan automatik
Kawalan jarak rentetan
Pengesanan kedudukan kaca
Sesetengah barisan pengeluaran menggunakan mesin susun yang berasingan. Yang lain menggabungkan kedudukan rentetan, susun dan sambungan bas dalam satu unit bersepadu.
8. Mesin Sambungan Bas
Mesin bussing automatik menjalankan kitaran 17–18 saat dan mengekalkan penggunaan melebihi 99%, dan ia perlu meliputi 5 hingga 30 busbar kerana susun atur berbilang busbar berganda.
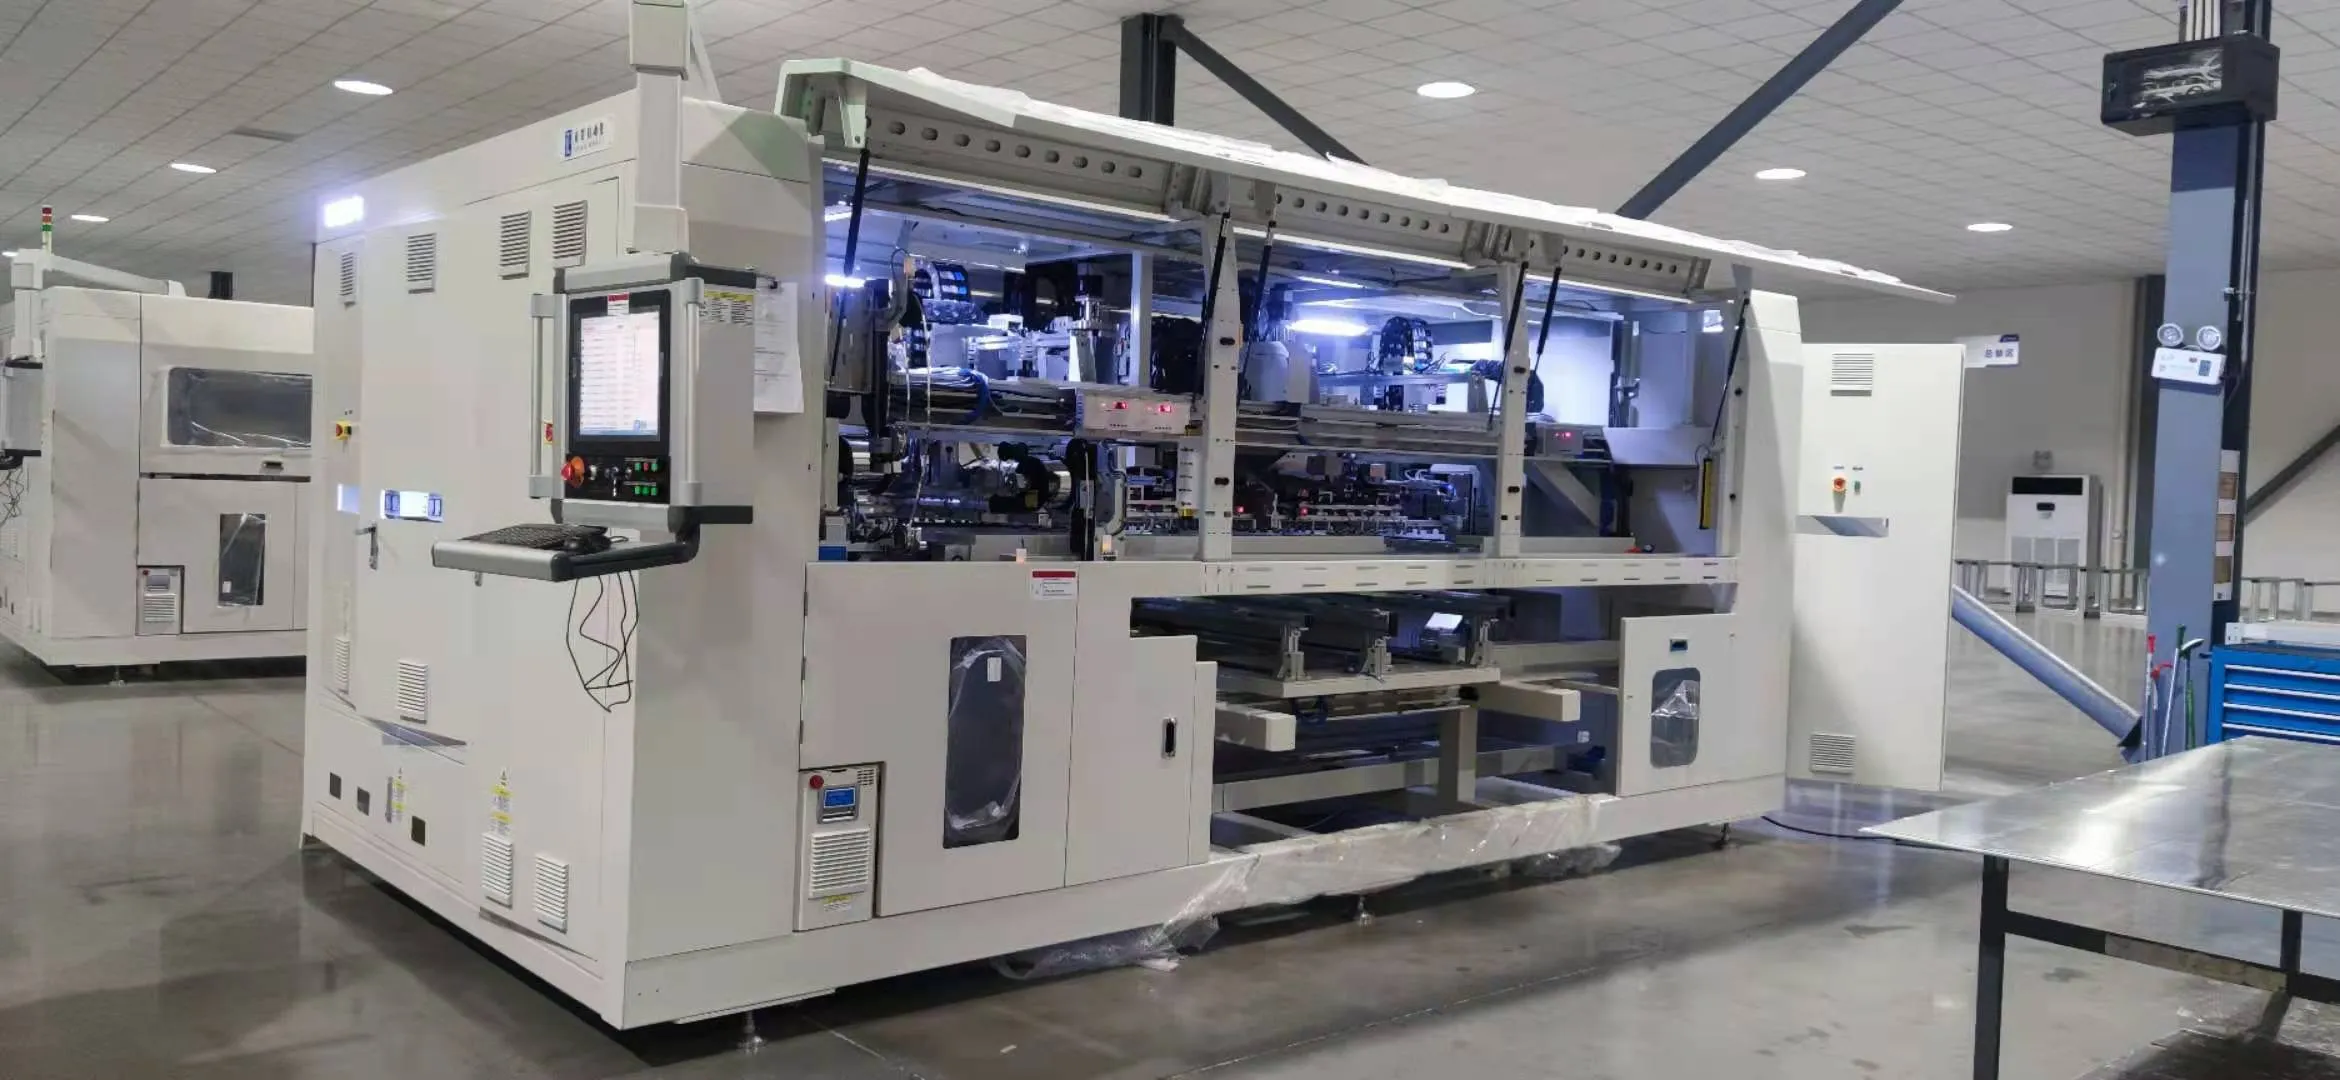
Selepas rentetan diletakkan, ia mesti disambung secara elektrik dengan riben busbar, biasanya pada mesin bussing automatik.
Mesin sambungan bas automatik mengimpal atau memateri terminal rentetan mengikut reka bentuk elektrik modul. Ia juga boleh membengkok, memotong dan memposisikan pita bas secara automatik.
Modul separuh sel memerlukan perhatian khusus kerana bahagian sel atas dan bawahnya biasanya disambung secara selari. Titik keluaran biasanya terletak berhampiran tengah panel dan bukannya di bahagian atas.
Proses sambungan bas mesti mengawal:
Kedudukan pita bas
Suhu kimpalan atau pematerian
Kekuatan sambungan
Bentuk pita
Jarak rentetan
Kedudukan pita keluaran
Sambungan bas yang lemah boleh menyebabkan kehilangan kuasa, pemanasan setempat yang berlebihan atau kegagalan litar sepenuhnya.
Pada barisan separa automatik kecil, sambungan bas boleh diselesaikan secara manual dengan alat pematerian dan templat kedudukan. Kilang berkapasiti tinggi biasanya menggunakan mesin sambungan bas automatik untuk konsistensi dan daya pemprosesan yang lebih baik.
9. Penguji EL Pra-Laminasi dan Pemeriksaan Visual
EL pra-laminasi dibeli berdasarkan resolusi imej — 4,928 × 3,264 piksel pada penguji semasa — dan pada kawasan kerja yang cukup besar untuk modul terbesar yang ingin dibina oleh barisan itu.
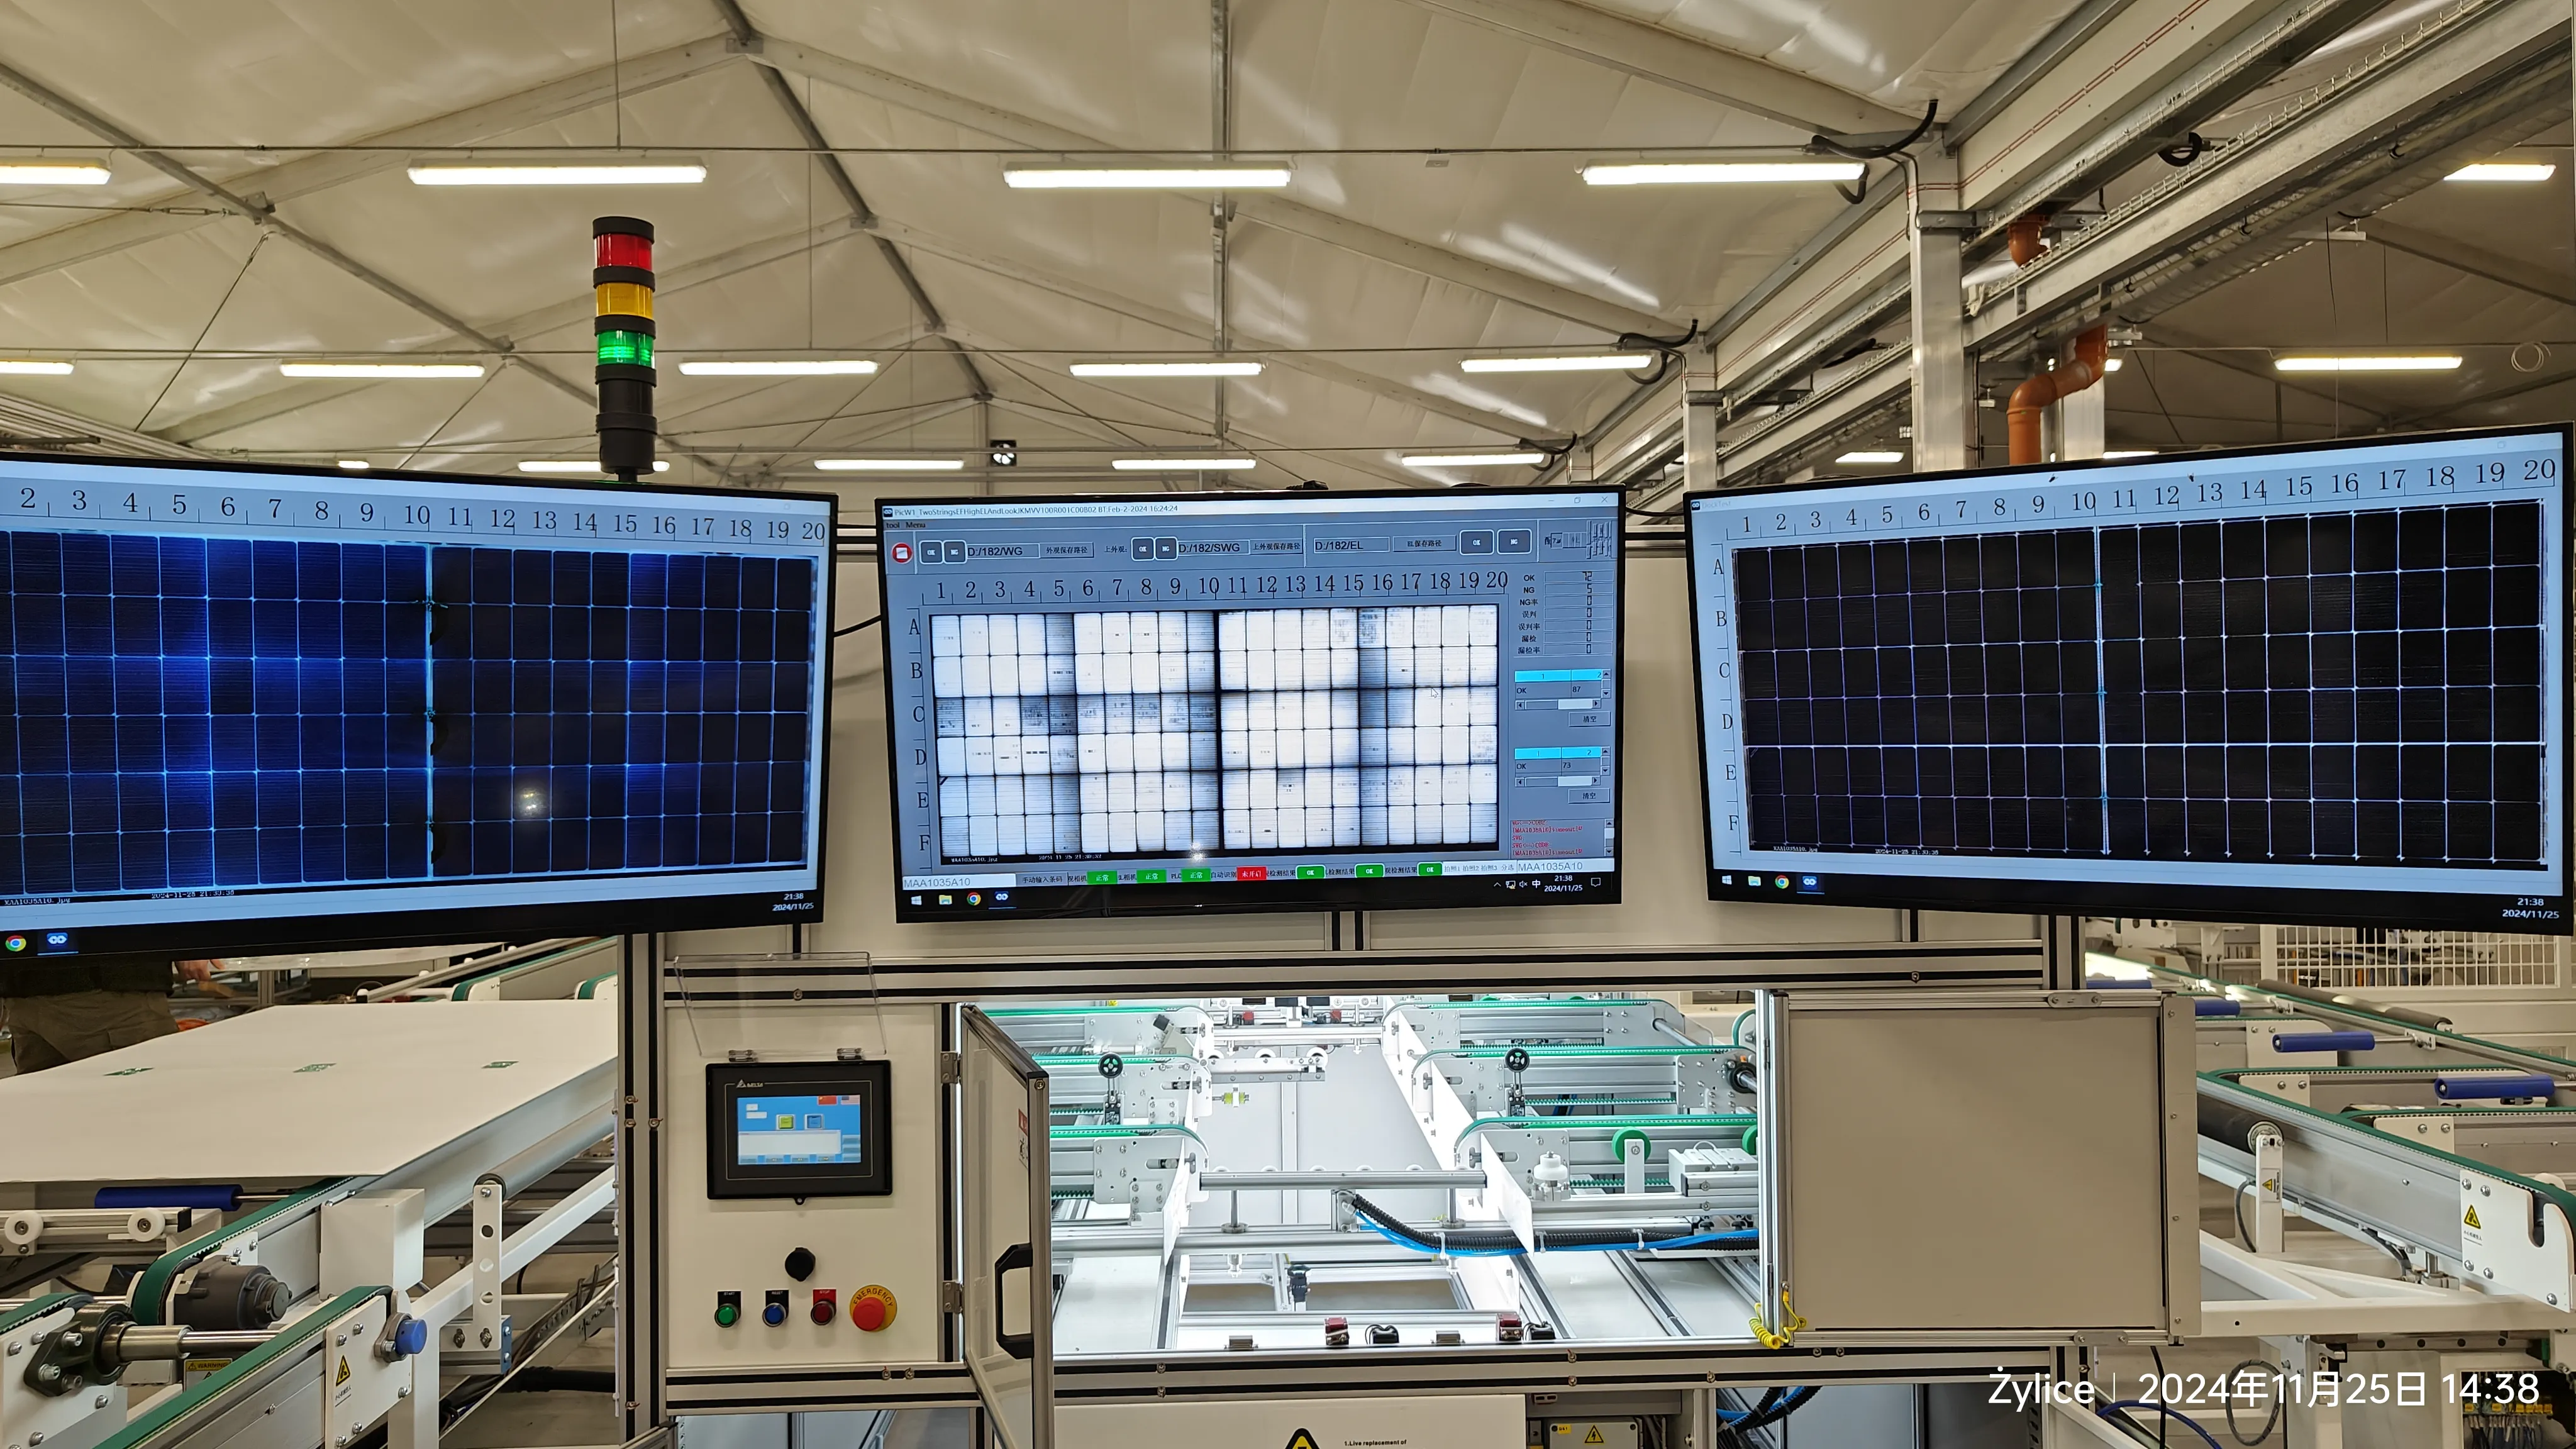
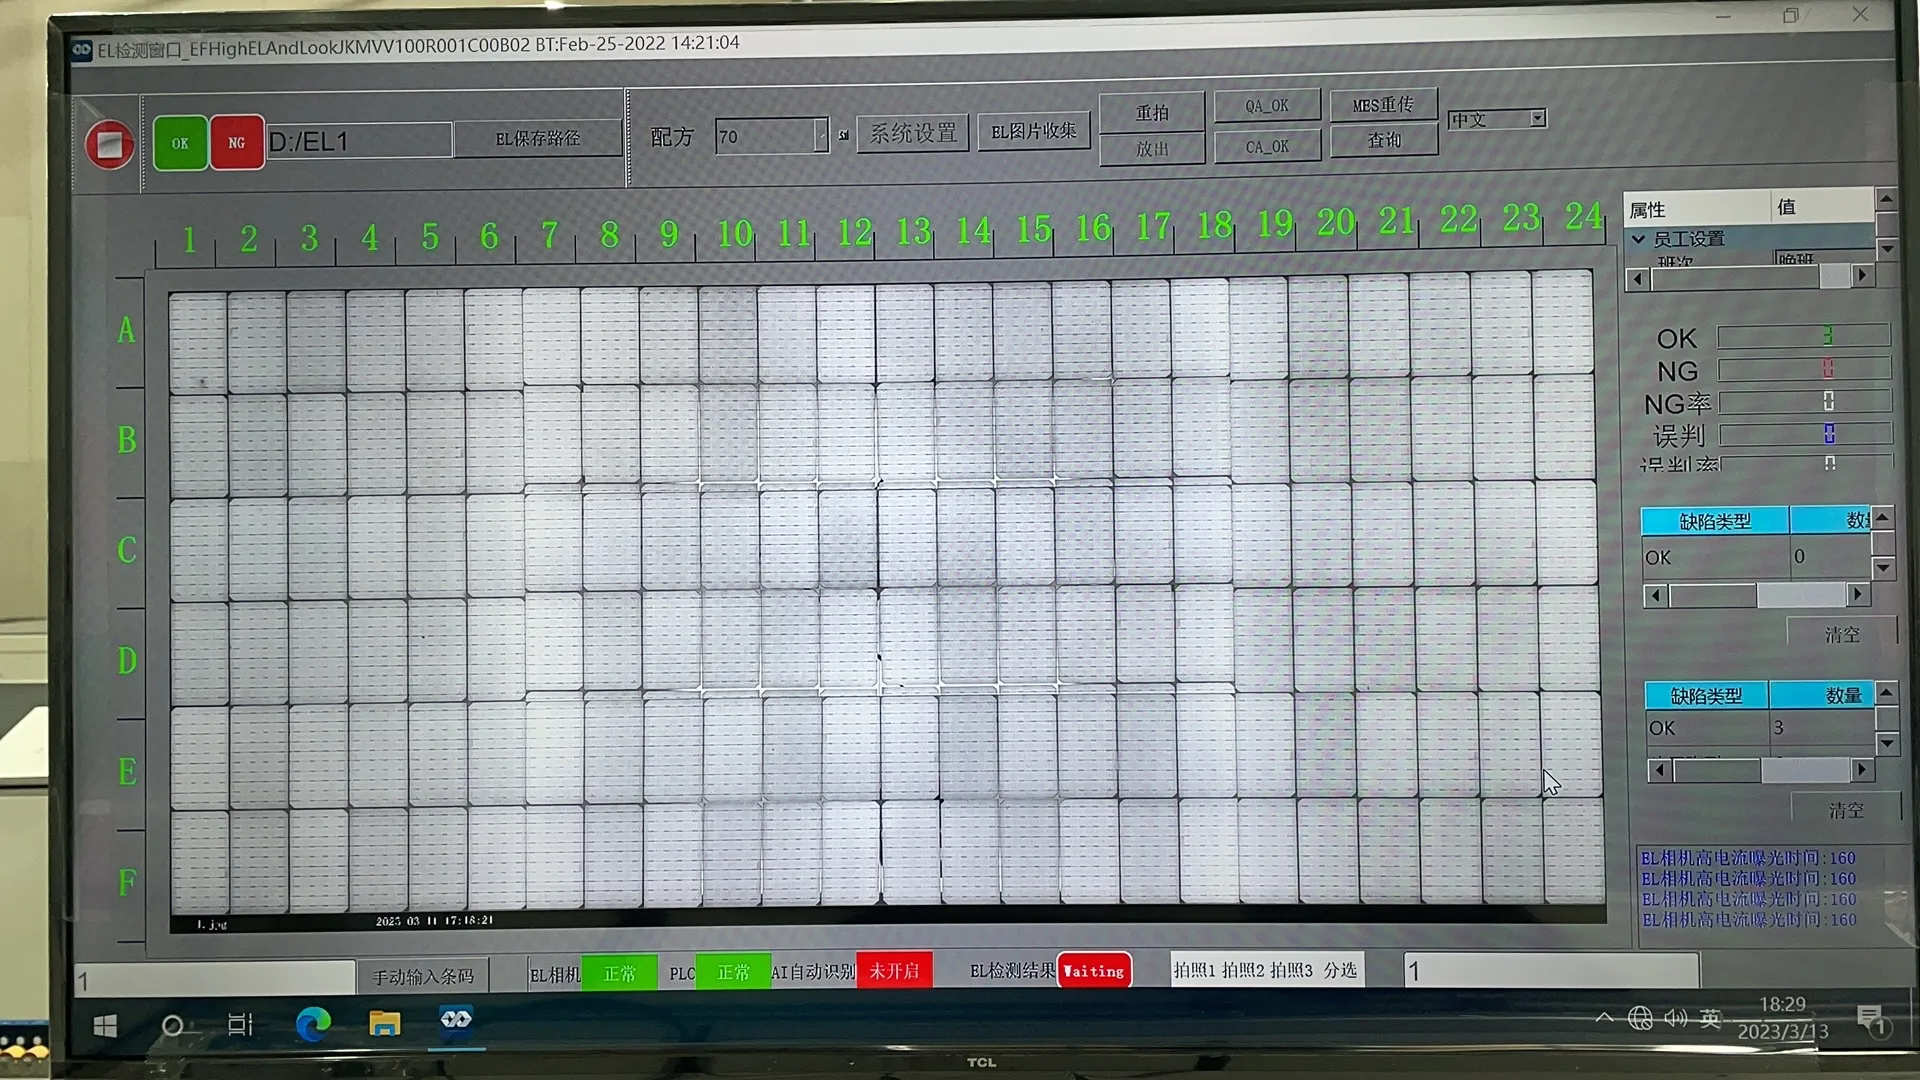
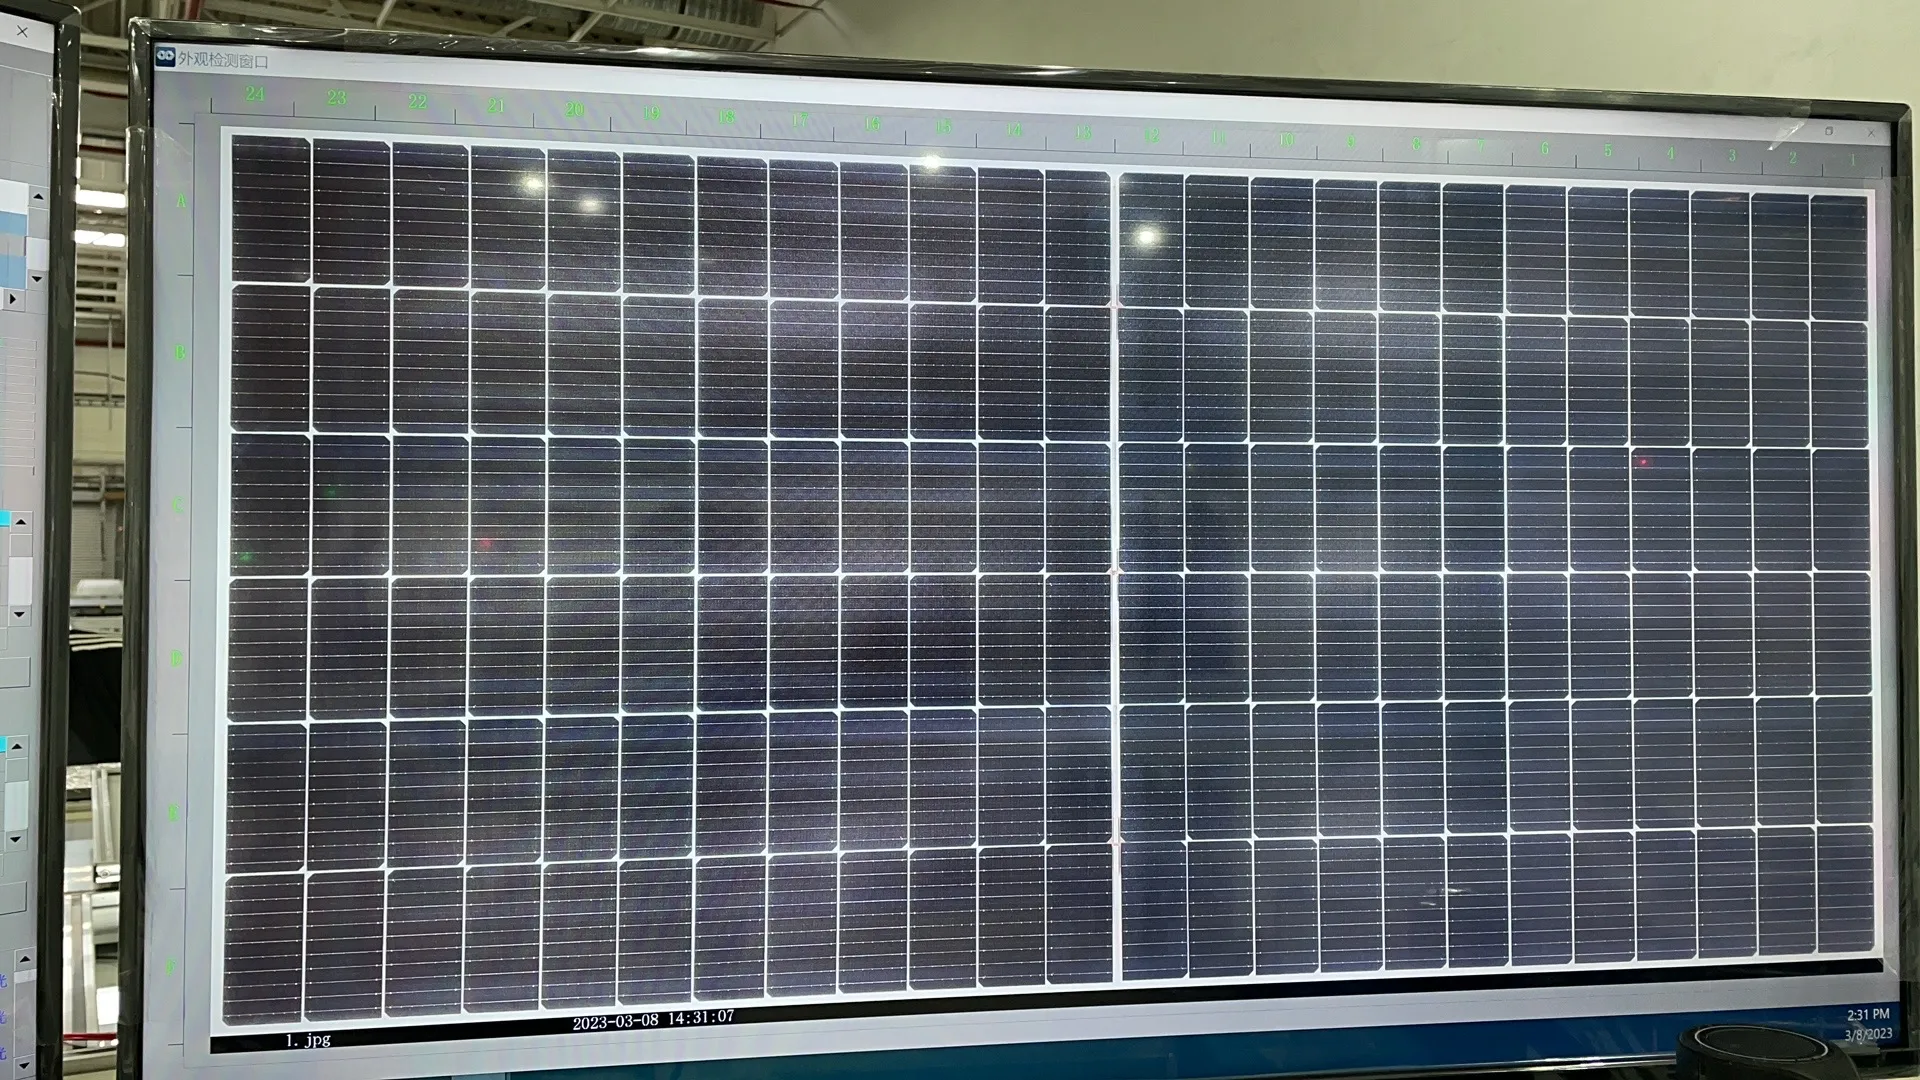
Sebelum laminasi, modul yang dipasang harus melalui pemeriksaan visual dan ujian EL.
Ini adalah peluang praktikal terakhir untuk membaiki banyak kecacatan pengeluaran. Pengendali atau sistem pemeriksaan automatik memeriksa masalah seperti:
Sel retak
Rentetan tidak sejajar
Pita hilang
Sambungan bas yang lemah
Kedudukan keluaran tidak betul
Kontaminasi di dalam modul
Enkapsulan berkedut atau tersesar
Peletakan kepingan belakang tidak betul
Penguji EL pra-laminasi memeriksa keadaan elektrik litar sel lengkap sebelum ia dimeterai secara kekal.
Laminasi secara efektif tidak boleh diterbalikkan. Jika kecacatan ditemui selepas laminasi, kos pembaikan jauh lebih tinggi, dan dalam banyak kes keseluruhan modul mesti dilupuskan.
10. Laminator Panel Suria
Tetingkap proses ialah 140–150°C semasa enkapsulan bersilang silang, dan resipi ialah urutan peringkat vakum, tanjakan pemanasan, tekanan dan kediaman dan bukan tetapan suhu tunggal.
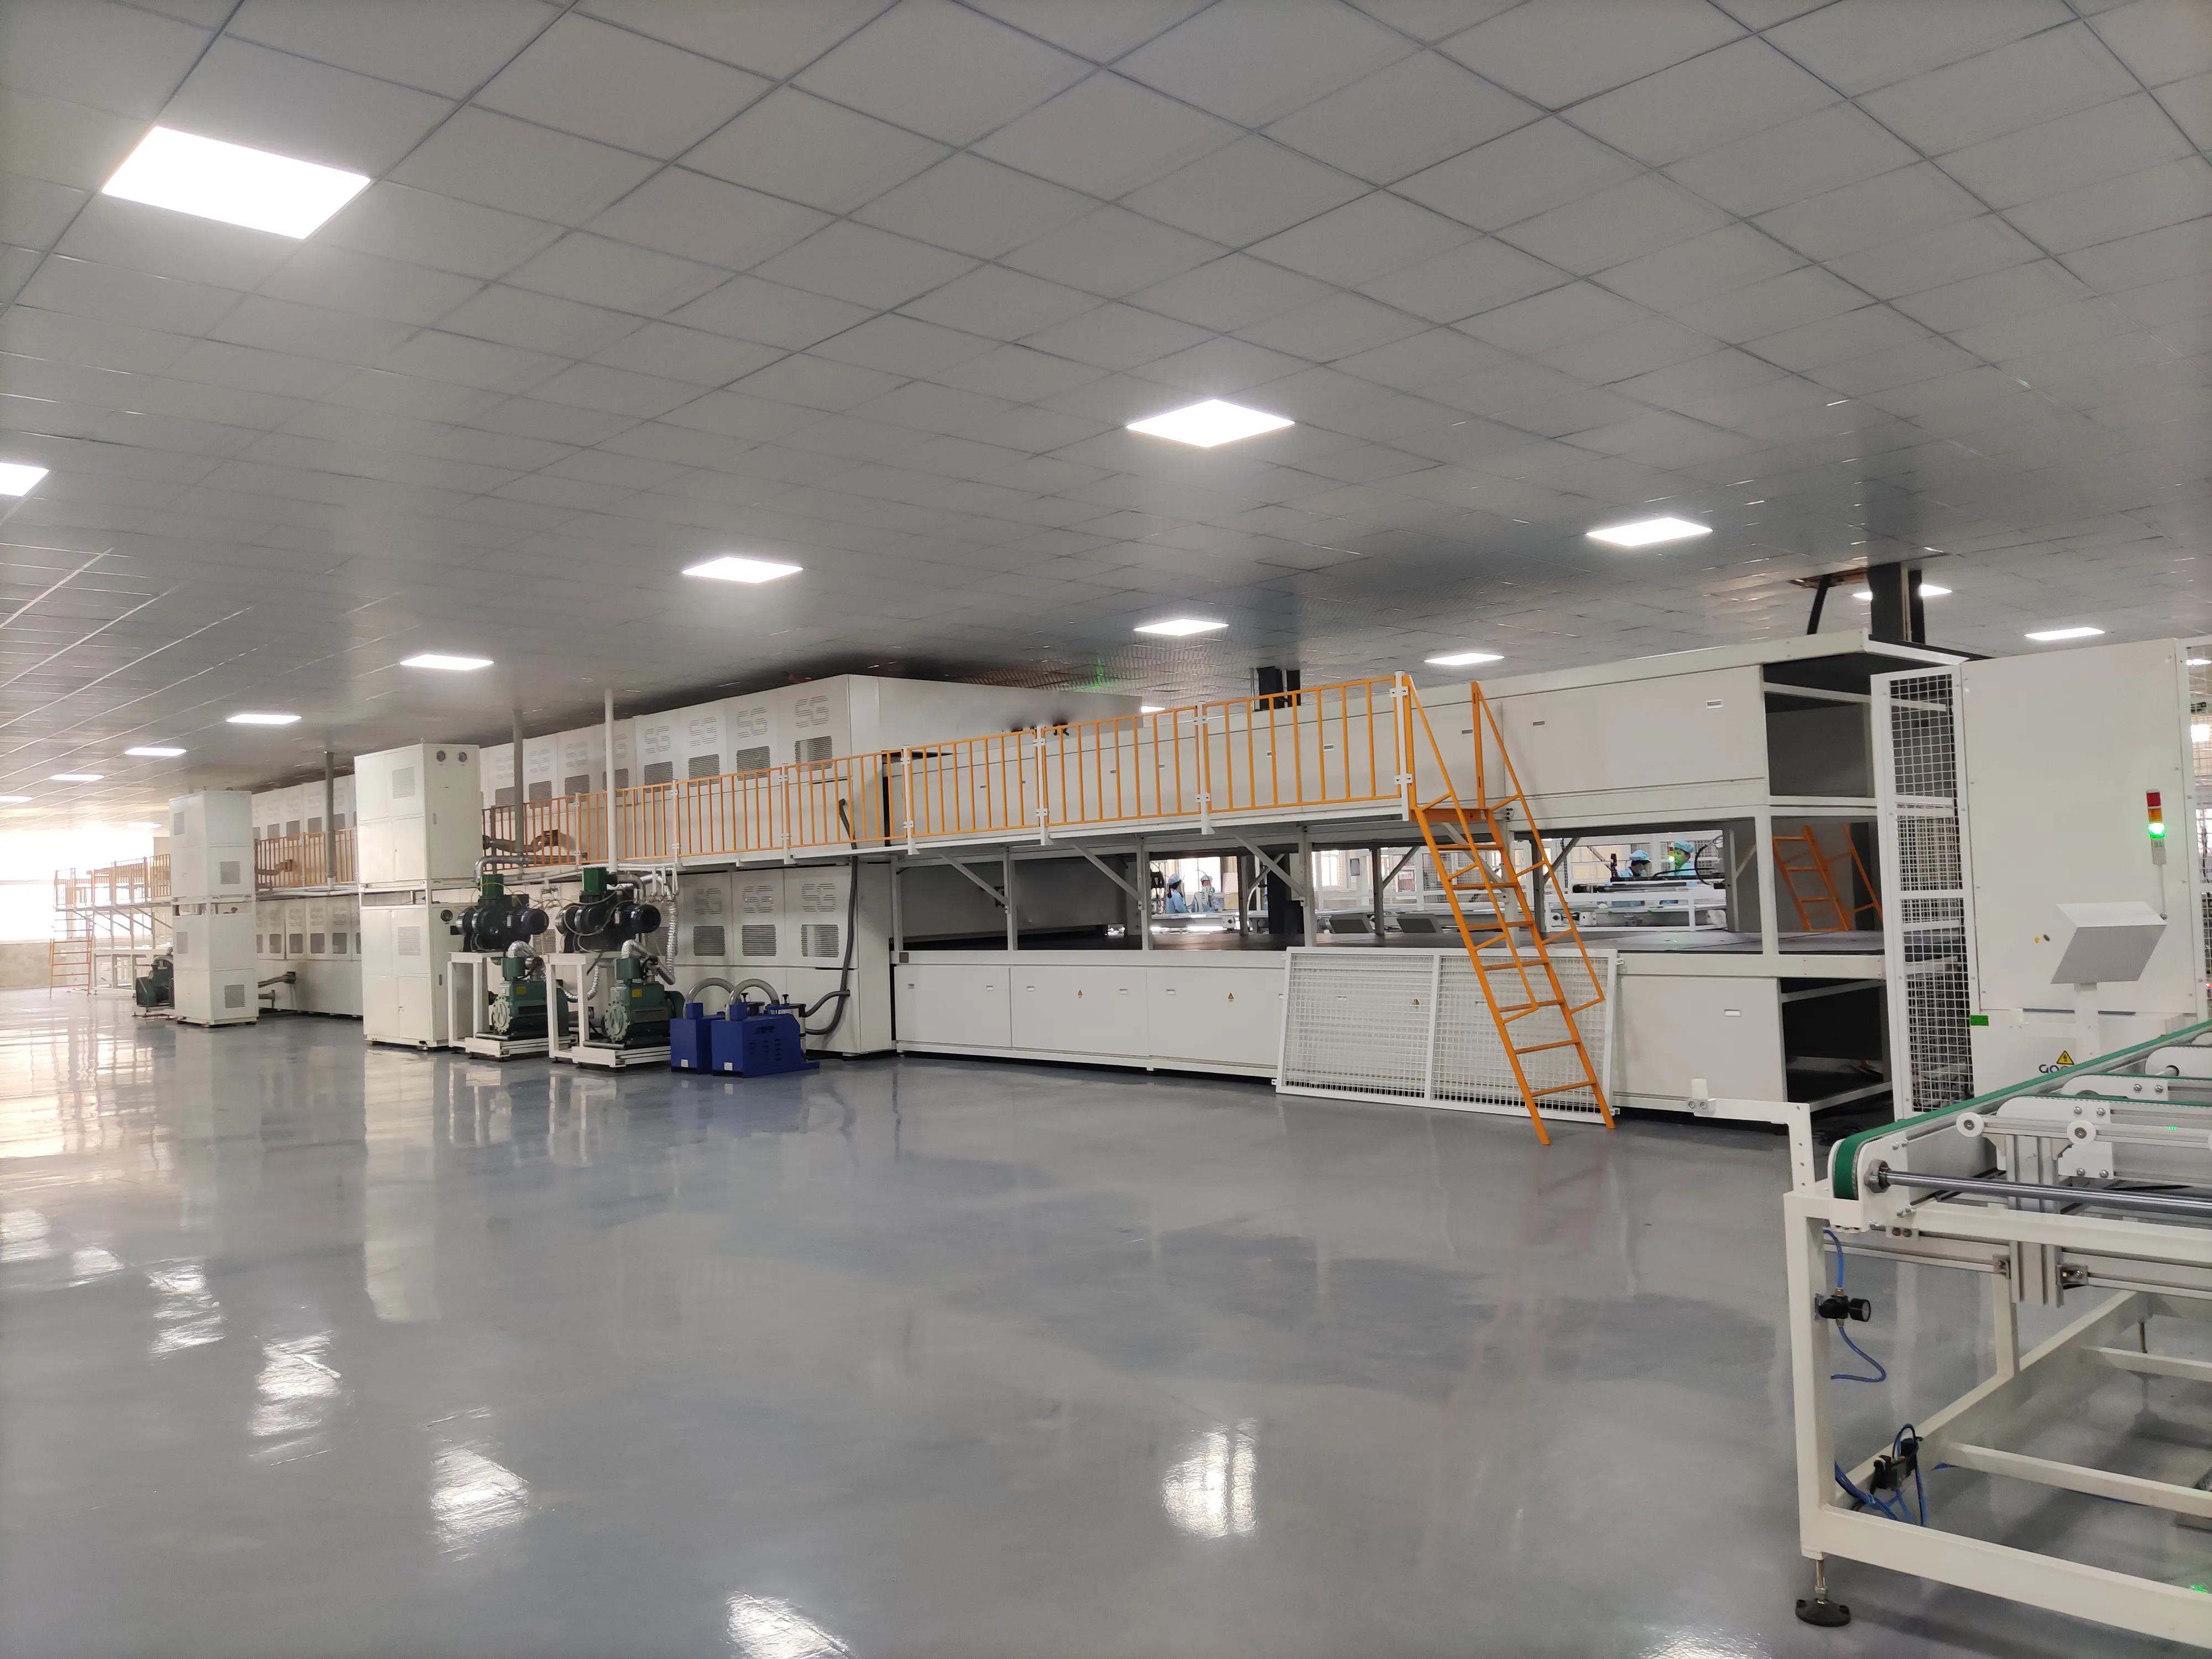
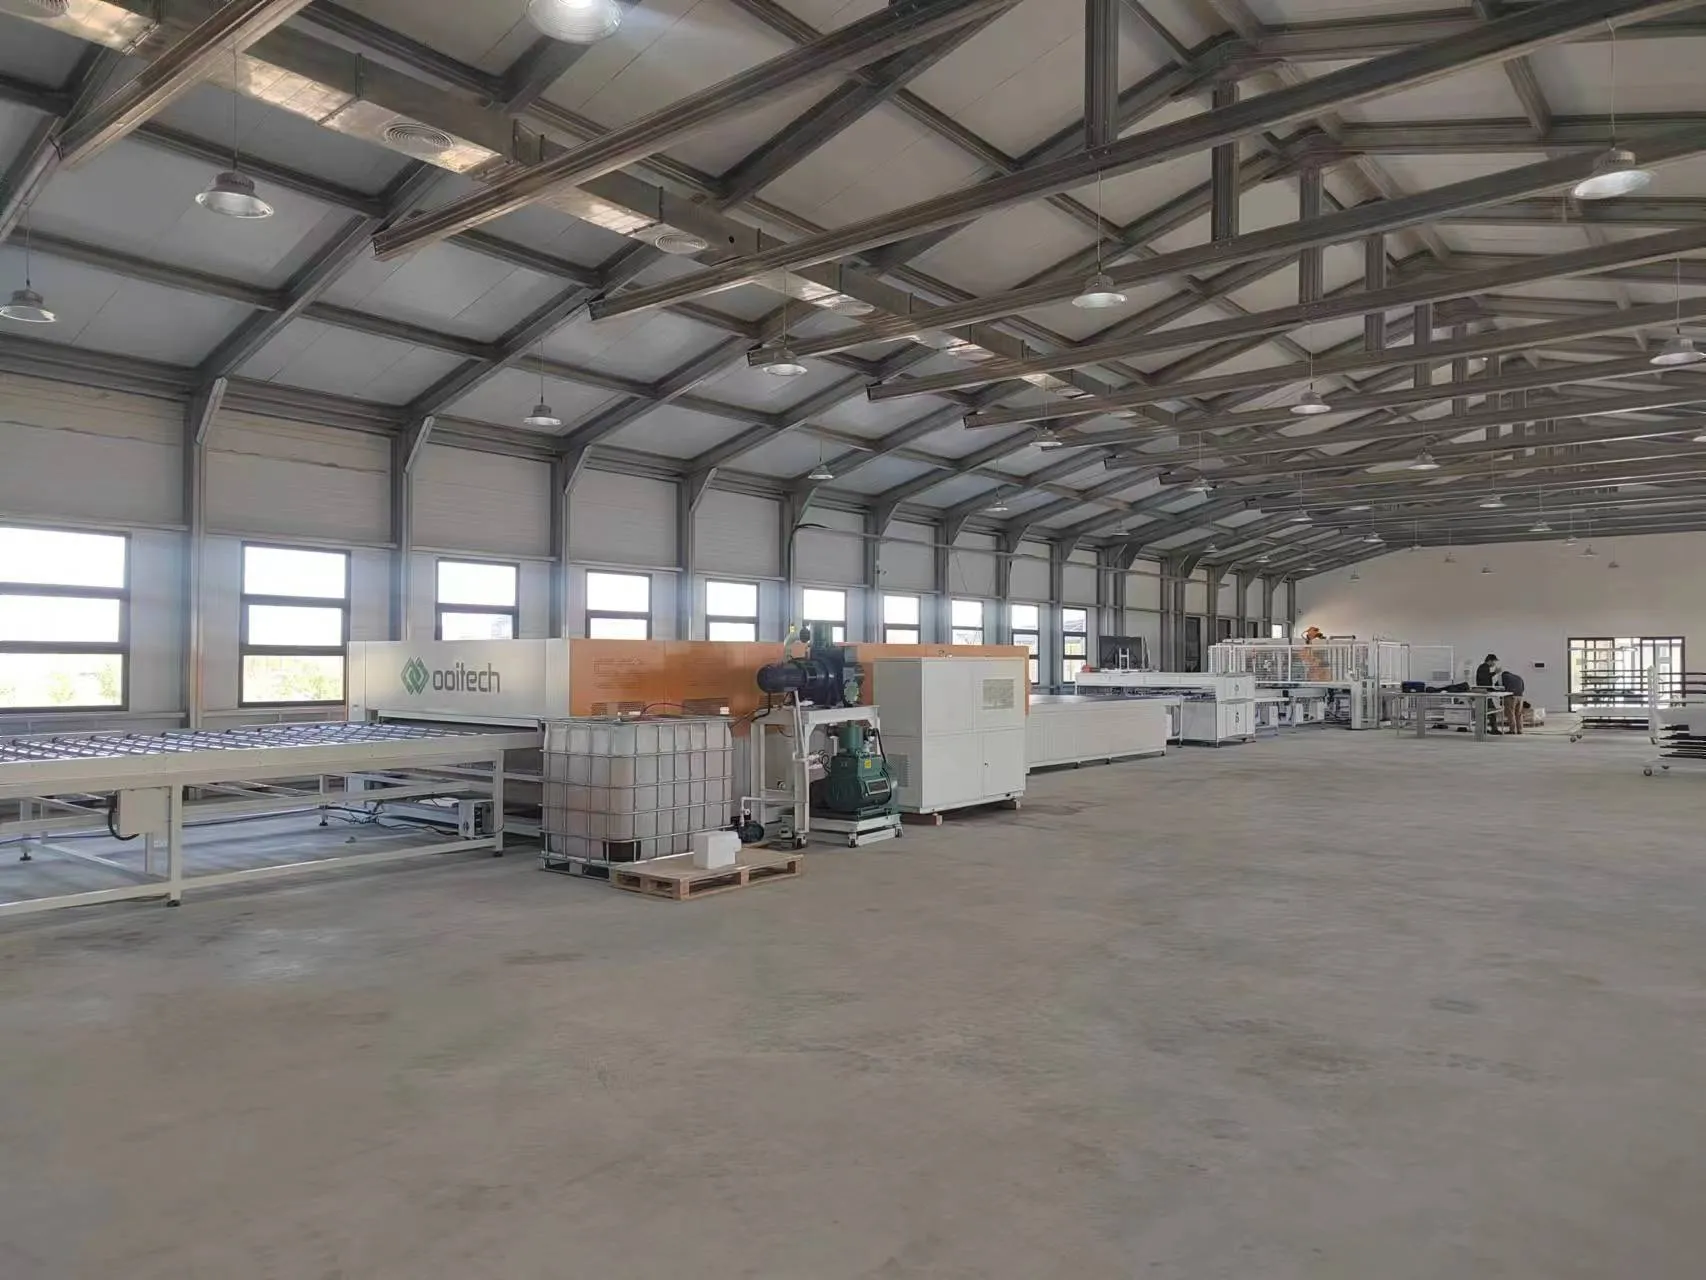
The laminator mengedapkan kaca, enkapsulan, sel solar dan backsheet—atau kaca belakang—menjadi satu struktur yang tahan lama.
Di dalam laminator, vakum mengeluarkan udara terperangkap dari timbunan modul. Haba dan tekanan kemudiannya mematangkan EVA atau POE, mengikat semua lapisan bersama.
Resipi laminasi bergantung pada:
Jenis enkapsulan
Saiz modul
Ketebalan kaca
Struktur kaca-lembaran belakang atau kaca-kaca
Teknologi sel
Keperluan pembekal bahan
Kitaran laminasi biasa mungkin mengambil masa sekitar 10 hingga 20 minit, walaupun masa sebenar berbeza mengikut bahan dan peralatan.
Laminator selalunya merupakan proses utama paling perlahan dalam barisan pengeluaran. Oleh itu, sebuah kilang mungkin memerlukan beberapa laminator yang beroperasi secara selari.
Ini adalah perkara penting semasa mengira kapasiti pengeluaran. Memasang penyambung yang lebih pantas tidak akan meningkatkan output modul akhir jika bahagian laminasi tidak dapat memproses panel pada kadar yang sama.
Kualiti laminasi secara langsung mempengaruhi lekatan, penebat elektrik, rintangan kelembapan dan jangka hayat perkhidmatan modul yang dijangka.
11. Peralatan Pemotongan dan Pemeriksaan Selepas Laminasi
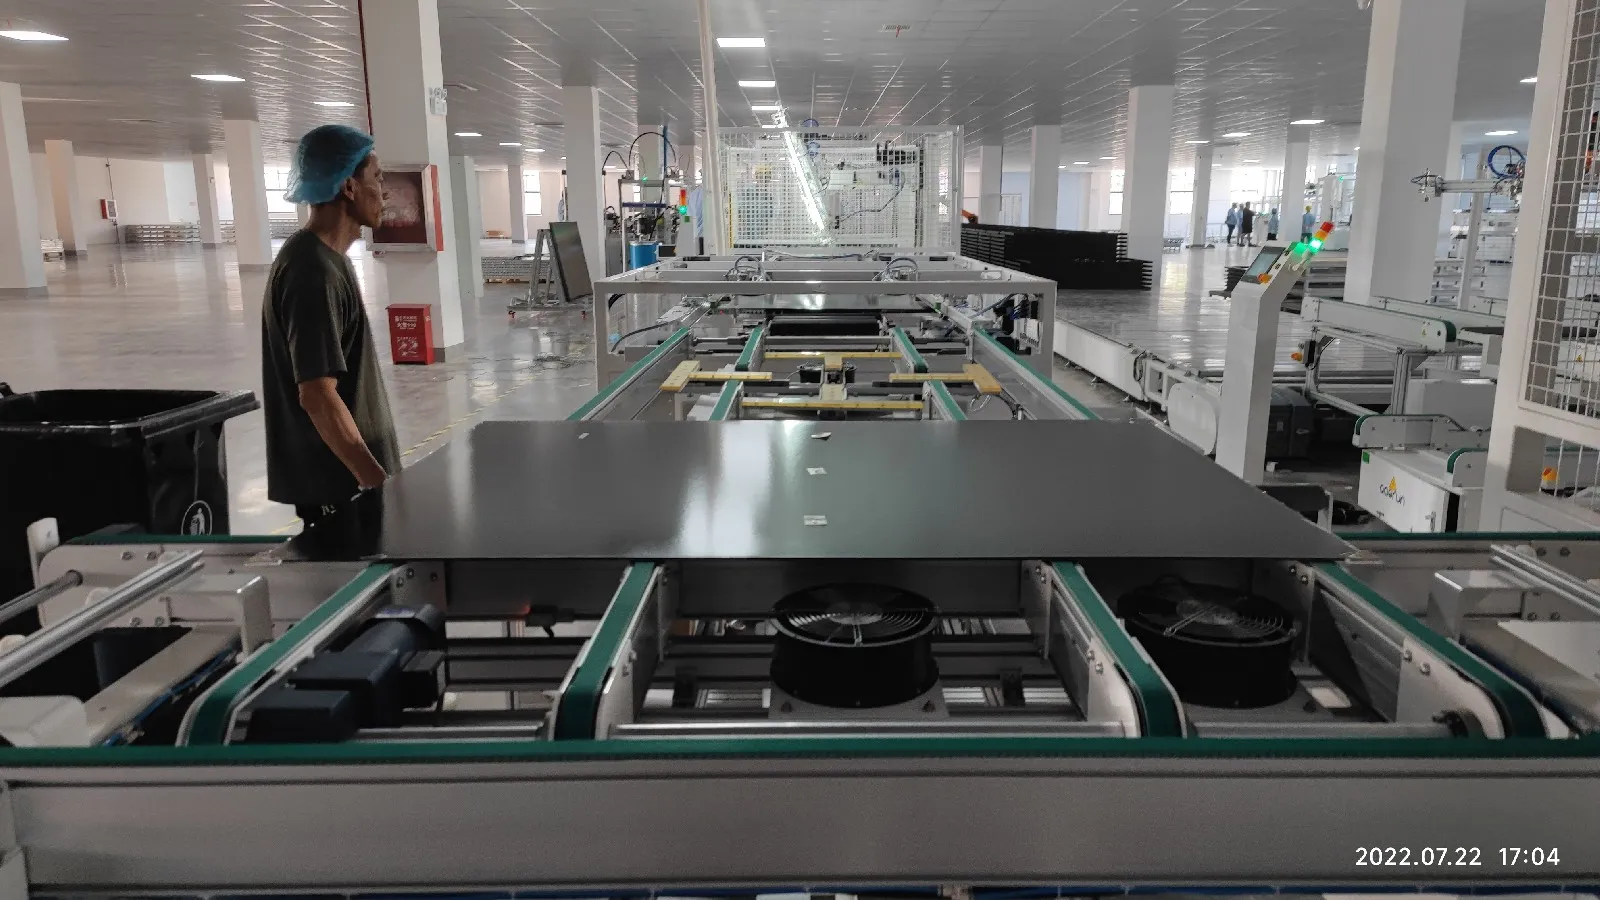
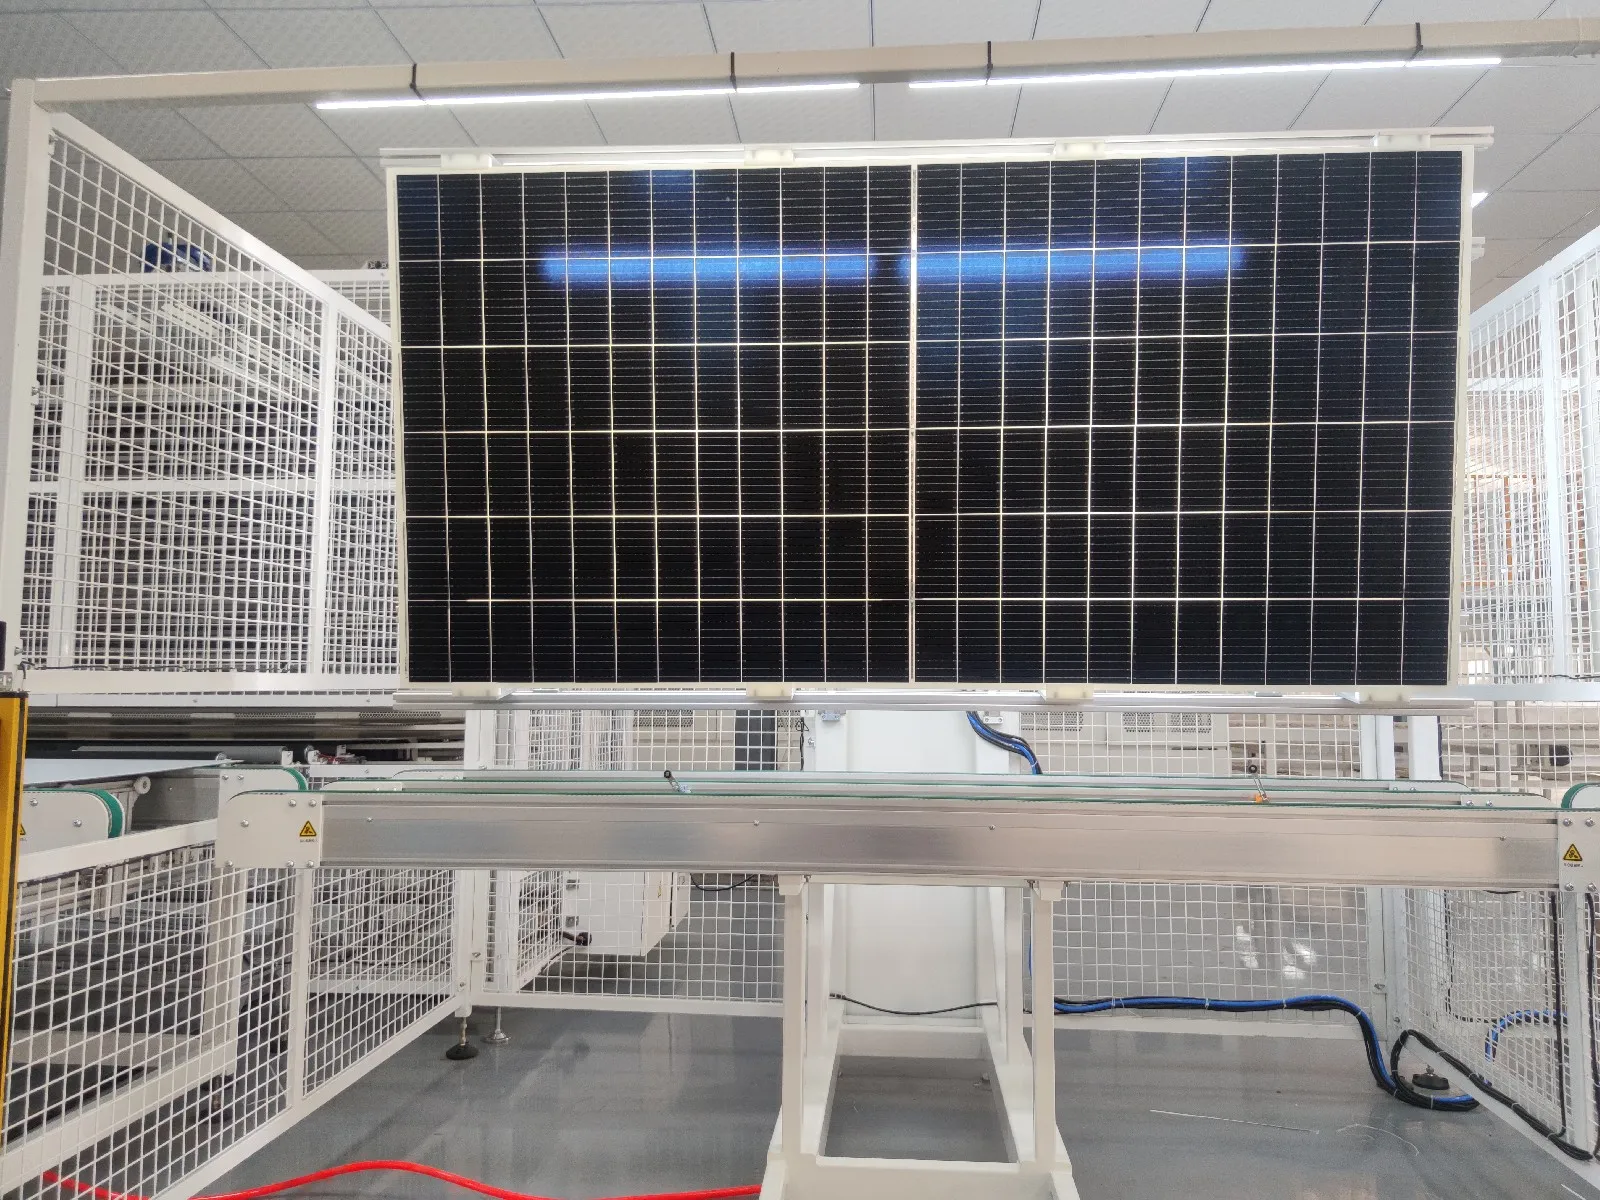
Selepas laminasi, lebihan EVA, POE atau lembaran belakang kekal di sekitar tepi modul. Bahan ini mesti dikeluarkan sebelum pemasangan bingkai.
Pada barisan kecil, pengendali boleh memotong tepi secara manual. Barisan automatik berkapasiti tinggi biasanya menggunakan mesin pemotong tepi.
Modul yang telah dilaminasi juga diperiksa untuk:
Gelembung udara
Delaminasi
Limpahan enkapsulan
Calar
Kerosakan kaca
Pergerakan sel
Sesaran tali
Kontaminasi di dalam lamina
Unit pusingan automatik memudahkan pemeriksaan kedua-dua belah modul tanpa perlu mengangkat secara manual.
12. Mesin Pelekat dan Pembingkai Bingkai
Ketepatan pembingkaian dipegang pada ±1 mm dengan perbezaan pepenjuru dalam ±1.5 mm, pada julat kerja sehingga 2,000 × 1,100 × 50 mm; pelekatan bingkai menjalankan lejang sehingga 2,500 mm.
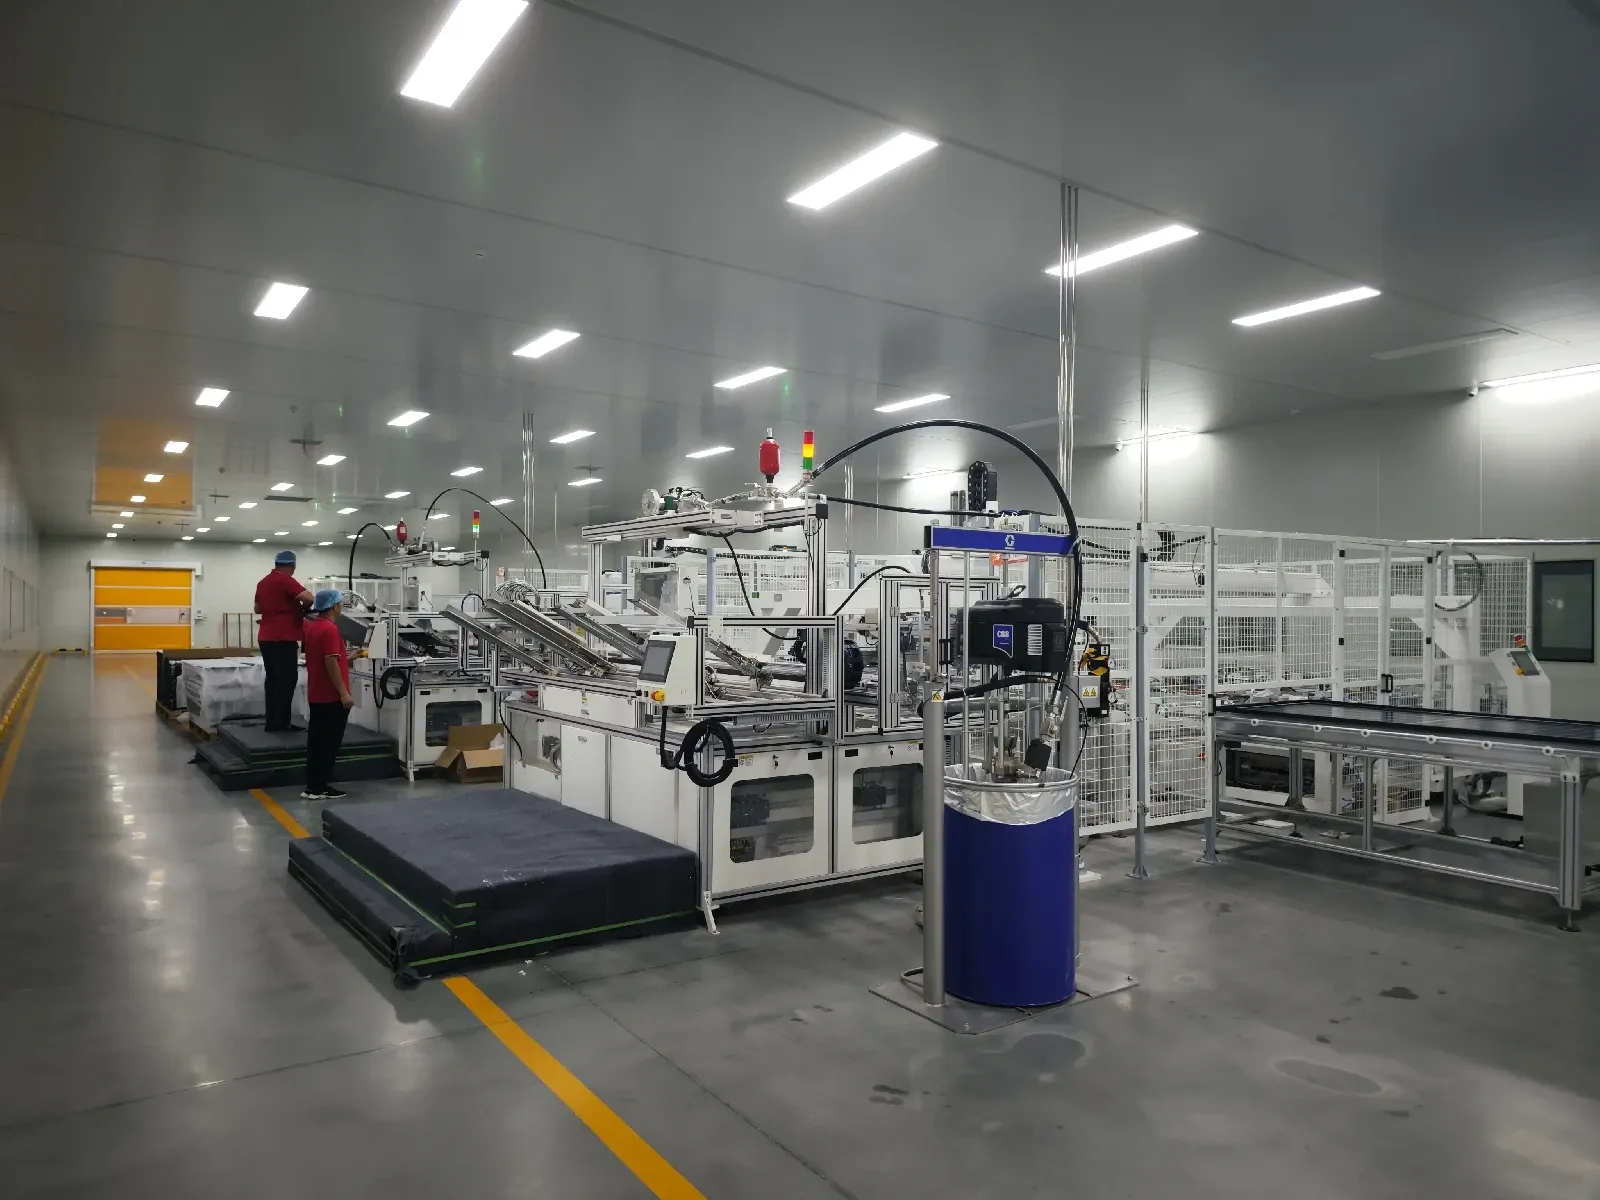

Kebanyakan panel solar konvensional menggunakan bingkai aluminium, dipasang oleh mesin pembingkaian, untuk melindungi tepi kaca dan memberikan sokongan mekanikal semasa pengangkutan dan pemasangan.
Bahagian pembingkaian mungkin termasuk:
Mesin pelekat bingkai automatik
Sistem pemuatan bingkai aluminium
Peralatan pemasangan kunci sudut
Mesin pemasangan bingkai
Mesin pembingkaian pneumatik atau hidraulik
Peralatan tebuk bingkai
Pengedap digunakan di dalam profil aluminium sebelum empat bahagian bingkai ditekan di sekeliling modul berlaminasi.
Bingkai siap mestilah segi empat sama, selamat dan tertutup rapat. Kecacatan bingkai biasa termasuk sudut longgar, pengedap tidak mencukupi, pengedap berlebihan, calar dan dimensi bingkai yang salah.
Modul kaca-kaca tanpa bingkai mungkin tidak memerlukan proses ini, bergantung pada reka bentuk produk.
13. Mesin Pemasangan Kotak Simpang
Kimpalan kotak simpang menjalankan kitaran 16 saat atau kurang pada kedudukan CCD ±0.1 mm, dengan kadar kelayakan untuk ketegangan kimpalan dijangka pada atau hampir 100%.
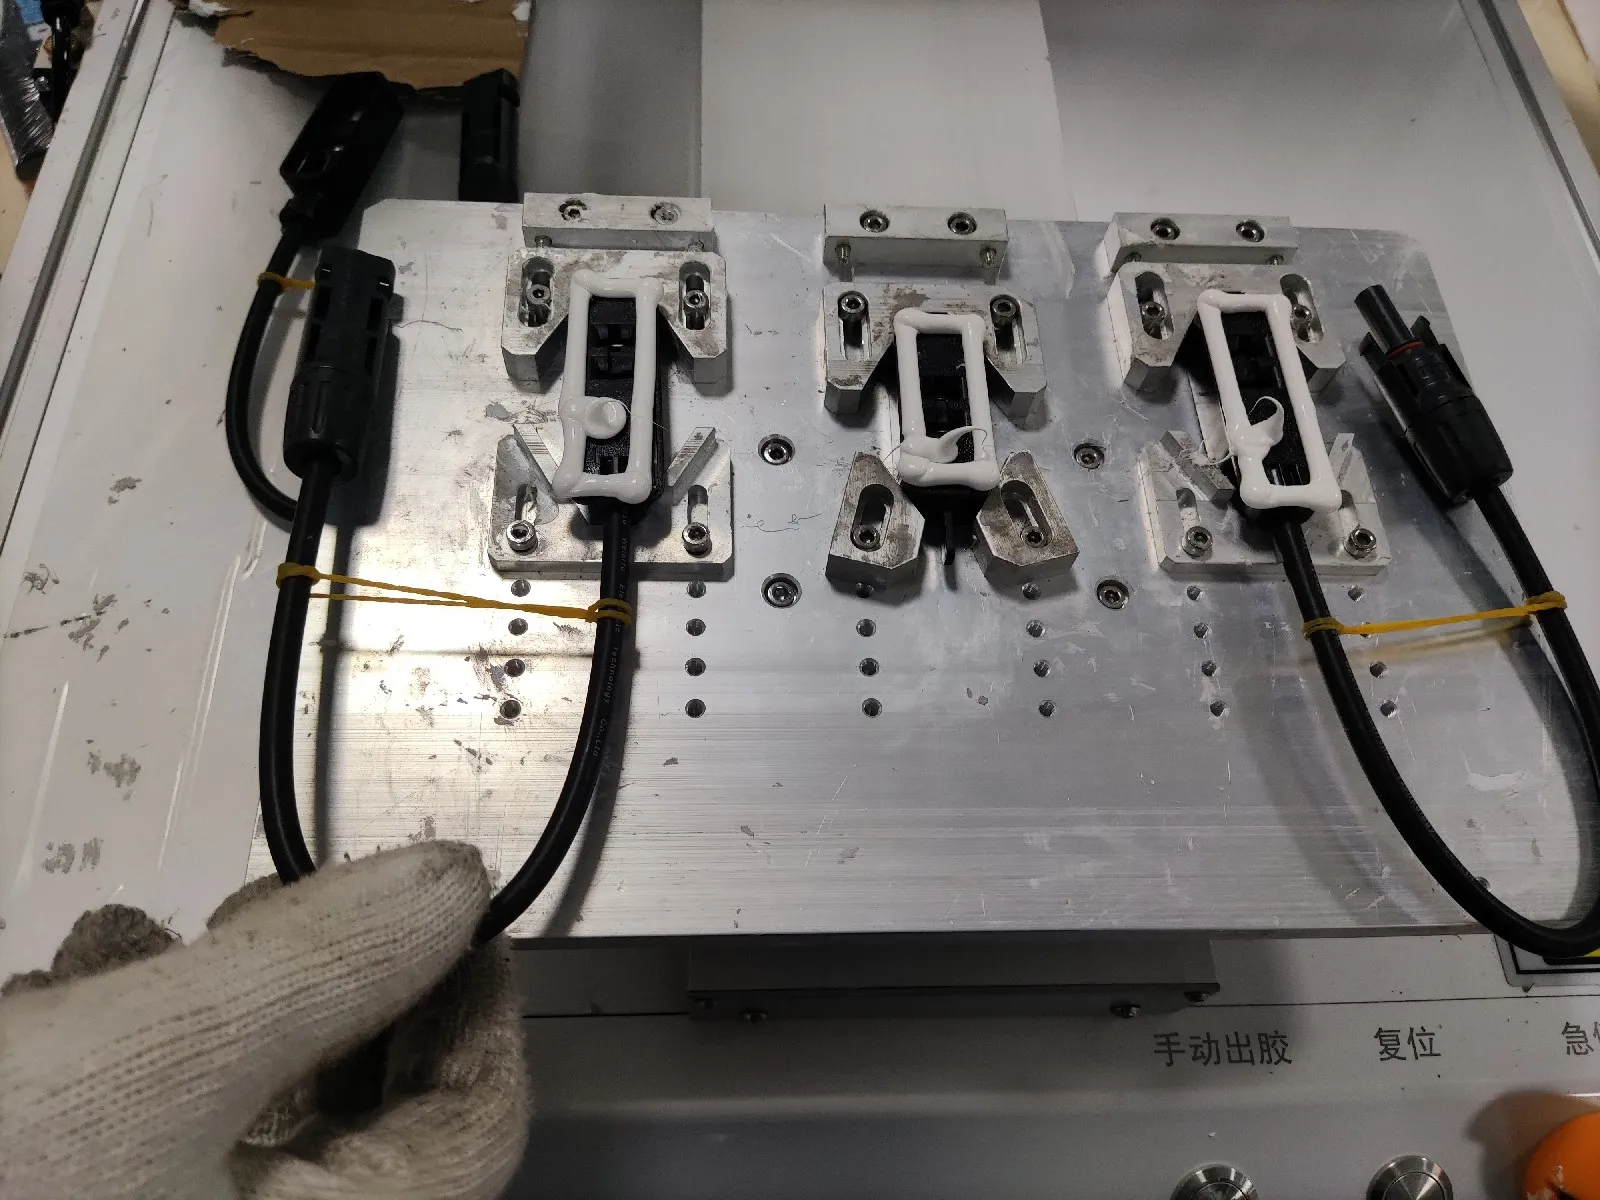
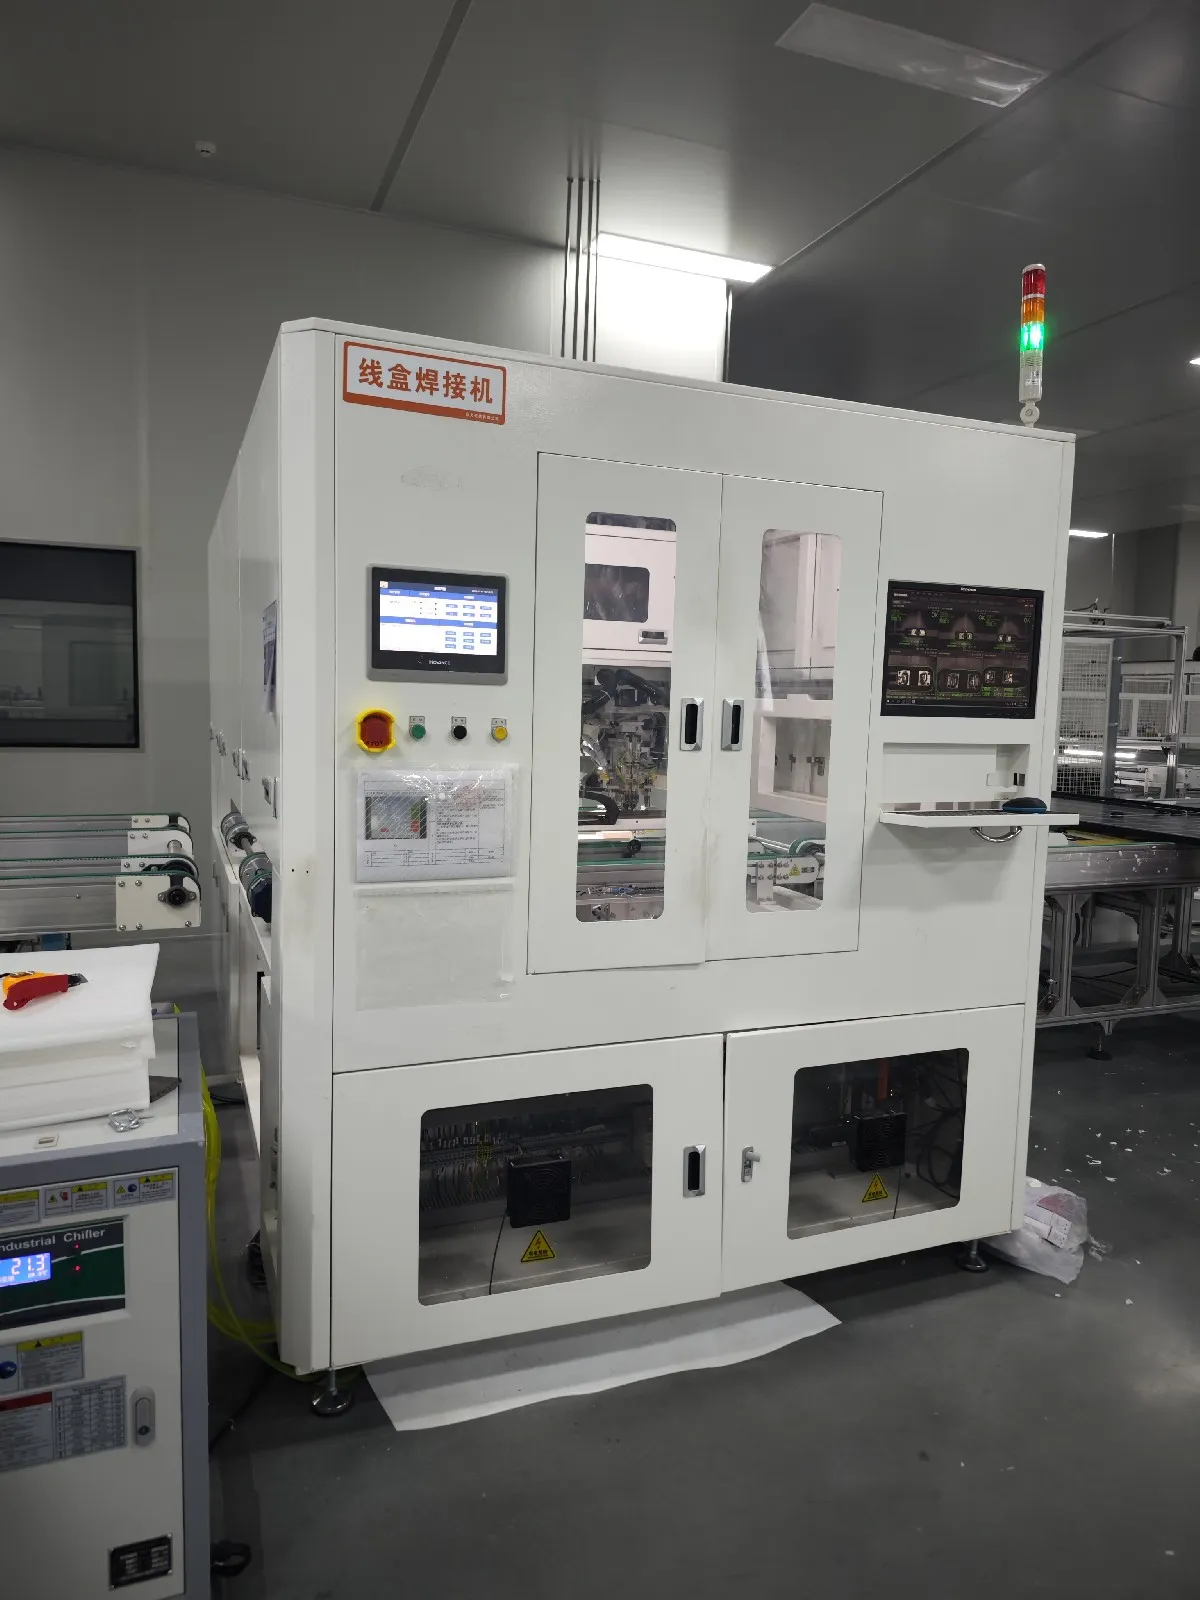
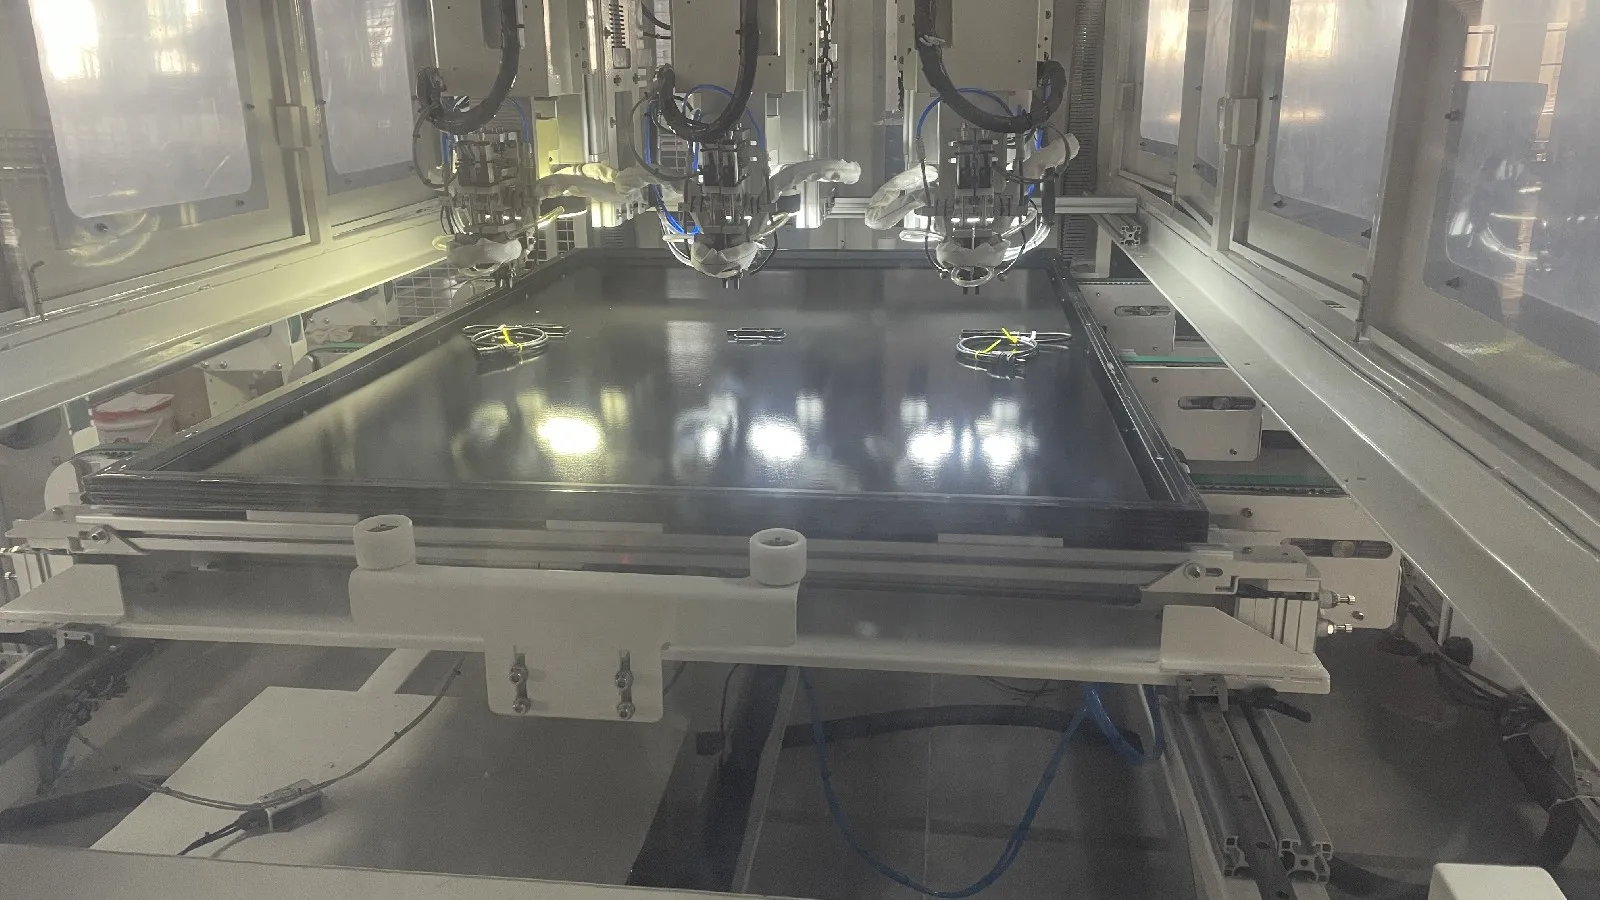
Kotak simpang mengumpul output elektrik dari litar sel dan menyediakan sambungan antara modul dan sistem PV luaran. Ia dipasang pada mesin kimpalan kotak simpang.
Proses kotak simpang mungkin termasuk:
Kedudukan kotak simpang
Penggunaan silikon atau pelekat
Pematerian reben plumbum
Kimpalan terminal automatik
Pengisian gam AB
Penuangan
Pemeriksaan kabel dan penyambung
Mesin pematerian kotak simpang menyambungkan pita plumbum modul ke terminal kotak simpang. Mesin pendispensan atau pembancuh kemudiannya menggunakan bahan pengedap atau pengisi untuk melindungi sambungan elektrik daripada kelembapan, pergerakan dan kakisan.
Bahan pelekat dan pengisi mesti mendapat masa pengawetan yang mencukupi sebelum ujian akhir dan pembungkusan.
14. Penguji EL Akhir
EL akhir biasanya yang beresolusi lebih tinggi daripada dua pemeriksaan, dengan empat kamera pada 5,440 × 3,648 piksel dan ketepatan pengimejan sekitar 0.5 mm setiap piksel pada mesin semasa.
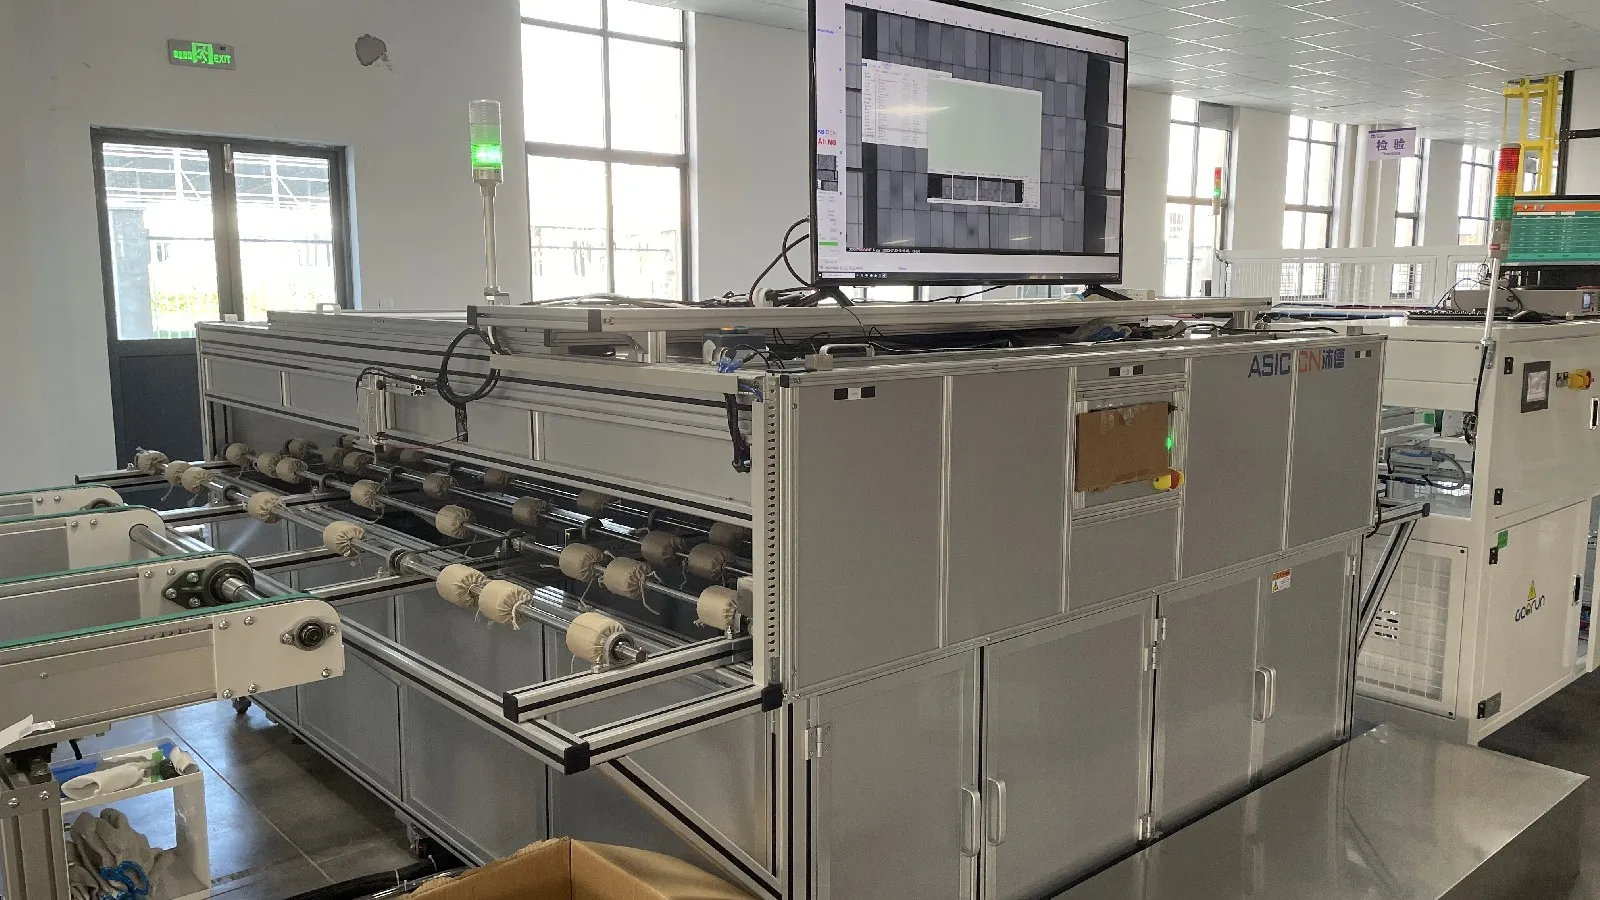
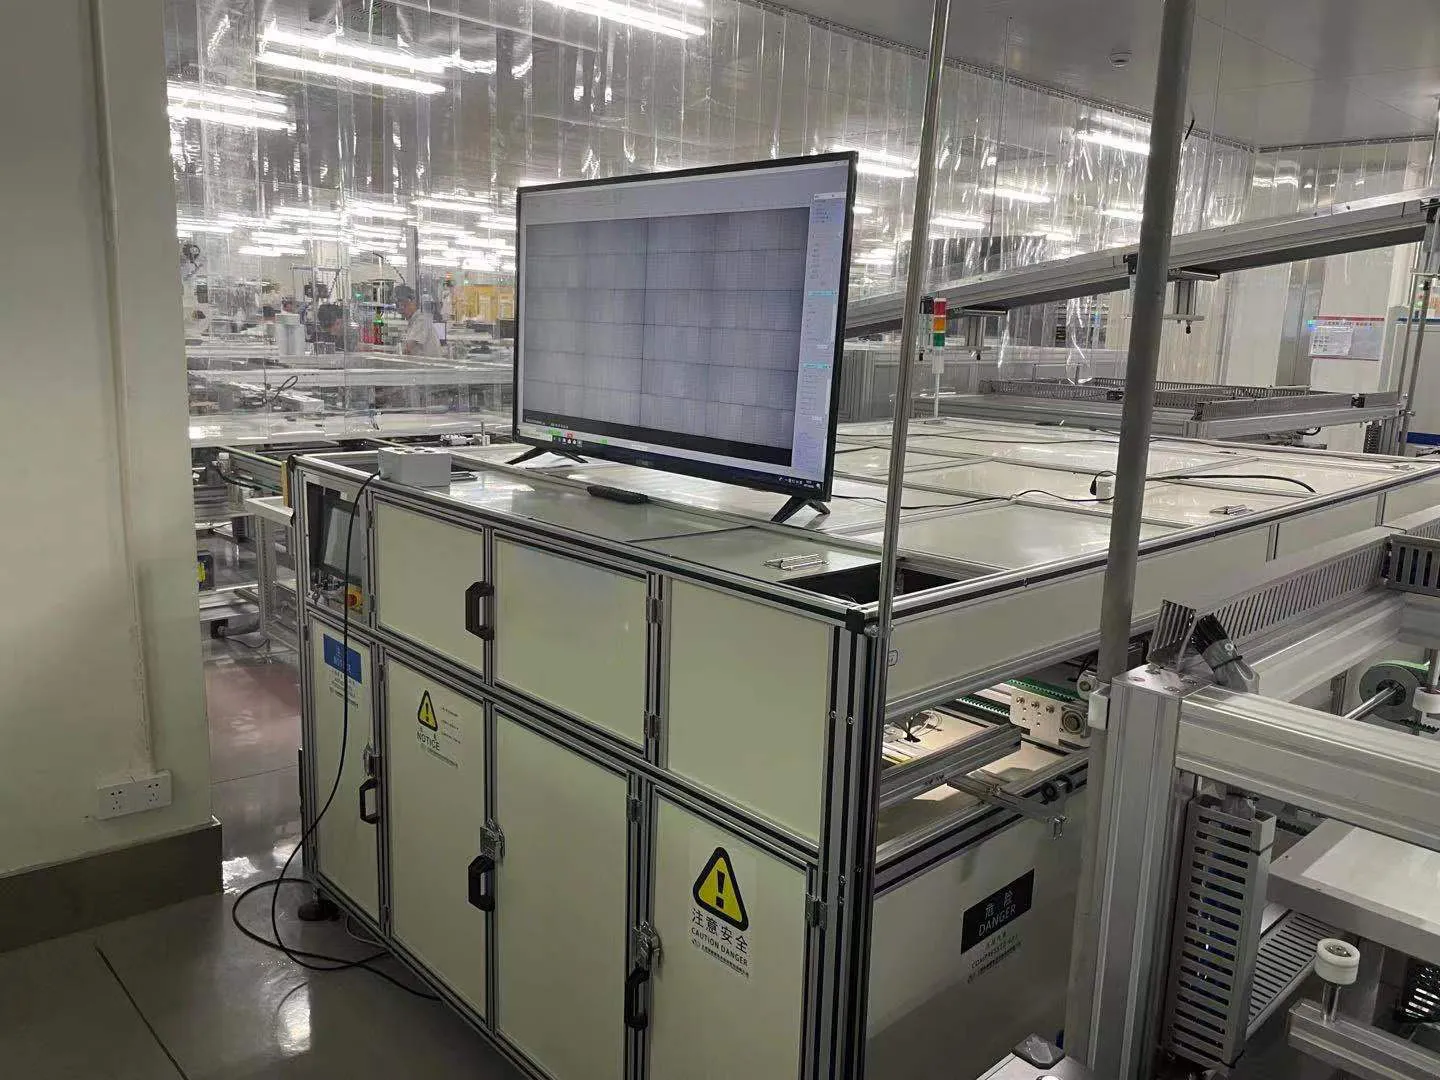
Ujian EL kedua biasanya dilakukan selepas laminasi atau pemasangan modul akhir.
Ujian ini perlu kerana retakan mikro baru mungkin diperkenalkan semasa laminasi, pemotongan, pemasangan bingkai atau pengendalian bahan.
Imej EL akhir boleh mendedahkan:
Retakan mikro sel
Sel pecah
Jari terputus
Sambungan pateri lemah
Busbar pecah
Kawasan tidak aktif elektrik
Gangguan rentetan
Perisian analisis imej automatik boleh membantu mengklasifikasikan kecacatan, tetapi pengilang masih memerlukan piawaian penerimaan yang jelas. Sistem mesti menentukan kecacatan mana yang boleh diterima, mana yang memerlukan kerja semula dan mana yang mengakibatkan penolakan.
15. Simulator Suria dan Penguji I-V
Simulator matahari digredkan pada padanan spektrum, di mana tetingkap kelas A+ terletak antara 0.875 dan 1.125, pada penyinaran dari 200 hingga 1,200 W/m² dan masa kitaran sekitar 25 saat.
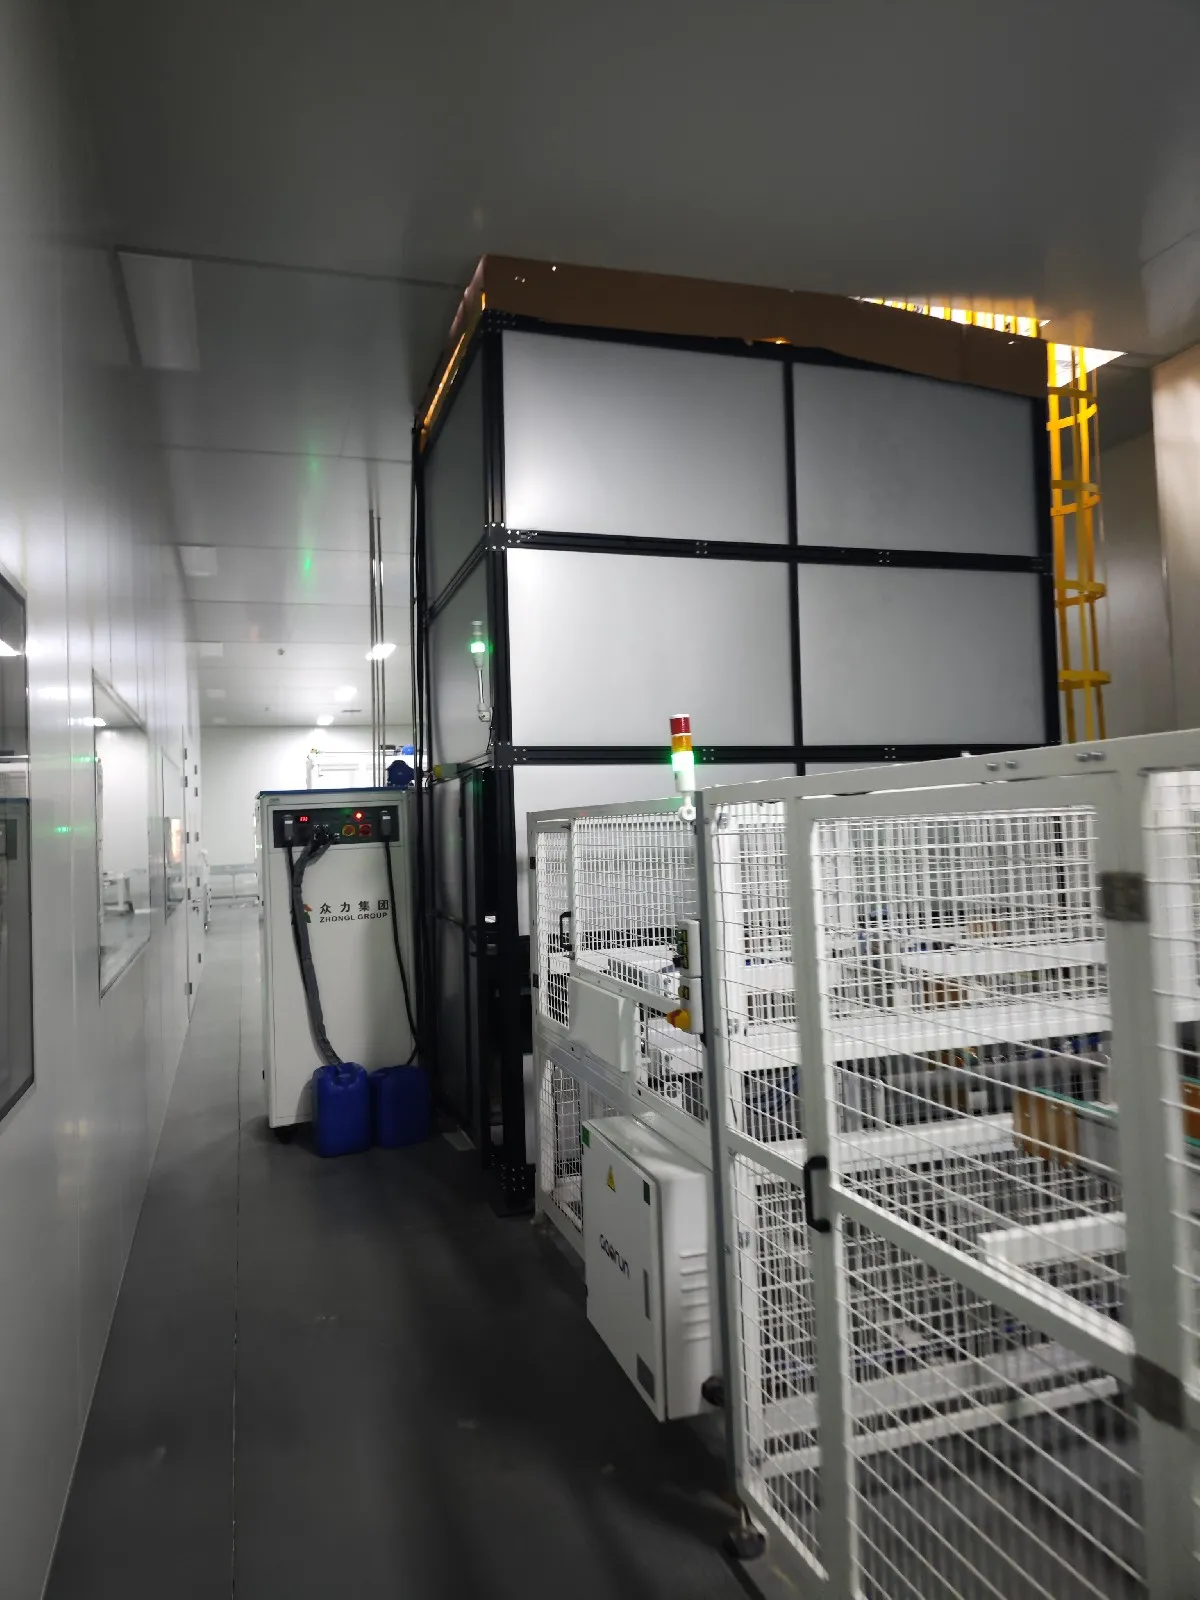
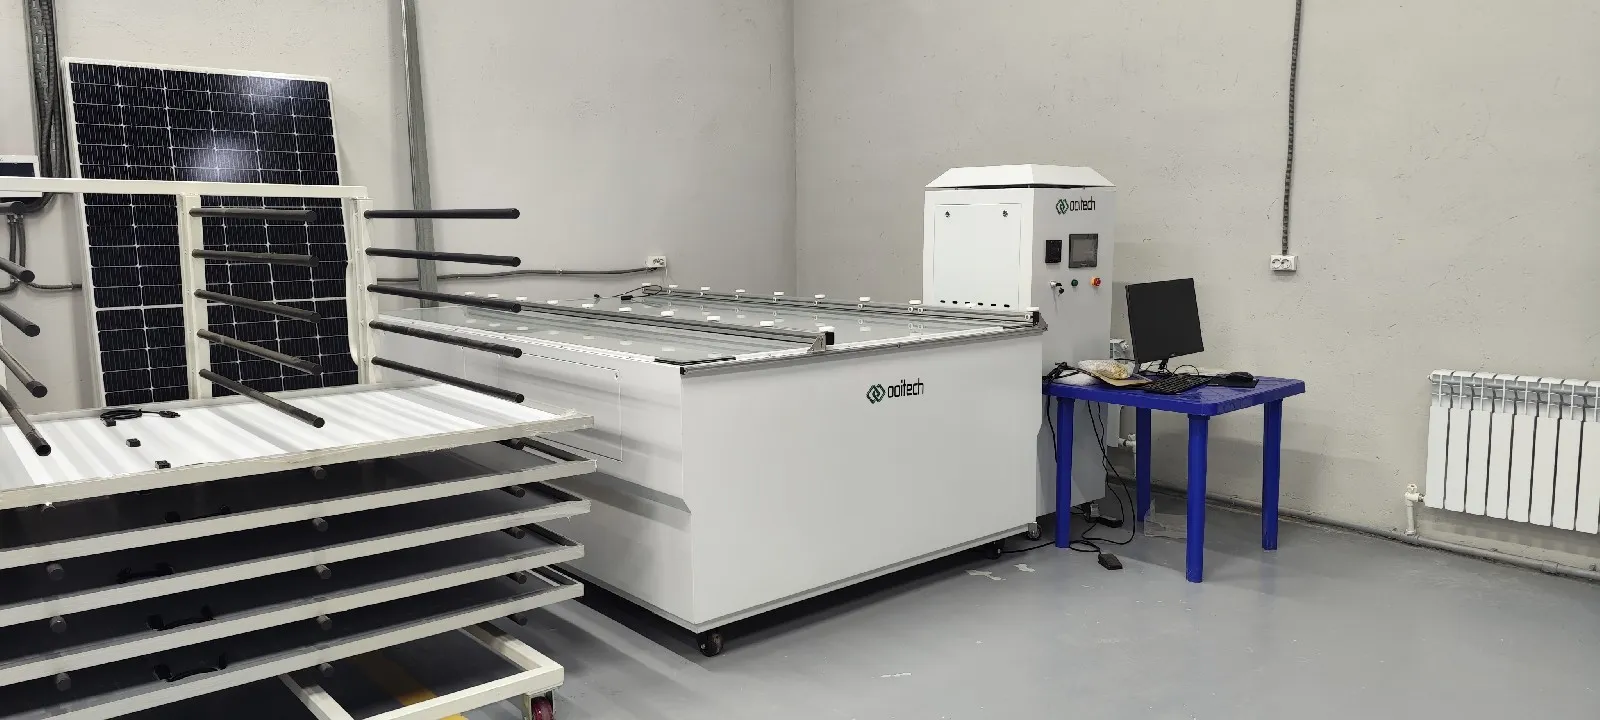
The simulator solar, juga dikenali sebagai penguji flash atau penguji I-V, mengukur prestasi elektrik panel solar siap di bawah pencahayaan terkawal.
Penguji merekodkan parameter termasuk:
Kuasa maksimum
Voltan litar terbuka
Arus litar pintas
Voltan operasi
Arus operasi
Faktor isian
Kecekapan modul
Lengkung I-V lengkap
Kuasa yang diukur digunakan untuk menggred panel dan menghasilkan label nama atau pengeluarannya.
Simulator suria harus mempunyai padanan spektrum, keseragaman cahaya dan kestabilan yang sesuai. Kelajuan ujiannya juga mesti sepadan dengan kapasiti pengeluaran barisan yang lain. Jika tidak, panel siap akan mula terkumpul di hadapan stesen ujian.
16. Peralatan Ujian Keselamatan
Penguji hi-pot dan penebat berjalan dari 0.1 kV hingga 10 kV dengan arus bocor diukur dalam miliamp, dan pengujian kesinambungan bumi menggunakan 5–60 A boleh atur merentas julat yang mencapai sehingga miliohm.
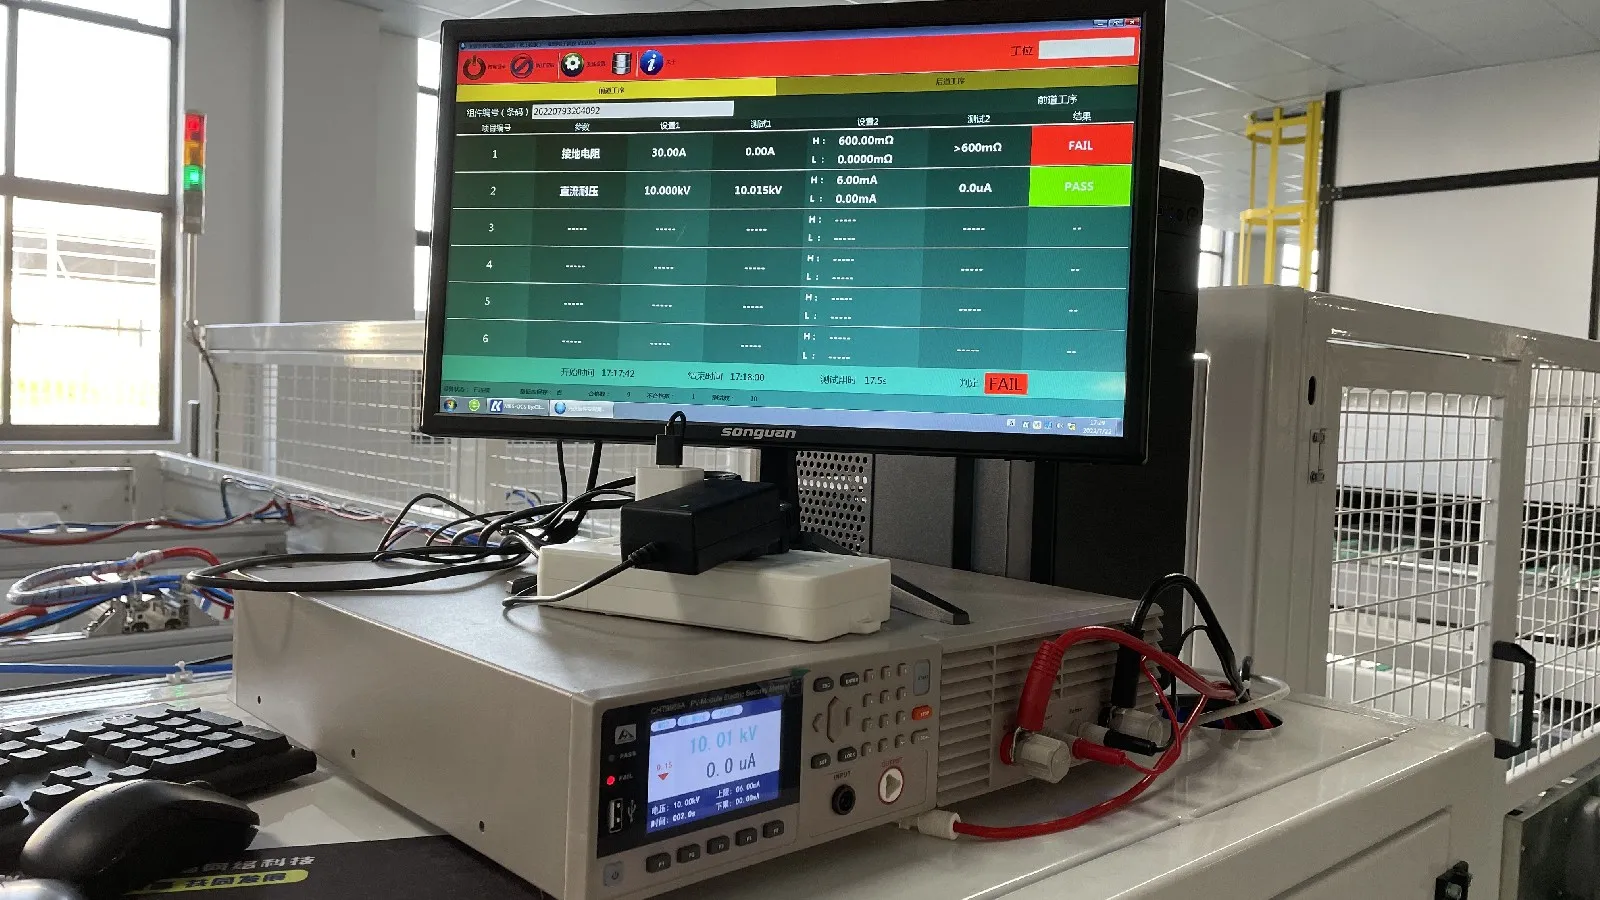
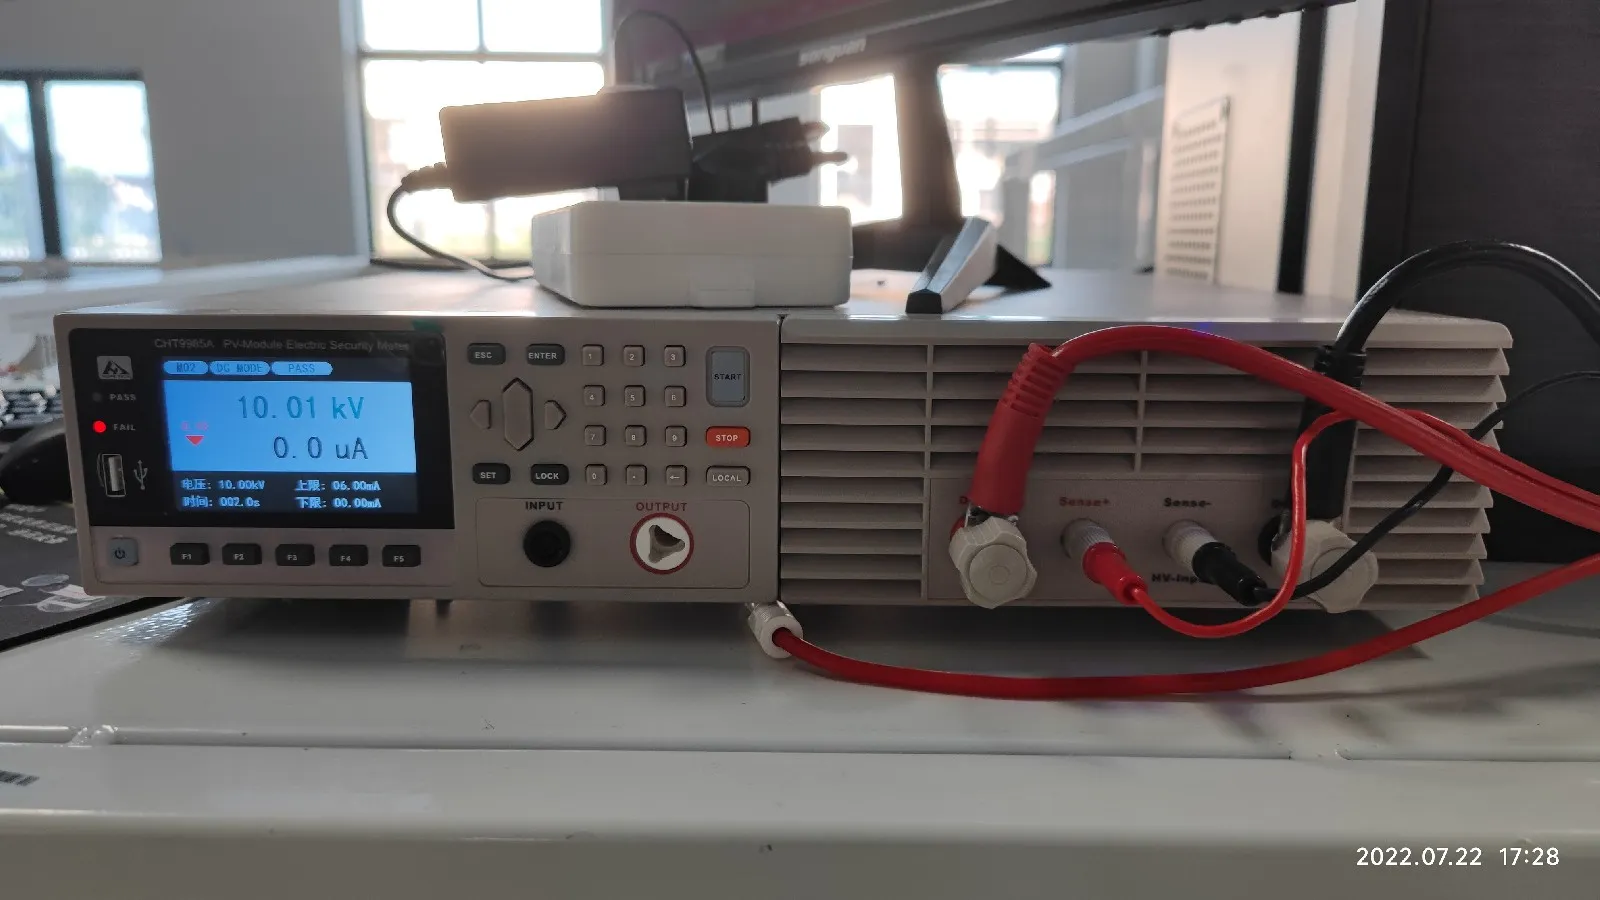
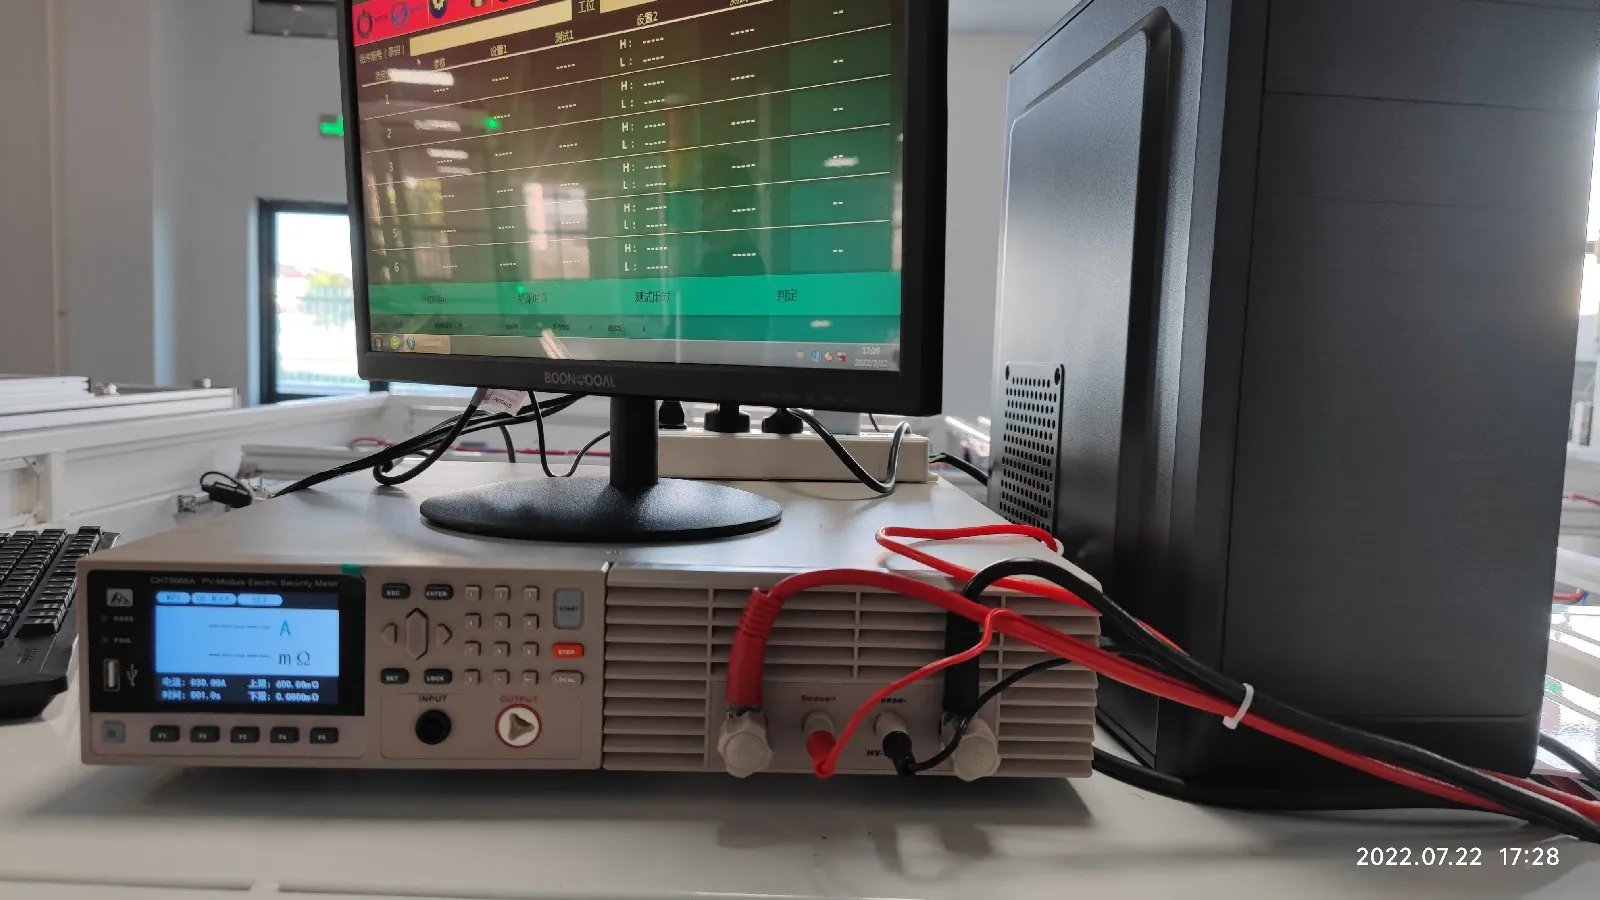
Keluaran elektrik hanyalah satu bahagian kawalan kualiti akhir. Panel juga mesti selamat dari segi elektrik.
Peralatan ujian keselamatan biasa termasuk:
Penguji hi-pot
Penguji rintangan penebat
Penguji kesinambungan bumi
Penguji arus bocor
Ujian hi-pot menggunakan voltan tinggi antara litar elektrik dalaman dan bingkai modul untuk mengesahkan integriti penebat.
Ujian kesinambungan bumi mengukur sambungan elektrik antara bingkai aluminium dan titik pembumiannya. Ujian penebat memeriksa sama ada modul boleh beroperasi dengan selamat tanpa laluan kebocoran berbahaya.
Ini adalah ujian pengeluaran penting, bukan pemeriksaan kualiti pilihan.
17. Talian Pelabelan, Pengasingan dan Pembungkusan
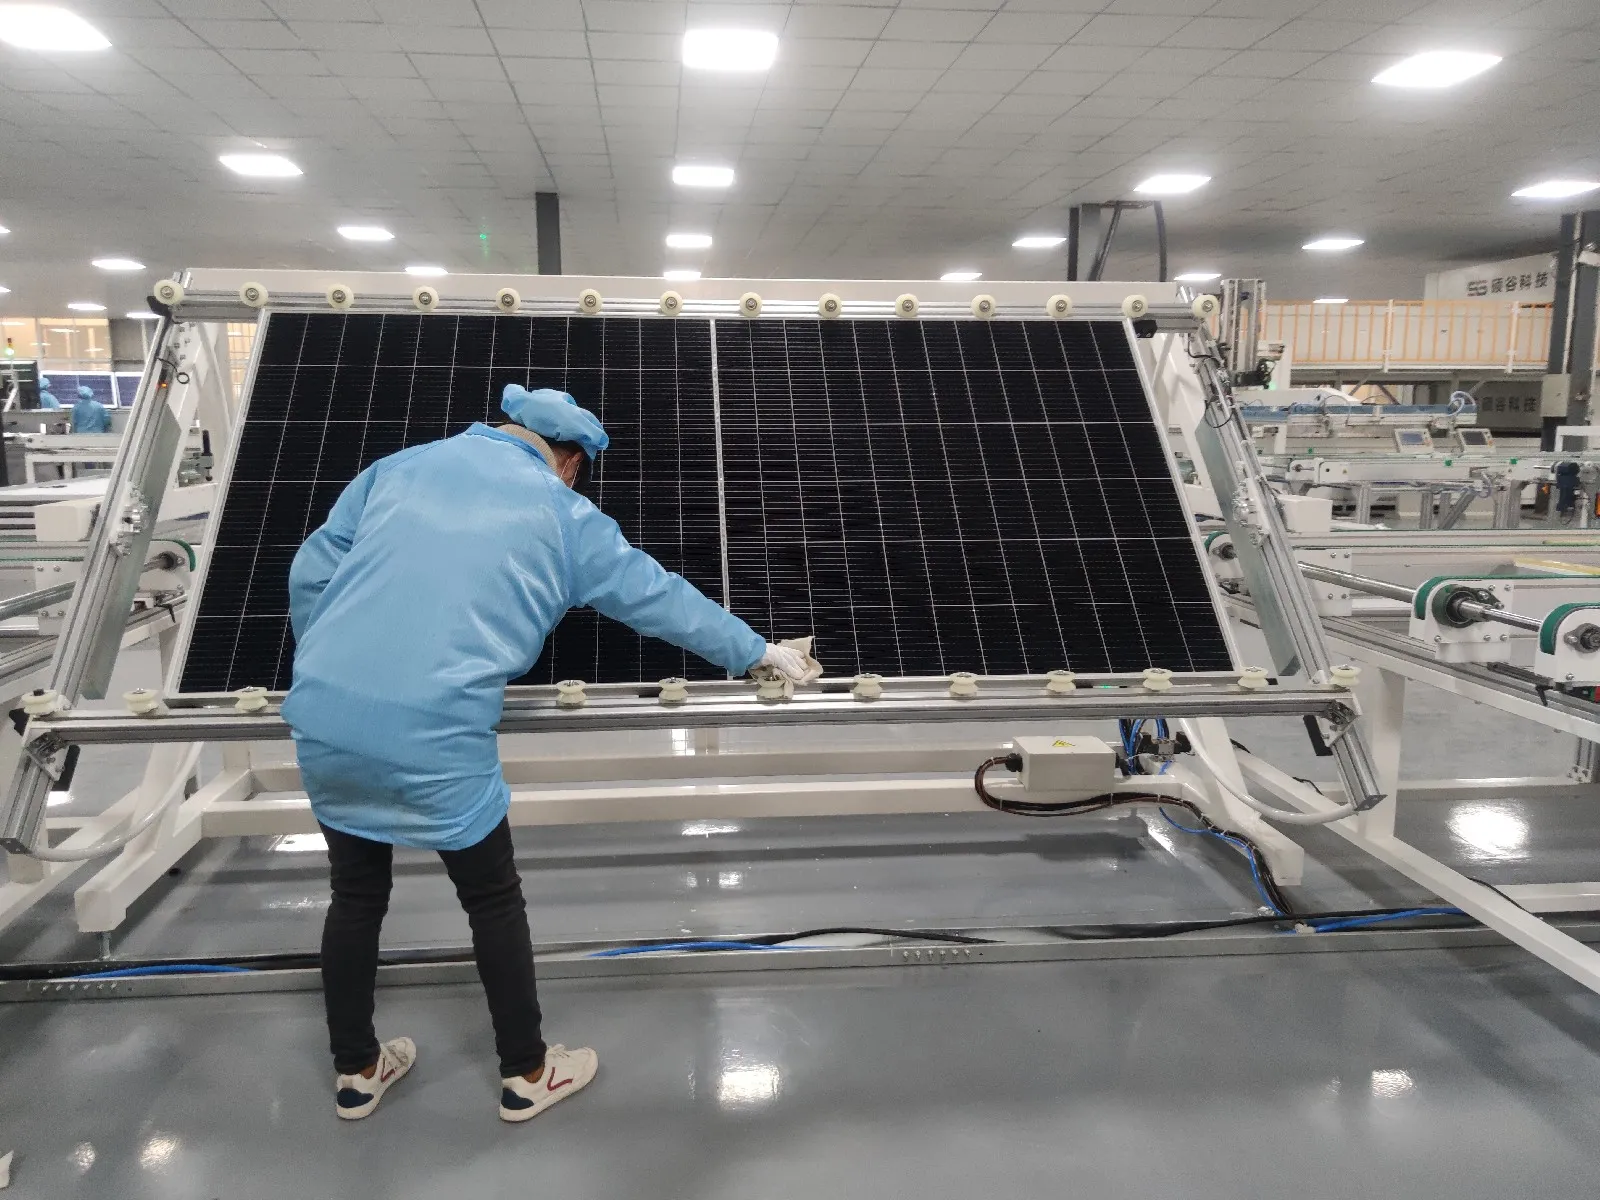
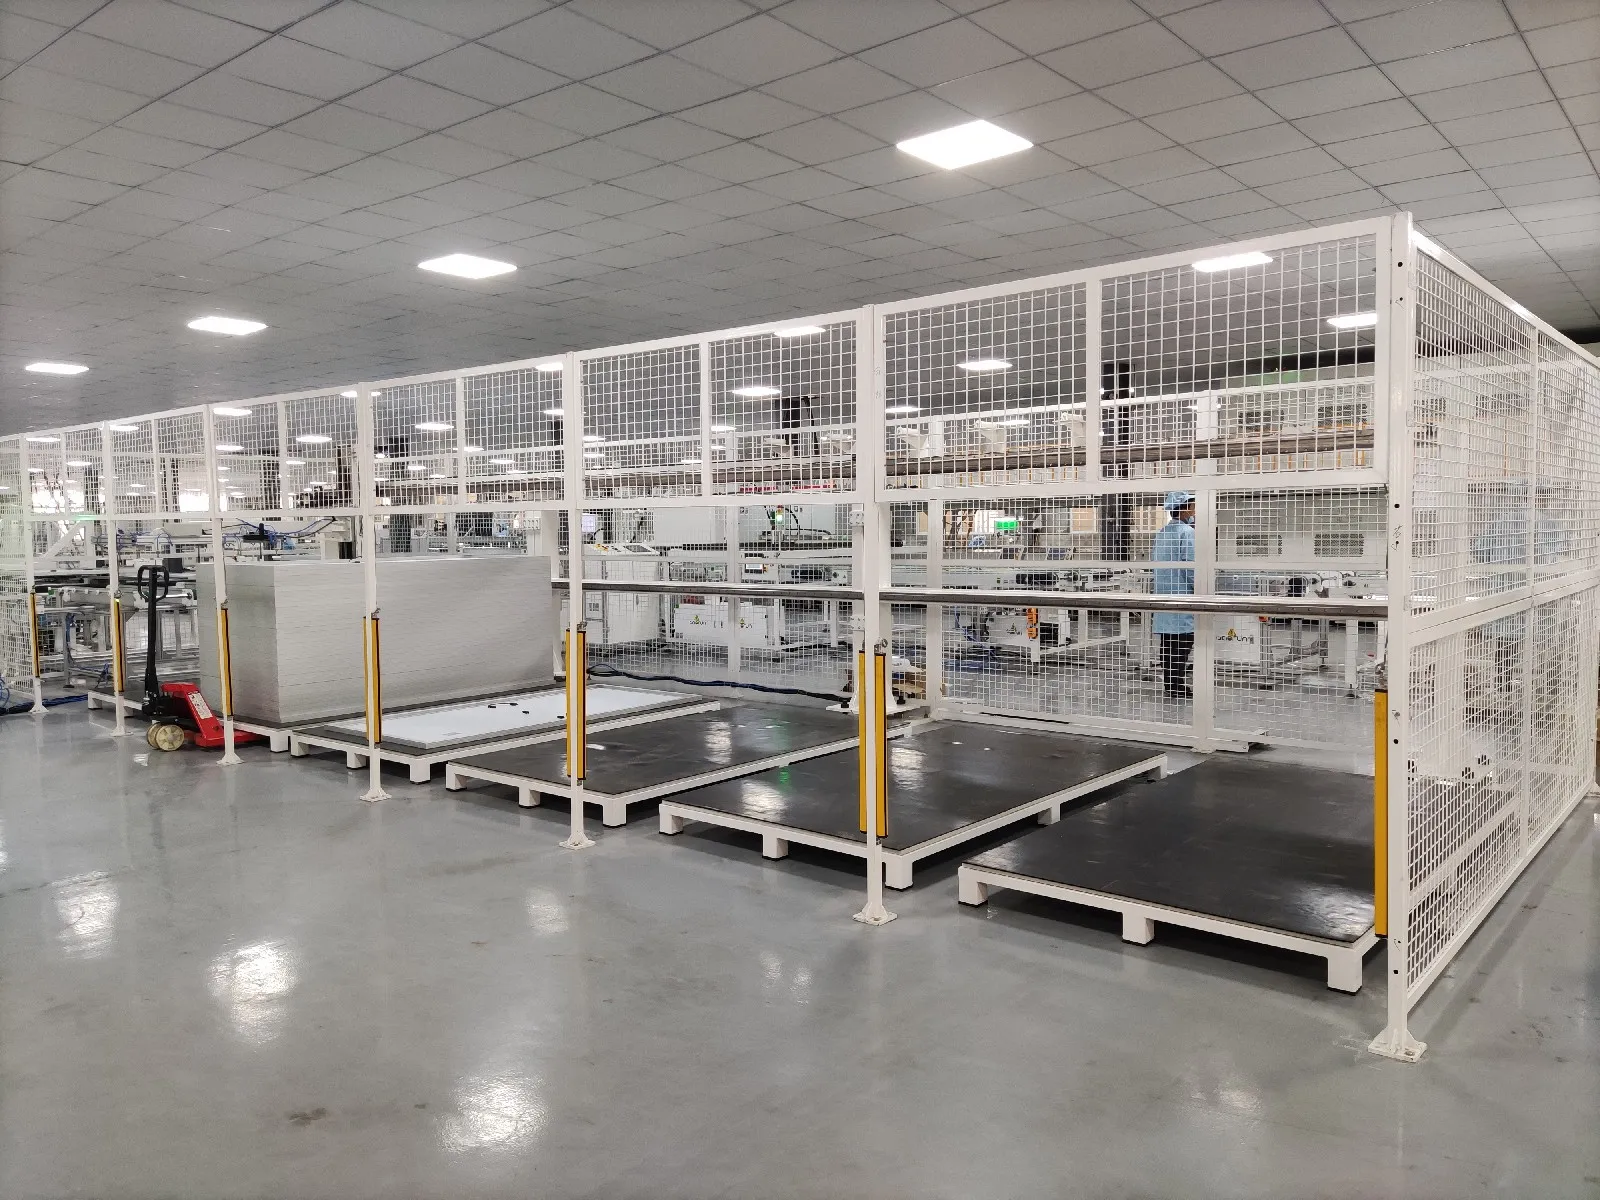
Selepas panel lulus pemeriksaan elektrik, keselamatan, EL dan visual, kilang mencetak label produknya dan merekodkan keputusan ujian akhir.
Setiap modul biasanya menerima nombor siri unik. Pada talian automatik, nombor ini boleh disambungkan ke sistem MES atau kebolehkesanan.
Kilang kemudian boleh mengesan modul siap kembali kepada maklumat seperti:
Kumpulan sel suria
Data pengeluaran stringer
Imej EL
Stesen layup
Resipi laminator
Stesen pembingkaian
Keputusan ujian I-V
Keputusan ujian keselamatan
Tarikh dan syif pengeluaran
Modul siap diisih mengikut kelas kuasa, disusun dengan bahan pelindung dan dibungkus untuk pengangkutan.
Pembungkusan mungkin kelihatan seperti proses yang mudah, tetapi penyusunan yang salah atau perlindungan yang tidak mencukupi boleh merosakkan modul yang baik sebelum ia sampai ke tapak projek.
Separa Automatik atau Automatik Sepenuhnya?
Kilang panel solar tidak semestinya memerlukan automasi penuh.
Barisan separa automatik sering sesuai untuk projek perintis, pengeluar serantau dan kilang dengan kapasiti terancang yang lebih rendah. Pengendali boleh mengendalikan bussing, penyediaan bahan, pemangkasan, pemasangan kotak simpang dan pemeriksaan visual secara manual.
Barisan automatik sepenuhnya menambah pengendalian robotik, penghantar automatik, sistem pemeriksaan bersepadu, penimbal pengeluaran dan kebolehkesanan data. Ia memberikan daya pemprosesan yang lebih tinggi dan kawalan proses yang lebih konsisten, tetapi ia juga memerlukan keupayaan penyelenggaraan yang lebih kuat dan pengurusan pengeluaran yang lebih baik.
Tahap automasi yang betul bergantung kepada:
Kapasiti tahunan yang dirancang
Reka bentuk modul
Teknologi sel
Pelaburan yang tersedia
Keadaan buruh tempatan
Keperluan kualiti produk
Pelan pengembangan masa depan
Jangan Pilih Setiap Mesin Secara Berasingan
Mesin terbesar bukanlah mesin yang paling penting, dan mesin terpantas tidak secara automatik menghasilkan barisan pengeluaran terpantas.
Kapasiti mesti seimbang merentasi pemotongan sel, penyusunan tali, pelapisan, bussing, laminasi, pembingkaian, pemasangan kotak simpang dan ujian akhir.
Kilang juga memerlukan sistem sokongan seperti:
Penghantar automatik
Penimbal pengeluaran
Pemampat udara
Sistem vakum
Pendingin
Penyimpanan bahan
Perisian MES dan kebolehkesanan
Ruang penyelenggaraan
Kawasan kawalan kualiti
Reka bentuk modul mesti disahkan sebelum memilih peralatan. Barisan yang direka untuk modul sel penuh PERC konvensional mungkin tidak sesuai untuk sel separuh TOPCon format besar, modul HJT, sel BC atau panel kaca-kaca berat tanpa menukar beberapa mesin.
Oleh itu, pelan kilang yang realistik harus bermula dengan spesifikasi modul sasaran dan kapasiti pengeluaran tahunan. Senarai mesin akhir datang selepas itu.
Pandangan kami mudah: kilang solar yang boleh dipercayai bukanlah timbunan mesin yang mengagumkan tetapi satu sistem pengeluaran yang seimbang, dan Ooitech boleh menyediakan barisan pengeluaran panel solar separa automatik dan automatik sepenuhnya dari 5 MW hingga 1.2 GW, reka bentuk susun atur kilang, pemasangan, latihan, sokongan bahan mentah dan perkhidmatan selepas jualan global.
Bacaan berkaitan: apa yang memacu harga mesin pembuatan panel solar, apa yang kos loji pembuatan panel solar merangkumi di luar peralatan, dan cara memulakan perniagaan pembuatan panel solar.
Berkaitan: Mesin Pembuatan Panel Suria: Stesen dan Susun Atur menerangkan bagaimana urutan proses yang sama disaiz semula daripada 5 MW kepada 1.2 GW dan input mana yang perlu dibekukan sebelum membuat pesanan.
Berkaitan: Barisan Pemasangan Kotak Simpang Panel Solar Automatik: Stesen merangkumi lima kumpulan mesin, penarafan ~1,000 pcs/j dan utiliti yang menentukan susun atur.
Bacaan lanjut dan data latar belakang
Bahan rujukan awam mengenai topik ini, diterbitkan oleh organisasi yang menyelenggara peta jalan teknologi dan data pasaran industri: